


想了解L450N管线管量大从优产品的更多信息?一部视频,让你轻松get到所有重点!
以下是:甘肃平凉L450N管线管量大从优的图文介绍

L245N管线管激光切割方法 L245N管线管是用不锈钢铸件或耐磨橡胶精轧管经破孔制成毛管,接着经热扎、冷轧或冷拨制成。L245N管线管光纤激光切割的形式有很多种多样。下面为大伙儿详解广泛的L245N管线管激光切割方法。 1运用数控锯床。数控锯床的特征是伤口齐整方便快捷与施工工地电焊焊接,缺点是效率高太低,也就是比较慢。 2、运用人气力光纤激光切割。特点是快,效率高,缺点是割出入口的表面呈现锯齿形模样,防碍与建筑施工。 3、运用管道行走式自动切割机。运用管道行走式自动切割机的特征是耗费划算,割出入口光滑齐整,经历运用管道行走式自动切割机光纤激光切割以后无缝拼接L245N管线管的不锈钢板材L245N管线管和运用数控锯床的割口沒有较大的区别。
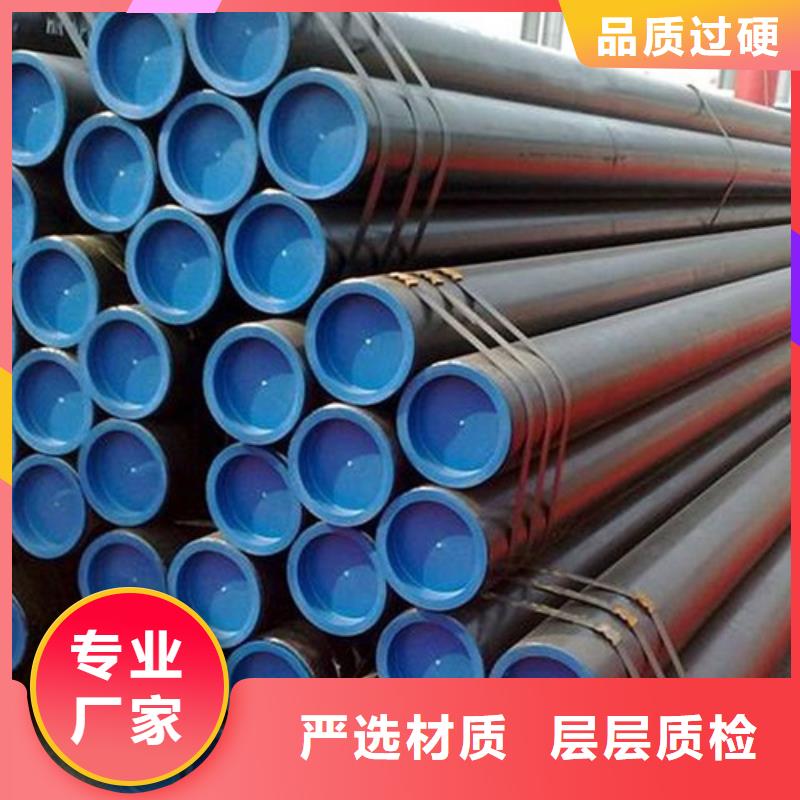

管线管焊接性质 管线管电焊焊接前焊接处尽量抛光处理 尽量把电焊焊接处的热镀锌层抛光处理掉,要不然会导致气泡、沙孔、假焊等。还会继续使焊接变脆,弯曲刚度减少。 管线管电焊焊接特点分析 管线管一般是在低碳钢外镀一层锌,热镀锌层一般在20um厚。锌的熔点在419°C,溶点908°C左右。在电焊焊接中,锌熔化成液态浮在熔池表面或在焊接根部位置。锌在铁中具有非常大固质量摩尔浓度,锌液态会沿位错多方面浸蚀焊接金属材质,低熔点锌造成“液态金属材质脆裂”。 此外,锌与铁可造成金属材质间延展性化合物,这类延展性相使焊接金属材质塑性形变降低,在拉应力场作用下而导致裂缝。 倘若电焊焊接角焊缝,尤其是在是T形联接头的角焊缝很容易导致通过裂缝。管线管电焊焊接时,焊缝表面及边缘处的锌层,在电孤热作用下,导致氧化、融化、蒸发以至挥传来奶白色烟尘和蒸汽,很容易导致焊接出排气口。 由于氧化而发生的ZnO,其熔点较高,约1800°C上下,若在电焊焊接整个过程中基本参数偏小,将导致ZnO焊疤,此外。由于Zn变为除氧剂。导致FeO-MnO或FeO-MnO-SiO2低熔点氢氧化物焊疤。其次,由于锌的蒸发,挥传来许多的奶白色烟尘,对人体有刺激、危害作用,因此,尽量把电焊焊接处的热镀锌层抛光处理处理掉。


管线管用途和分类 用途:用于石油、天然气工业中的气、水、油输送 API SPEC 5L-2011(管线管规范),是美国石油学会编制并发布的,在世界各地通用。该管主要材质为L245、L290、L360、L415、L480、GR.B、X42、X46、X56、X65、X70、X80、X100等钢级。 分2个等级 PSL1 PSL2 PSL1:A25、A、B、X42、X46、X52、X56、X60、X65、X70、X80 PSL2:B、X42、X46、X52、X56、X60、X65、X70、X80 PSL1对冲击没有说明,PSL2对冲击有要求


L245管线管,规格是8-1240×1-200mm,标准是API SPEC,主要用于天然气工业中的气、水、油输送。 管线管规格:8-1240×1-200mm、美标规格:1/4〃-28〃,13.7-711.2mm 标准 执行标准: API SPEC 5L GB/T9711.1 GB/T9711.2 产品标准: API SPEC 5L——美国石油学会标准 GB/T9711——中国 标准 用途: 用于石油、天然气工业中的氧、水、油输送管 主要生产钢管牌号: B、X42、X52、X60、X65、X70 L245 L290 L320 L360 L390 L450 L485


欢迎前来了解鹏鑫钢铁(平凉市分公司)发布的 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管价格, 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管厂家信息,服务质量好,性价比高,为您节省采购成本!

