



想要更直观地了解止水铜带现货充足哪个便宜产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:北京止水铜带现货充足哪个便宜的图文介绍
金鸿耀工程材料(北京市分公司)是一家集贸易、加工、配送为一体的服务型公司。我司主要经营 沥青麻丝板等。我们始终坚持以客户为先,客户至上的服务宗旨,尽力为客户提供便利,竭诚为广大新老客户服务。欢迎来电咨询。


止水铜片铜止水焊接过程中,易出现焊接不牢固、有孔洞砂眼等情况,北京止水铜片同时由于铜止水具有良好的加工塑性,因此在焊接过程中也易产生变形。为了防止焊接变形,可以采用将紫铜止水的接头点焊牢固后,再才对接头施焊,焊接时不断向焊缝加入硼砂,同时用铁棒或扳手下压,或者敲击焊缝接头,使接头连接处,结合密切紧凑,以便于焊接顺利进行。 铜止水是应用在高级水工建筑中常见的止水材料,铜止水可应用于水工建筑的基础止水、坝身止水、坝顶止水、廊道止水,以及坝体孔内的孔洞止水、厂房止水、溢流面下橫缝止水系统等。而铜止水的厚度,跟水工建筑的止水效果有直接联系。随着紫铜止水厚度的增加,其耐用性呈线性上升趋势。而铜止水的厚度,根据不同的工程需要,可加工为0.5mm~20mm。由于紫铜止水常用于发电站、止水大坝、桥梁止水以及隧道止水,其厚度常常采用1mm,1.5mm,2mm等。

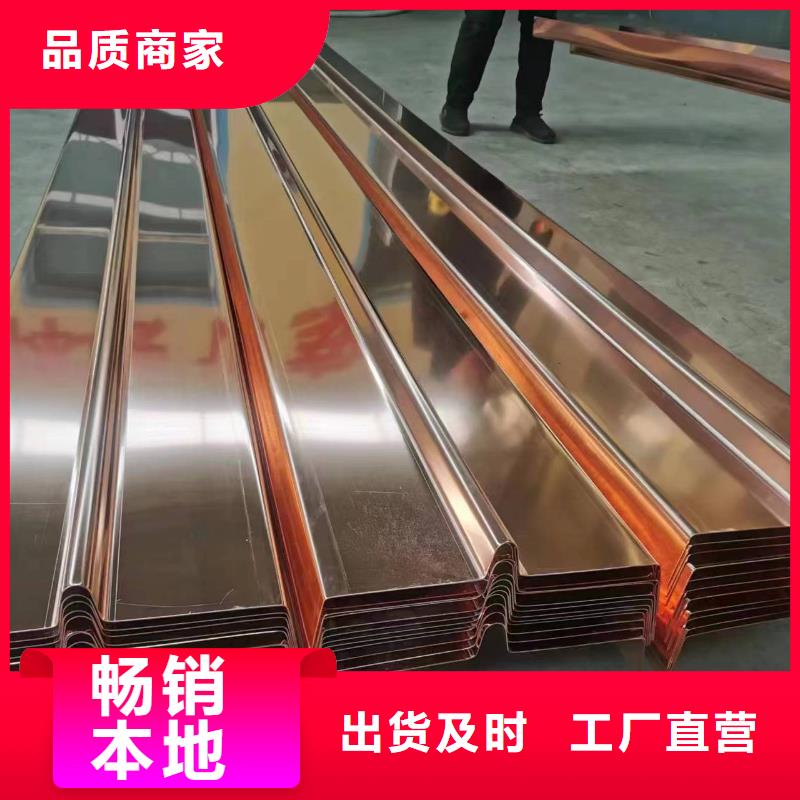

铜止水片在大坝止水项目中发挥着不可替代的重要作用,北京止水铜片在止水大坝面临着巨大水压的情况下,止水设施便是过水或渗水的通道,而设置止水橫缝的目的,就是为了防止水的渗透,同时承受强大的水压。 大坝止水项目中,往往将我们的铜片止水加工成W型(为了便于固定和混凝土的咬合),其中中央尖部凸起来的形似“鼻子”的这部分,我们称之为铜鼻子。而这个铜鼻子的朝向问题,对于止水铜片在水中的受力情况起着至关重要的作用。 止水铜片的受力,从两个方向分析。 ,若将铜片鼻子朝向迎水面荷载,在库水位尤其高水位时,荷载很大,相对刚度较低的铜片无法产生“拱效应”,势必顺着荷载作用方向而发生变形,出现折转,此时铜片折转弯曲处可能撕裂破坏。对此应保持警惕,并加以防止。第二,将铜鼻子指向背水面,铜片止水顺着荷载作用而产生变形。一般变形不大,是受力后伸展,不会出现折转情况,铜片也不至于撕裂破坏。 由于铜片止水质地较软,厚度较薄(一般厚1.5mm左右)、韧性很好,加工成型容易。成型的止水铜片埋置在橫缝中,其刚度很低,在强大的水压力作用下容易产生变形。所以在工程设计中应该使它顺荷载的作用而自然渐变地伸展,防止它剧烈变形而可能的折转和撕裂。


北京止水铜片紫铜片止水带 北京止水铜片 紫铜止水带价格 按型状分为平板型止水带(中部为平板的止水带)止水带不同形状示意图止水带不同形状示意图变形型止水带(能够适应接缝变形的止水带,又分为封闭型(中心孔等)和开敞型(中心变形体不封口)两种,开敞型包括W型、F型、Ω型、波型等)一、铜板止水带应平整,表面的浮皮、锈污、油渍均应干净。如有砂眼、钉孔、裂纹应予焊补。二、铜板止水带现场接长宜用搭接焊。搭接长度应不小于20mm,且应双面焊接(包括“鼻子”部分)。经试验能够保证质量亦可采用对接焊接,但均不得采用手工电弧焊。三、焊接接头表面应光滑、无砂眼或裂纹,不渗水。在工厂加工的接头应抽查,抽查数量不少于接头总数的20%。在现场焊接的接头,应逐个进行外观和渗透检查。四、铜板止水带安装应准确、牢固,其“鼻子”中心线与接缝中心线偏差±5㎜。定位后应在“鼻子”空腔内填满塑性材料。五、紫铜止水带接头必要时进行强度检查,抗拉强度不应低于母材强度的75%。六、紫铜止水带与PVC止水带接头,宜采用螺栓栓接法(俗称塑料包紫铜),栓接长度不宜小于35cm。七、紫铜止水带安装应由模板夹紧定位,支撑牢固。水平止水片(带)上或下50cm范围内不宜设置水平施工缝。如无法避免,应采取措施把止水带埋入或留出。


止水铜片紫铜止水焊接,通常采用搭接焊的方式,北京止水铜片一般搭接长度不小于20mm,而焊接采用的焊条对焊接的工艺会有一定的影响。采用母材剪条焊接时,由于同时紫铜材料,熔点高,止水的厚度都小于2毫米,火焰功率小则紫铜板不熔化,火焰功率大则紫铜板容易被烧穿,极难操作掌握。使用H01-12型焊枪,1毫米厚的铜板用2号嘴,2毫米的铜板用4号、5号嘴。采用中性焰将紫铜板接缝处加热至表面熔化,似汗珠出现时,加入焊条同时熔化,逐步前移,由于焊接过程中铜板容易被氧化,形成氧化亚铜对焊缝产生危害,所以要不断的用焊条粘上硼砂加入焊缝中。 采用黄铜焊条焊接时,由于黄铜焊条熔点较低,母材不需熔化,属于硬钎焊,所以操作简单点,将铜止水加热至亮红色,900℃-1000℃时,加入黄铜焊条,使熔化的黄铜焊条,将上下紫铜止水的边沿粘接牢固,焊接完成后,将焊缝加热后用冷水急冷,可以提高焊接接头的塑性和韧性,通常叫水韧处理。 将止水跟前的钢筋安装一根,用铅丝将止水顶部固定于钢筋上,以防止被风吹倒。焊接完成后,待焊缝冷却下来,用毛刷将紫铜止水带的单面刷上煤油,检查是否有渗漏现象,如有渗漏现象则马上补焊。 但是前者是传统焊法,是 性接头,不可分开,而后者属于钎焊,用火焰烧烤则可将母材分开,预埋进大坝之后,他的抗拉次数肯定不及前者,即折叠次数肯定小于前者。另钢筋窄间隙焊方面,钢筋搭接焊规定焊缝长度为10倍d,即10倍于钢筋的直径,而钢筋窄间隙焊缝却只有1倍于钢筋直径,又采用同样的焊接材料,同样的焊接设备,没有给焊缝添加任何合金元素,因此在做强度试验时没钢筋接头被从焊缝处拉断,虽然强度达到要求,但还是从焊缝处拉断。实验室的师傅说:焊缝不合格的,从试验角度分析,应该是母材拉断而焊缝不断才认为合格。本人认为那不可能,因为钢筋窄间隙焊是两根钢筋端部的焊接,焊接时采用小电流则钢筋端部熔合不好,采用大电流施焊,焊缝始终处于过热状态,合金元素烧损严重,所以焊缝金属机械性能肯定低于母材。
