




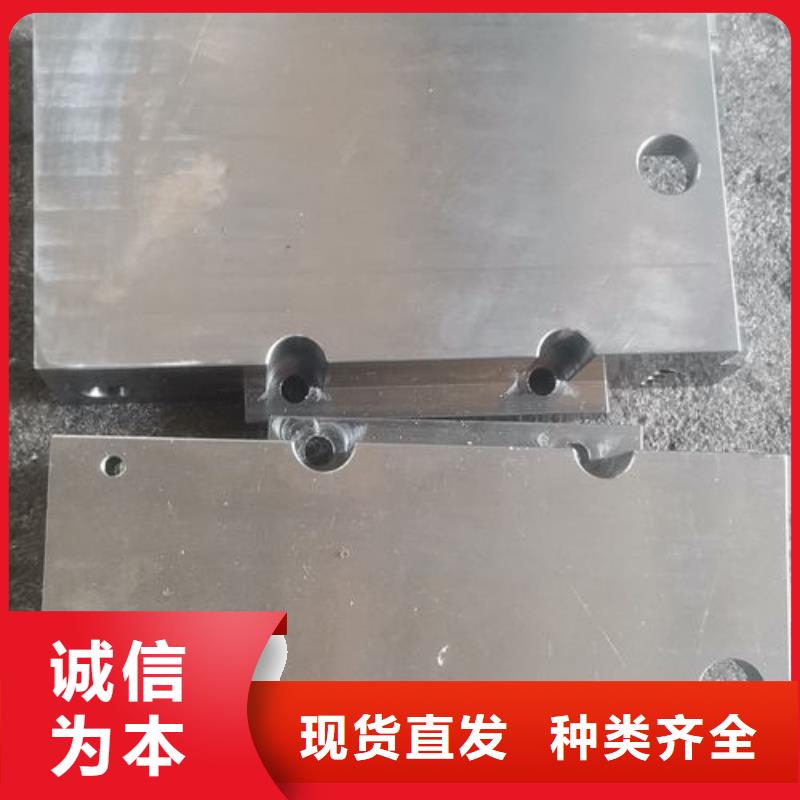
想要更直观地了解cr12mov板料品质优产品的细节和特色?我们为您制作了视频,它将带您进入一个比文字更加鲜活的世界。
以下是:江西萍乡cr12mov板料品质优的图文介绍
在公司发展壮大的6年里,我们始终为客户提供好的产品和技术支持、健全的售后服务,我公司主要经营金属材料热处理加工;模具材料销售与加工;机械零部件加工。 对应牌号中国GB标准牌号:cr12mov、中国台湾cNS 标准牌号SKD11、德国DlN标准材料编号1.26o1、德国DIN标准牌号x165CrM0v12、 ?本Jis标准牌号sKD11、韩国Ks 标准牌号sTD11、意?利UN1标准牌号x165CrM0W12KU、瑞典SS标准牌号2310、西班?UNE 标准牌号X160CrM0V12、美国AISi/sAE标准牌号D2、俄罗斯roCT 标准牌号x12M 公司主要赣州模具钢代理销售cr12mov,cr12,45钢,H13,cr12mo1v1,S136为了给客户降低成本,缩短交期,cr12mov,cr12,45钢,H13,cr12mo1v1,S136的稳定性,我公司开发真空热处理.

cr12mov型钢含有很高的C和Cr,导热性很差,加热速度要缓慢均匀,大锻件必须采用预热加热或以阶梯加热方式控制加热速度,钢件在炉膛的位置适当,有时还要反复翻转,以使受热尽量均匀。 1. 锻造温度 Cr12型钢锻造加热温度为1100~1150℃,始锻温度为1060~1080℃,终锻温度为900~850℃。由于其锻造温度范围窄,除小锻件外,一般均需两火以上,到达终锻温度时,应立即入炉,进行二火加热。 2.锻造工艺方法 2.1 “两轻一重”打法 即坯料温度高于1050℃时轻打,在1050~900℃重打,低于900℃时轻打。这种方法可避免出现裂纹和锻“酥”,因为高温时,钢的基体塑性很好,重打虽可加速成形而不易打裂,但难以将Cm打碎;低温时重打会造成开裂或打“酥”,在1050℃~900℃时,基体强、硬度较高,于此范围重打,易获得Cm碎化均匀的效果。 2.2 锻造比 锻造比大于3,若Cm偏析严重,则应使锻比大于6。初锻时,控制变形量每次不超过5%,这样可使外围得到轻度变形,并锻合内部缺陷,以提高塑性。为防止锻裂,锻造时还应注意棱角处的温度不低于800℃,有工厂还将砧铁等工具预热到150~400℃,忌用冷砧、冷钳与热锻件接触,因接触部位易出现裂纹。


如需了解更多 模具热处理加工产品信息,可以直接点击店铺链接,进入与之对应的 模具热处理加工产品栏目进行了解,也可以直接拨打我们的销售热线进行了解。


