以下是:辽宁省本溪市【16Mn绗磨管的产品参数
| 产品参数 |
|---|
| 产品价格 | 4500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 95*80 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 45# |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 0.5 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 1年 |
|---|
| 外形尺寸 | 95 |
|---|
| 适用领域 | 油缸 机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 000 |
|---|
| 产品功率 | 000 |
|---|
| 工作温度 | 20-25 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 【16Mn绗磨管供应范围覆盖辽宁省、沈阳市、大连市、鞍山市、抚顺市、本溪市、丹东市、锦州市、营口市、阜新市、辽阳市、盘锦市、铁岭市、朝阳市、葫芦岛市 溪湖区、明山区、南芬区等区域。 |
|---|
以下是:辽宁省本溪市【16Mn绗磨管的图文视频
【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:
溪湖研磨管、
明山硬轴、
南芬316不锈钢珩磨管、
丹东304不锈钢珩磨管、
锦州活塞杆、
盘锦珩磨管等。
【16Mn绗磨管,
珩磨管液压机械(本溪市分公司)为您提供
【16Mn绗磨管,联系人:
高经理,电话:
【13184177133】。 辽宁省,本溪市 本溪市,辽宁省辖地级市,位于辽宁省东南部,地理坐标介于东经123°34’~125°46’,北纬40°49’~41°35’之间,属中温带湿润气候区,四季分明,总面积8413.96平方千米。截至2022年末,本溪市常住人口126.7万,常住人口城镇化率为79.86%。截至2023年6月,本溪市辖4个区、2个自治县,市人民政府驻高新技术产业开发区枫叶路188-1号。
【16Mn绗磨管的详细视频已经上传,从产品的外观到内在,从功能到性能,视频将为您呈现一个真实、的产品形象。
以下是:辽宁本溪【16Mn绗磨管的图文介绍

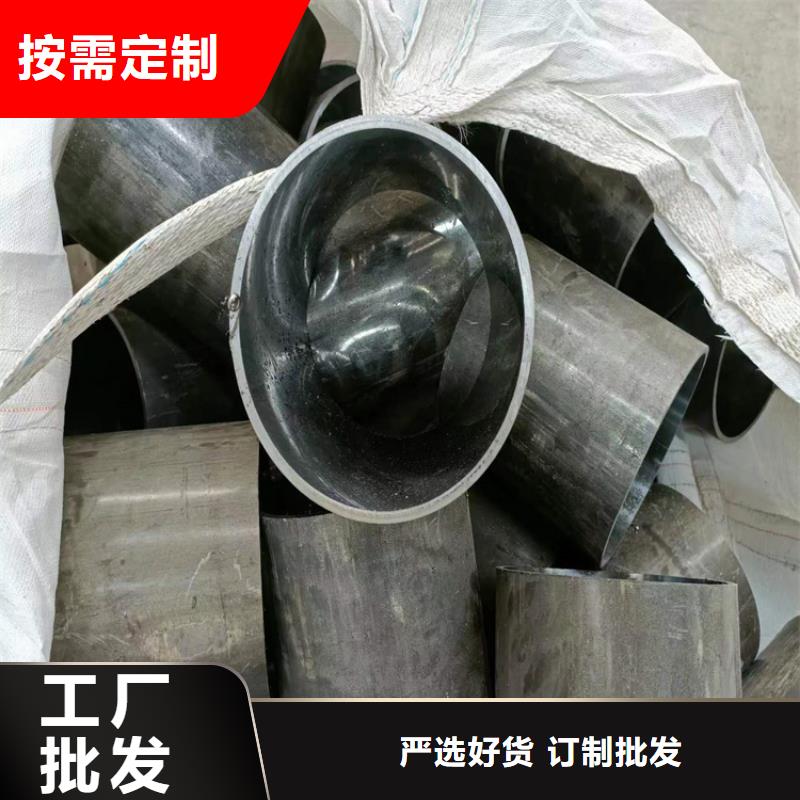
辽宁本溪企业旺旺珩磨管绗磨管油缸管不绗磨管属于高精密的钢管材料,集外壁无氧化层、承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口、压扁无裂缝等优点于一体。主要适用于机械加工,汽车行业。绗磨管是一种通过冷拔或热轧处理后的一种高精密的钢管材料。由于精密钢管内外壁无氧化层、承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口、压扁无裂缝等优点,所以主要用来生产气动或液压 元件的产品,如气缸或油缸,可以是无缝管。绗磨管的化学成分有碳C、硅Si、锰Mn、硫S、磷P、铬Cr。


珩磨管液压机械(本溪市分公司)坚持“诚实守信,互补共赢”的经营理念,以优惠的价格,贴心的服务,真诚与社会各界有识之士合作,共谋发展。
由于 软轴价格浮动的因素,加上网络上同行恶性报价的竞争,使得我们公司 软轴产品价格无法准确地展示给客户,只是标出了参考性价格,如果您对我们公司的 软轴感兴趣,请在网上留言或直接拨打电话,我们工作人员将在较短时间内为您报价。


辽宁本溪企业旺旺珩磨管绗磨管油缸管抛光一般是用软质的抛光轮,比如丝绸。或者圆盘型的抛光盘加上抛光膏,就是一种很细的磨料,对工进行精细加工,可以得到高的表面光洁度。但它在加工时无刚性基准面,因此不能形位误差。可以对不规则表面进行抛光。珩磨是一种高精度磨削加工。不光对孔,在淬硬齿面上也可以进行,比如“珩齿”加工。但加工孔比较多见。比如发动机缸体的加工。它使用组合磨具,安装在浮动夹具上,可以微量的自我调节,因此可以适应孔的形状误差。因此它也不能孔的形位误差。薄壁气缸管生产厂所谓调质,一般是指含碳量在0.3-0.6%的中碳钢.一般用这类绗磨管制作的零件要求具有很好的综合机械性能,即在保持较高的强度的同时又具有很好的塑性和韧性,人们往往使用调制处理来达到这个目的,所以人们习惯上就把这一类绗磨管称作调质钢绗磨管调质与不调质的区分 45#绗磨管的调质处理是热处理的一种工艺,是指绗磨管在淬火后加高温回火.目的是使调质后的零件具有优良的综合机械性能.关于调制处理工艺的加温时间保温时间冷却速度冷却介质等,要看具体的材料,具体零件的技术要求来决定,


辽宁本溪企业旺旺珩磨管绗磨管油缸管精密绗磨管的化学成分有碳C、硅Si、锰Mn、硫S、磷P、铬Cr精密绗磨管的应用对节约钢材,提高加工工效,减少加工工序或设备投资有重要意义,可以节约 费用和加工工时,提高生产量和材料利用率,同时有利于提高产品质量,降低成本,对提高经济效益有重要意义。选用滚压油缸管的注意事项1、滚压油缸管压力选择是否正确,对滚压后表面粗糙度、尺寸、精度都有影响。一般情况下,滚压油缸管力增加,表面粗糙度提高。但是滚压力增加到一定程度,表面粗糙度不再提高。如继续增加,滚压表面开始恶化,甚至出现裂纹。2、提高工件表面粗糙度,采用滚压加工效果 。在预加工粗糙度达Ra1.6时,只要过盈量合适,粗糙度可达Ra0.2以上。但当预加工粗糙度只有Ra6.4~Ra3.2,加工表面有振动乱刀纹时,那么较深的刀纹不能被滚压光,这只有增加过盈量再次滚压。如果孔的椭圆度和锥度过大,滚压后上述缺陷仍然存在,同时粗糙度大。因此,预加工表面 小于Ra3.2,几何精度在一、二级以上,能获得小的粗糙度,较理想的精度。3、滚压油缸管材料软,塑性大,容易被滚压光。随着塑性降低,硬度的提高, 变形量随之减少。一般来说钢和铜的滚压效果较好,铸铁的效果较差。可锻铁,球墨铸铁比灰口铸铁的滚压效果要好。滚压铸铁件时,当铸件的材料硬度不均匀时,被滚压表面的缺陷(气孔、砂眼等)会马上显露出来。因此,当铸件表面缺隐较多,质量较差时不宜采用滚压工艺。4、滚压油缸管过盈量的大小对表面粗糙度和几何精度的影响很大。通过试验得知,合理的滚压过盈量为0.027~0.036mm,此时得到的表面粗糙度为小。 过盈量受多种因素的影响,因此 过盈量的确定要根据具体条件多次试验来确定。滚压工具通常有滚珠、圆柱形滚柱、圆锥形滚柱、滚轮等。但用滚珠作为变形构件可降低整个滚压工具成本。而且滚珠的精度高,硬度高,与工件接触面小,用较小的滚压力,较小的过盈量可获得较高的压强,较小的粗糙度。而且滚珠的使用寿命长,不易磨损,价格便宜,易更换。

【16Mn绗磨管,珩磨管液压机械(本溪市分公司)为您提供【16Mn绗磨管的资讯,联系人:高经理,电话:【13184177133】。