云 发 布-



球铁QT700圆棒可切割视频中的每一个细节,都仿佛在诉说着产品的故事,让你在欣赏的同时,也能深深地感受到它的价值与意义。
以下是:福建南平球铁QT700圆棒可切割的图文介绍
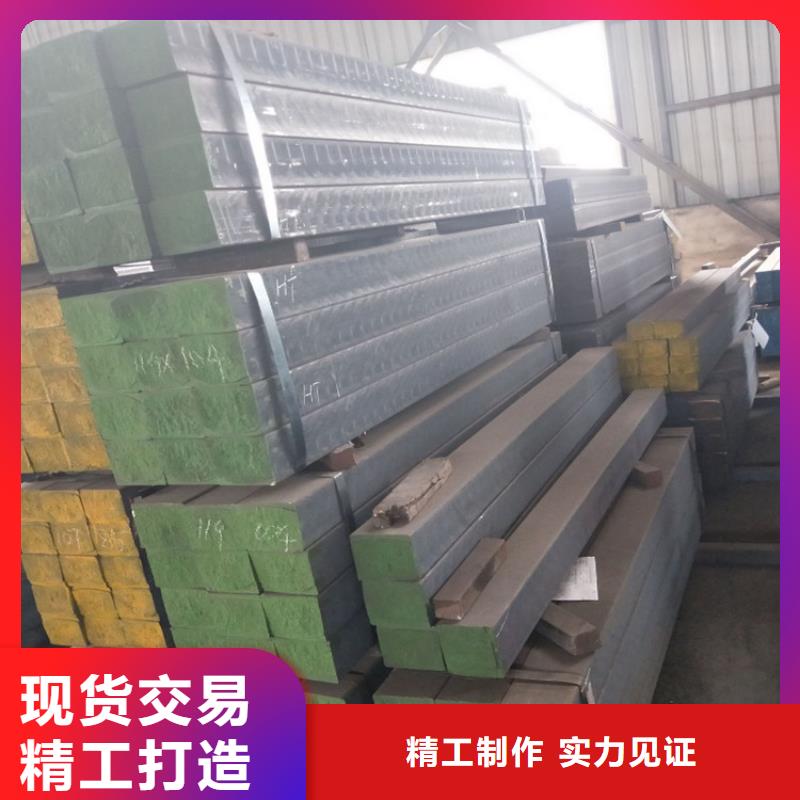
福建南平亿锦铸铁型材有限公司专业提供福建南平球墨铸铁棒现货,福建南平铸铁棒生产厂家球墨铸铁型材以其良好的抗冲击性、很高的抗拉强度及铸铁特有的优良的铸造性、耐磨性、抗疲劳性及经济性等优点广泛应用于机械制造工业的各种零部件。本文针对公司球墨铸铁件切削加工中存在的问题(如进排气管过程中产生的毛刺),通过有限元建模分析和切削试验,探索球墨铸铁切削过程中切削毛刺的形成机理,并进一步探索球墨铸铁的切削性能,为提高产品质量、降低切削成本提供工艺指导。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。进一步的切削试验表明:速度和进给量对毛刺的影响较小,而切深影响较大。同时对球墨铸铁铣削加工性能进行了试验研究。研究表明:球墨铸铁表面粗糙度随着铣削速度的增大而减小;随着进给量和切深的增大而增大。切削速度较低时,球墨铸铁切屑比较短,呈屑状。随着切削速度的提高,切屑呈细长状。切深与进给量较小时,切屑呈屑状,随着切深与进给量的提高,切屑呈细长状。以硬质合金刀具铣削球墨铸铁时,其失效形式主要是磨粒磨损。


福建南平亿锦铸铁型材有限公司专业提供福建南平球墨铸铁棒现货,福建南平铸铁棒生产厂家球化反应控制的关键是镁的吸收率,温度高,反应激烈,时间短,镁烧损多,球化效果差;温度低,反应平稳,时间长,镁吸收率高,球化效果好。因此,一般在保证足够浇注温度的前提下,宜尽可能降低球化处理温度,控制在1420~1450℃。球化剂要砸成小块,粒度一般在5~25mm,加在包底,再在上面加硅铁和铁屑。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 基于Matlab软件建立以铸造工艺参数为输入,拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。球化剂和孕育剂要在出铁前加入包中,在连续生产时,刚出完前一炉铁后,包很热,过早加入会使其粘结在包底而削弱球化和孕育效果。为了延迟球化反应时间,增强球化和孕育效果,要在球化剂和孕育剂的上面覆盖一层铁屑。球化处理的方法较多,一般多采用操作简便的冲入法处理球铁。


亿锦天泽钢铁(南平市分公司)全体员工将开拓进取,争创,保质保量的完成每一个 耐磨钢板厂家产品,我们竭诚为广大客户朋友提供的福建南平 耐磨钢板厂家技术和服务,热切希望同各界朋友建立良好的合作关系,同心协力,共创美好未来!