


一分钟,了解产品的全部魅力!观看我们的40cr无缝钢管公司产品视频,为您的购买决策提供有力支持。
以下是:湖北十堰40cr无缝钢管公司的图文介绍
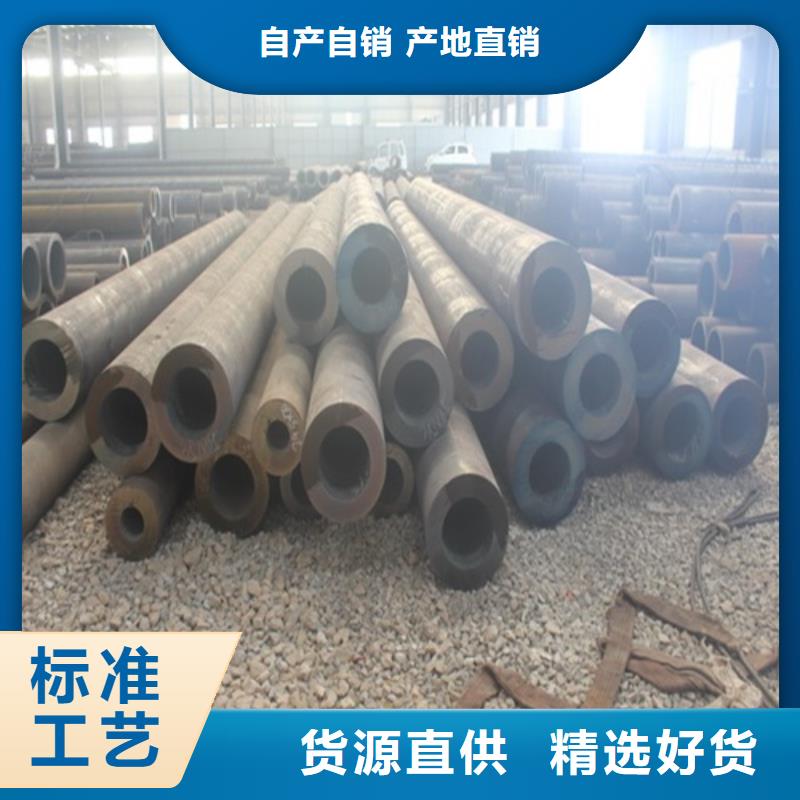

湖北十堰本地20#无缝钢管热处理规范: 热处理规范:正火,910°C,空冷。金相组织:铁素体+珠光体。 湖北十堰20#无缝钢管交货状态:以不热处理或热处理(退火、正火或高温回火)状态交货。要求热处理状态交货的应在合同中注明,未注明者按不热处理交货。 湖北十堰本地20#无缝钢管特性及适用范围: 强度比15号钢稍高,很少淬火,无回火脆性。冷变形塑性高、一般供弯曲、 压延、弯边和锤拱等加工 ,电弧焊和接触焊的焊接性能好,气焊时厚度小,外形要求严格或形状复杂的制件上易发生裂纹。切削加工性冷拔或正火状态较退火状态好、一般用于 制造受力不大而韧性要求高的硬度不及45#无縫钢管。 湖北十堰本地20#无缝钢管化学成份: 碳C :0.17~0.24"硅Si :0.17~0.37锰Mn: 0.35~0.65硫S : ≤0.035磷P : ≤0.035铬Cr:≤0.25镍Ni:≤0.25铜cu: s0.25 20#无缝钢管力学性能: 抗拉强度σb (MPa) : 2410(42)屈服强度σs (MPa) :≥245(25)伸长率05 (%): 225断面收缩率ψ (%): 25,硬度:未热处理,<156HB ,试样尺寸:试样尺寸25mm


自2017年成立至今,鹏鑫钢铁(十堰市分公司)规模日益扩大, 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管业务不断发展,年销售额达1500万。 鹏鑫钢铁(十堰市分公司)是一个有着共同目标、同舟共济的 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管团队,也是一家常伴欢乐、激情、有爱的生产厂家。我们提供的不仅仅是冷冰冰的产品,而是令你开心难忘的热情服务!你的微笑是我们永远的追求,到鹏鑫钢铁(十堰市分公司)让你有家的感觉,值得拥有!


鹏鑫钢铁(十堰市分公司)是一家集科研、生产、销售、工程施工于一体的现代化生产 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管的企业。 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品质量稳定可靠,深受广大用户的肯定和推崇,在 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管领域迅速崛起。
鹏鑫钢铁(十堰市分公司)秉承:“诚信做人,用心做事”的企业精神,坚持“忠诚为客户服务”的经营理念,坚持“资源共享,共同发展”的合作原则,贯彻“质量、信誉与生命同等重要”的工作意识,赢得了广大客户及合作伙伴的认可。在 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管业内树立了良好的市场信誉和商业口碑。


改善无缝钢管壁厚精度的措施 无缝钢管壁厚的控制是无缝钢管生产的一个难点,生产中改善壁厚精度的措施主要包含以下几个方面: 1、管坯加热 加热要均匀,禁止急速升降温度。每次升降温要保持平稳缓慢,*大升降温度不超过30℃。 2、定心辊 确定定心辊安装是否到位,调整相关抱芯辊的中心、打开角度及各动作的开口大小一致,抱芯辊中心要在轧制线上。 3、轧制中心线 确保穿孔机轧制中心线与穿孔小车中心线一致,避免“上轧制”或“下轧制”,使管坯在穿孔时保持受力均匀。 4、轧制工具 对于磨损的顶头、导板、轧辊等轧制工具要及时更换。 5、轧制工具安装 辊距、导距的中心必须在轧制线上。保证导距和辊距的中心线在穿孔轧制中心线上,即上下辊距相等,左右导距相等。 6、穿孔顶杆 穿孔顶杆一般选择外径为Φ108mm-Φ114mm,壁厚要求≥25mm且壁厚均匀的厚壁管。 7、轧机芯棒 芯棒要选用壁厚较厚的厚壁管加工,对于规格较小的芯棒,可采用实心坯料代替。壁厚均匀的厚壁管和实心坯料,可以使芯棒弯曲变形的概率大幅度降低,可以有效提高无缝钢管的壁厚精度。 8、芯棒的精度 芯棒的长细比较大,一般采用先车外径然后打破口焊接,或采用长料直接车削成型。芯棒的外加工精度控制在±0.1mm,芯棒的直度偏差不超过5mm。焊接时,两段芯棒之间插入一个精加工的销子进行定位,以防止焊接造成的总直度偏差过大。 9、完善工艺 完善工艺,防止中间拉薄和壁厚增哈欧超过控制范围的情况发生,提高壁厚精度。