
联系我们

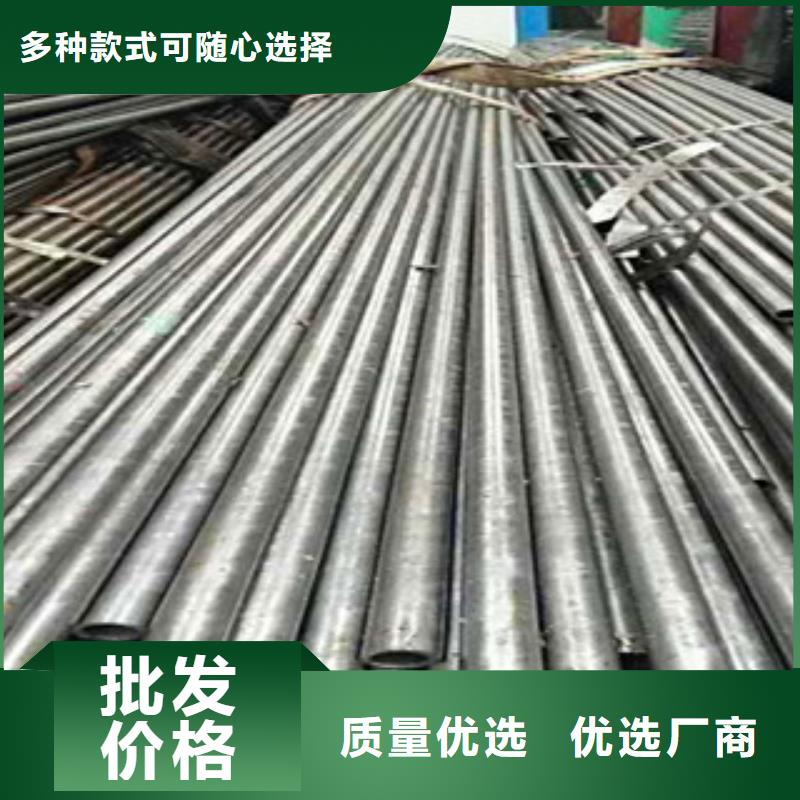
精密无缝钢管,20号精拉精密钢管货到付款
更新时间:2026-09-19 17:51:41 ip归属地:襄阳,天气:阴,温度:18-23 浏览次数:9 公司名称: 龙丽金属材料(襄阳市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管,20号精拉精密钢管供应范围覆盖湖北省、武汉市、宜昌市、黄石市、襄阳市、荆州市、十堰市、荆门市、鄂州市、孝感市、咸宁市、随州市、恩施市、黄冈市 襄城县、樊城区、襄州区、南漳县、谷城县、保康县、老河口市、枣阳市、宜城市等区域。 |



龙丽金属材料(襄阳市分公司)的目标是:向我们的用户提供高价值服务,每一个售后服务员工应优先考虑用户的利益。
如果您对我们的 钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管产品感兴趣,请联系我们,我们会用优质的 钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管产品和诚挚的服务赢得您的满意!


精密无缝钢管生产工序介绍:
.冷拔(轧)无缝精密钢管:圆管坯→加热→穿孔→打头→退火→酸洗→涂油(镀铜)→多道次冷拔(冷轧)→坯管→热处理→矫直→水压试验(探伤)→标记→入库。
冷拔(轧)无缝精密钢管的轧制方法较热轧(挤压无缝精密钢管)复杂。它们的生产工艺流程前三步基本相同。不同之处从第四个步骤开始,圆管坯经打空后,要打头,退火。退火后要用专门的酸性液体进行酸洗。酸洗后,涂油。然后紧接着是经过多道次冷拔(冷轧)再坯管,专门的热处理。热处理后,就要被矫直。精密钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若精密钢管内部有裂纹,气泡等问题,将被探测出。精密钢管质检后还要通过严格的手工挑选。精密钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。


精密钢管挤压润滑
在挤压管材时对挤压杆和穿孔针都要进行润滑。铅管挤压时用动物脂润滑。挤压铝及铝合金管的润滑剂为汽缸油(70%~90%)和片状石墨(10%~25%)混合物,还可添加10%~20%的铅丹或10%左右的石墨粉。镁及镁合金、锌及锌合金管材挤压时可用石墨和油的混合物润滑。挤压铜管一般用机油和石墨混合物作润滑剂。挤压钛及钛合金管时多采用玻璃润滑剂润滑。挤压锆管时常在锭外加上黄铜套筒作润滑剂,以油-石墨混合物作辅助润滑剂,也可在盐浴中加热锭坯后再涂一层玻璃膜。挤压纯镍、低合金化镍合金、镍-铬-钼合金和镍-铜-铁合金管时,在以玻璃润滑剂润滑之前,应用硬脂酸和石墨混合物润滑挤压筒、挤压模和挤压杆。挤压碳精密钢管时用油-石墨-盐混合物作润滑剂,挤压合金精密钢管时则用玻璃作润滑剂(见挤压润滑)。玻璃润滑剂的使用方法有涂层法、玻璃粉滚粘法和玻璃布包覆法3种。涂层法是在锭坯上涂一层玻璃液体,或直接将锭坯浸入玻璃液体中。滚粘法是使锭坯沿着均匀撒有玻璃粉的倾斜工作面上滚过,使玻璃粉粘附于锭坯的侧表面上。包覆法是将玻璃布包于热锭坯上。这3种润滑方法用于润滑挤压筒。挤压模的润滑方法是在模工作面与锭坯之间放置一只厚3~10mm、内孔稍大于模孔的玻璃垫。对穿孔针的润滑可将玻璃布包覆在针的涂有沥青的工作段上。
坯料选择也是挤压管材时的一个重要程序,其中包括锭坯种类的选择、断面尺寸的确定和挤压前的预处理。


精密钢管和异形结构管的尺寸与特性
精密钢管
精密钢管(未填充)的尺寸与特性各表中列出了标准管、厚壁管和特厚壁管的尺寸选用范围。关于完整的制造尺寸范围,请参阅制造厂样本。
异形结构管材
方形和短形结构管材(未填充)的尺寸与特性各表中列出了常用规格的选择范围。其他规格的尺寸与特性,请参阅制造厂样本。
这些尺寸与特性表是根据外圆角半径等于规定壁厚的两倍计算的。材料规范规定。外圆角半径变化范围可达到规定壁厚的三倍。这外变化范围在那些紧配合很重要的细节中应加以考虑
