 云 发 布-





以下是新能源硅钢电工钢 B35AV1900的现场实拍视频,让您更好地了解产品的优点和特点不容错过。
以下是:甘肃酒泉新能源硅钢电工钢 B35AV1900的图文介绍

鹿程国际贸易(酒泉市分公司)始终奉行“以精良的质量构筑诚信体系,以细致的服务拓展商家信赖”的经营理念并切实地将这一理念贯彻到我们工作的每一个细节当中。鹿程国际贸易(酒泉市分公司)积j i推行以“信誉好、质量高”为公司战略核心目标。我们期待与您合作,携手并进,共赢未来。
电工钢硅钢片电工钢钢板经冲片、甘肃酒泉同城剪切、甘肃酒泉附近弯曲会引入残余应力,导致磁性能劣化。应力退火(SRA)可以残余应力对磁畴移动与转动的阻碍作用,恢复电磁性能。E.2 在钢板或铁心叠片的状态下进行应力退火的注意事项如下。1)、甘肃酒泉附近避免氧化和渗碳为了防止氧化应力退火应该在保护气氛下进行,通常是 10%以下氢气(H2)和 90%以上氮气(N2)、甘肃酒泉附近100%氮气(N2)或者氨分解气氛的非爆炸性保护气氛,露点控制在 0℃以下。冲压加工过程引入的冲压油在退火前应完全去除,防止在退火中发生渗碳,劣化产品磁性。2)、甘肃酒泉附近退火温度及保持时间退火温度指材料温度,750℃为宜。为使得钢板或铁心叠片各部分退火均匀,需要调整温度与保持时间。温度太低不足以残余应力的影响,温度太高会破坏涂层绝缘性。3)、甘肃酒泉附近冷却时间应当避免急剧冷却使材料产生应力应变。冷却时间根据电工钢退火数量进行调整。对于退火小吨位数量时,可按每小时不超过 25℃ 的冷却速度冷却到 350℃,以避免冷却过程中产生应力应变。对于退火大吨位数量时,应采取更加缓慢的冷却速率,以期获得 效果。


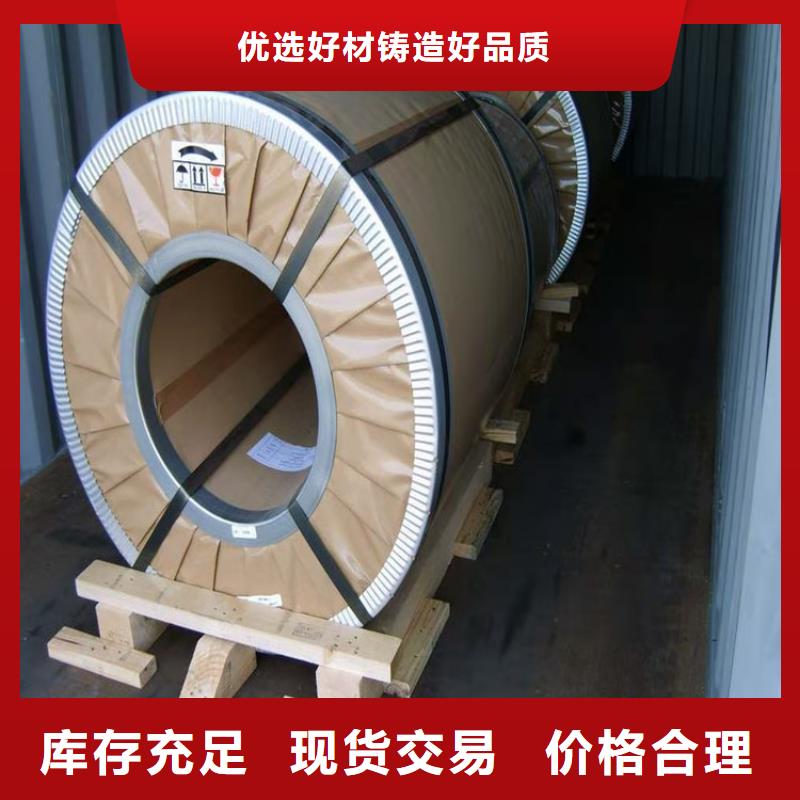
电工钢硅钢片因此各国生产电工钢板总是千方百计设法降低铁损,并以铁损作为考核产品磁性的重要指标,按产品的铁损值作为划分产品牌号的依据。冷轧取向电工钢:冷轧取向电工钢是电工钢中的高端产品,与冷轧无取向电工钢相比,磁性具有强烈的方向性;在易磁化的轧制方向上具有优越的高磁导率与低损耗特性。取向钢带在轧制方向的铁损仅为横向的1/3,磁导率之比为6:1。用途:冷轧取向硅钢带主要的用途是用于变压器制造。全工艺冷轧无取向硅钢涂层:全工艺冷轧硅钢表面涂有一层半透明的绝缘涂层,在不同的标准中有不同的代码,我们以宝钢的Q/BQB 480 2014为例:


电工钢硅钢片汽车驱动电机铁芯的介绍电动汽车是以电驱动为基础的、甘肃酒泉同城经济、甘肃酒泉同城清洁的绿色交通工具,在能源、甘肃酒泉同城环境等方面具有*的竞争力,而且能够方便地采用现代控制技术实现其机电一体化,具有广阔的发展前景。汽车驱动电机铁芯的电机驱动系统是电动汽车的动力源,是决定汽车运行各项性能指标的主体与内在根据。目前,电动汽车电机主要有直流电机、甘肃酒泉同城感应电机、甘肃酒泉同城永磁无刷电机以及开关磁阻电机等。汽车驱动电机铁芯永磁无刷电机可分为两类:一类是具有正弦波电流的永磁同步电机,另一类是具有矩形脉冲波电流的无刷直流电机。两种电机,转子都是磁体,电机转子不需要电刷和励磁绕组,通过定子绕组换相产生旋转转矩。由于转子没有励磁绕组,无铜耗,磁通小,在低负荷时铁耗很小,因此,永磁无刷电机具有高的“功率/质量”比,可以高速运转,同时由于没有转子的磨损且定子绕组是主要的发热源,易于冷却。汽车驱动电机铁芯的特性;汽车驱动电机铁芯的永磁无刷电机可靠性高,输出功率大,与相同转速的其他电机相比具有体积小,质量轻,便于维修,率,高功率因数等特点。 转子电磁时间常数小,电机动态特性好,通过调节 导通角,可以实现恒功率运行,通过优化控制 角还可以优化电机的效率,从而得到较宽的恒功率运行区以及较高的效率。电机高速冲定转子铁芯的概述当前国内外电机高速冲定转子铁芯的电机工艺技术的发展很快,随着冲压设备的吏新,国内外为电机高速冲定转子铁芯的电机冲片的生产提供了高质量、甘肃酒泉同城率、甘肃酒泉同城高精度的新型设备,它带来了电机冲片工艺技术为此,与之相适应的新工艺装备的设计技术已成为人们研究的新课题。电机高速冲定转子铁芯的定子冲片冲槽同时分离转子冲片和转子冲片冲槽同时切气隙是应用于高速冲槽机上的新的工艺方案,该方案在国外已被广泛应用,国内电机行业刚开始研究和应用,故为实现该工艺按所需工艺装备的设计技术作一些探讨。电机高速冲定转子铁芯的影响:电机高速冲定转子铁芯的电机冲片工艺技术在新品开发中的影响我国电机冲片传统工艺为复式冲槽和单式冲槽两大类,现分析如下:1)复式冲槽工艺方案:该方案冲片槽形整齐度好,工序少,工装少,但工装复杂精度要求高,设备条件要好,工装制造周期长,成本高,只适用于批量生产,不利于新品开发和小批试制。2)单式冲槽工艺方案:该方案冲片槽形整齐度差,工序多,工装多,设备多,工装较简单,质量不稳定,生产周期长,成本高,只适用于中、甘肃酒泉同城小批生产。电机高速冲定转子铁芯的要求:1、甘肃酒泉同城定位精度要求。该工艺方案中冲槽分离和冲槽切气隙两道复合工序,要求同一定位基准,确保定、甘肃酒泉同城转子槽形,外圆鸠尾槽、甘肃酒泉同城轴孔的同心度不大于0.02mm,中心孔定位满足同心度的技术要求,小侧孔与中心孔联合定位满足周向方位度的要求。2、甘肃酒泉同城复合工序精度要求。冲槽分离复合工序:该工序有槽形凸模和切口凸模来完成级进冲裁工艺,该工序先冲槽后切口分离定、甘肃酒泉同城转子冲片,两凸模在同一圆心轨迹上同步动作,两凸模之间的中心夹角为槽形中心夹角的一倍半,该工艺装备应用在高速冲槽机上,其槽形分度精度由设备上弧面凸轮式步进机构来保证;

