以下是:吉林省珩磨管、珩磨管厂家-质量保证的产品参数
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 24小时 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 1公斤 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#/45#/16Mn |
|---|
| 产品规格 | 齐全 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 可加工 |
|---|
| 产品型号 | 齐全 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 过磅 |
|---|
| 产品颜色 | 有色金属 |
|---|
| 质保时间 | 1个月 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 机械加工/液压 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 珩磨管、珩磨管-质量保证供应范围覆盖吉林省 长春市、吉林市、四平市、辽源市、通化市、延边市、白城市、白山市、松原市等区域。 |
|---|
以下是:吉林省珩磨管、珩磨管厂家-质量保证的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
通化304不锈钢珩磨管、
白城气缸缸筒、
白山活塞杆、
延边绗磨管、
吉林油缸管等。
珩磨管、珩磨管厂家-质量保证,
珩磨管液压机械(吉林省分公司)为您提供
珩磨管、珩磨管厂家-质量保证,联系人:
高经理,电话:
【13184177133】。 吉林省 吉林省具有沿边近海优势,是全国9个边境省份之一,是“一带一路”向北开放的重要窗口,是吉林乃至中国对外贸易、对外交流的重要通道。吉林省具有老工业基地振兴优势,加工制造业比较发达,汽车、石化、食品、装备制造、医药为五大重点产业,尤其是汽车、高铁制造在国内处于领先水平;吉林省是重要的商品粮生产基地,人均粮食占有量、粮食商品率、粮食调出量及玉米出口量连续多年居全国首位;吉林省是生态建设试点省,长白山自然保护区被联合国确定为“人与生物圈”自然保留地。2022年3月,中央支持吉林省创建中国冰雪经济高质量发展试验区。
我们为您准备了珩磨管、珩磨管厂家-质量保证产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:吉林珩磨管、珩磨管厂家-质量保证的图文介绍
珩磨管液压机械(吉林省分公司)重合同,守信誉,本着质量优先,用户至上的宗旨奔向“质量是企业的生命,质量是品牌的基础”的目标,我们的宗旨:以人为本、以诚待人、以质取胜、精益求精;以严格的管理、优质的 软轴产品、合理的价格使客户得到理想的回报,为广大的国内外客户生产出优质可靠的 软轴产品。 全体员工欢迎新老客户来电洽谈惠顾,同时也向关心和支持我厂发展的广大用户和各界同仁表示衷心的感谢!

吉林珩磨管油缸管绗磨管钢材不同,珩磨管淬火裂纹发生的几率也不同。一般说,钢材含碳量越高或Cr、Mo含量越高,越容易发生淬裂。下图表示水淬时淬裂倾向与钢的化学成分的关系。图中所示指数的负值越高,即为淬裂倾向越大。由于各种钢材的淬裂倾向不同,在设计零件时应根据性能要求,根据淬透性和脆硬性,从工艺和经济等角度综合分析和选择钢材。化学成分与淬裂的关系(水淬)3.2 珩磨管淬火零部件 机械零件的设计往往主要考虑材料的力学性能而忽略热处理工艺性能。有些零件从材料强度上看可能很合理,但从热处理工艺角度分析,其形状尺寸可能是不适当的。为了防止零件在珩磨管淬火急冷中开裂,应设法使其均热均冷,均缩均胀。为此,在零件设计中要注意两点:(1)断面要均匀;(2)没有缺口效应。良好的设计要求截面厚度均匀、形状对称、平滑过渡和加开工艺孔。对于形状复杂、尺寸较大(大于400mm)的大型凹模及薄而长的凸模,应采用分离镶拼结构,变繁为简,化大为小,变模具内表面为外表面,既便于冷热加工,又可以有效降低淬裂倾向,提高产品合格率。滚压管




吉林珩磨管油缸管绗磨管1、油缸管采用45#钢制作,表面镀铬,φ50mm×770mm部分经调质处理。表面渗氮后,芯部硬度为28~32hrc,表面渗氮层深度为0.2~0.3mm,表面硬度为62~65hrc。这样,精密油缸钢管不仅具有一定的韧性,而且具有良好的耐磨性。2、油缸管正常使用时承受交变载荷,φ50mm×770mm处密封该设备来回摩擦其表面,因此需要高硬度绗磨管是一种通过冷拔或热轧处理后的一种高精密的钢管材料。绗磨管是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。滚压管


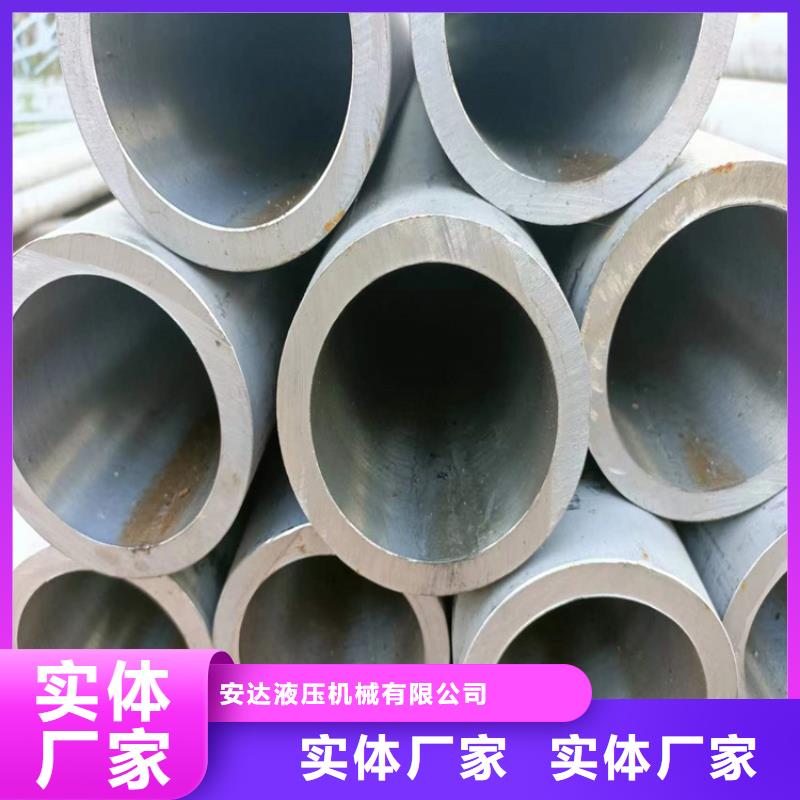
吉林珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管
在吉林省采购珩磨管、珩磨管厂家-质量保证请认准珩磨管液压机械(吉林省分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:高经理-【13184177133】)。