以下是:江西省萍乡市芦溪小口径绗磨管现货的产品参数
| 产品参数 |
|---|
| 产品价格 | 4500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 95*80 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 45# |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 0.5 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 1年 |
|---|
| 外形尺寸 | 95 |
|---|
| 适用领域 | 油缸 机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 000 |
|---|
| 产品功率 | 000 |
|---|
| 工作温度 | 20-25 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 芦溪小口径绗磨管供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 安源区、湘东区、莲花县、上栗县、芦溪县等区域。 |
|---|
以下是:江西省萍乡市芦溪小口径绗磨管现货的图文视频
【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:
芦溪绗磨管、
安源调质活塞杆、
莲花316不锈钢珩磨管、
湘东镀铬棒、
上栗不锈钢珩磨管、
赣州绗磨管、
鹰潭油缸管、
九江珩磨管、
宜春绗磨管、
上饶硬轴等。
芦溪小口径绗磨管现货,
珩磨管液压机械(萍乡市分公司)为您提供
芦溪小口径绗磨管现货的资讯,联系人:
高经理,电话:
【13184177133】。 江西省,萍乡市 萍乡市,江西省辖地级市,长江中游城市群重要成员,位于江西省西部,东与宜春市、吉安市接壤,南与吉安市和湖南省株洲市毗邻,西与湖南省株洲市相连,北与湖南省长沙市交界,地貌较为复杂,属亚热带湿润季风气候区,四季分明,总面积3823.99平方千米。截至2023年1月,全市辖2个区、3个县。截至2022年底,全市常住人口180.88万人。
为了让您更地了解我们的芦溪小口径绗磨管现货,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:江西萍乡芦溪小口径绗磨管现货的图文介绍

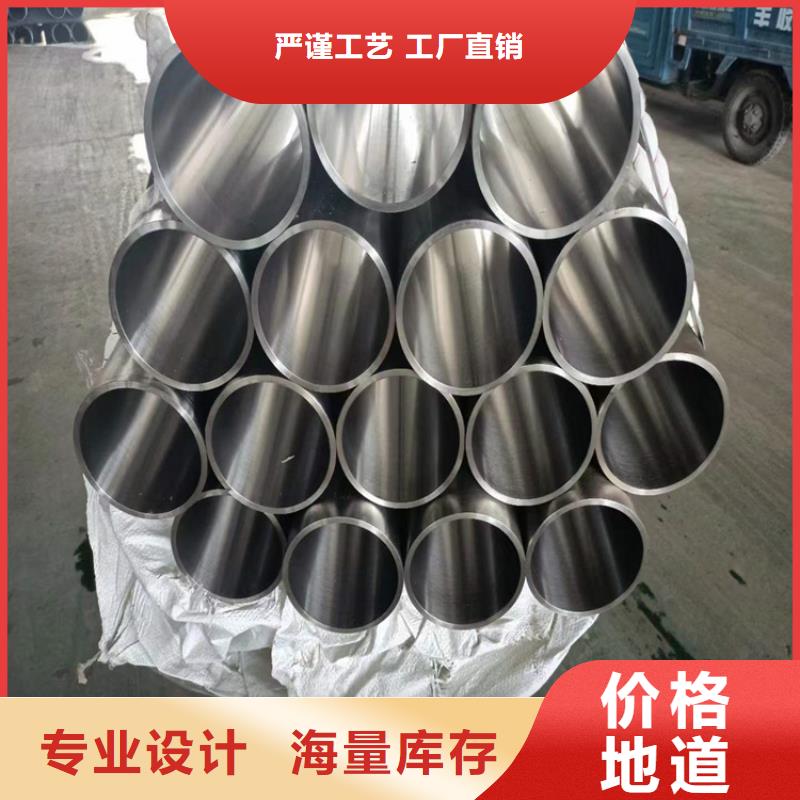
江西萍乡本地企业旺旺珩磨管绗磨管油缸管减磨修补剂主要用于对磨损、划伤金属零件的修复。油缸绗磨管修复过程中,用合金刮刀在划伤表面剔除深度为1mm以上的沟槽,然后用丙酮清洗沟槽表面,用珩磨管内径仿形板调好的TS311减磨修补剂敷涂于打磨好的表面上,用力刮平,确保压实,并高于珩磨管内表面,待固化后,打磨并留出精加工余量。 通过研磨使珩磨管整体尺寸、行位公差、粗糙度达到要求。油缸珩磨管内表面与活塞密封是引起液压油缸内泻的主要因素,如果薄壁气缸管内产生纵向拉痕,即使更新的活塞密封,也不能有效的排除故障,薄壁气缸管内表面主要检查尺寸公差、行位公差是否满足技术要求,有无纵向拉痕,并测量拉痕深度,采取相应解决办


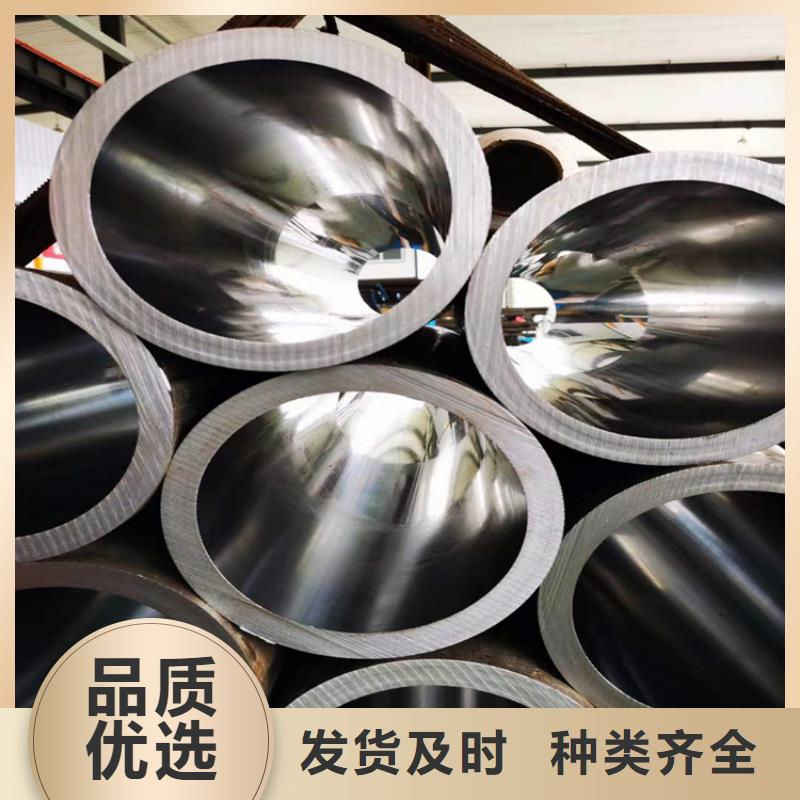
珩磨管液压机械(萍乡市分公司)主营 软轴,欢迎新老客户惠顾!大量现货、追求卓越品质我们是认真的。
由于原材料价格波动较大,且产品规格、型号、材质多种多样,造成很难对其规定时价,所以本店所有标价仅供参考,如需下单,请拨打客服电话或者旺旺联系,以免出现其他问题。

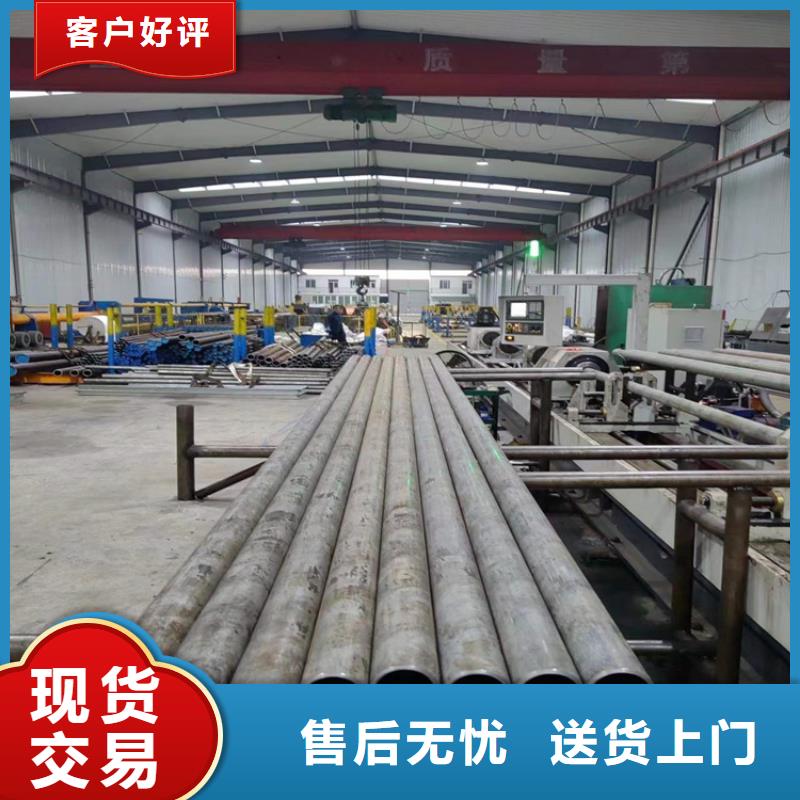
江西萍乡企业旺旺珩磨管绗磨管油缸管绗磨管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。


江西萍乡企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。
江西萍乡企业旺旺珩磨管绗磨管油缸管绗磨管厂滚压具有以下特点:(1)生产效率高:用传统的方法生产一根内径420毫米,12米长的缸筒需154小时,用冷拔方法生产只需4分钟。(2)率高:由于镗孔的滚压头兼起导向作用,在切削过程中,毛坯管由于自重产生挠度,致使滚压头和镗刀走偏,造成废品。率只能达到60%左右,而用冷拔方法生产,率可达95%以上。(3)金属利用率高:用传统的镗孔方法制造缸体,金属利用率只有50-70%。用拉拔方法生产时,金属不但不被切削成铁末,反而可以得到30%的延伸,金属利用率可达95%。(4)能改善成品管金属的机械性能:用拉拔方法生产,使毛坯得到30%以上的塑性变形,由于加工硬化而使成品管金属的强度限大为提高。一般在成品管内层强度限提高达60%。高精度冷拔管是用无缝热轧钢管、直缝焊管为坯料,经过化学处理后在专用冷拔机上,通过特种变形原理设计的模具进行拉拔,生产出高精度管。其尺寸精度达H10~H8,直线度达0.35~0.5mm/m,表面粗糙度达Ra1.6-0.4。
芦溪小口径绗磨管现货,珩磨管液压机械(萍乡市分公司)专业从事芦溪小口径绗磨管现货,联系人:高经理,电话:【13184177133】,以下是芦溪小口径绗磨管现货的详细页面。