



我们的铸铁方棒qt600厂家销售视频现已上线,从细节到整体,从外观到性能,让您了解它的每一个方面。
以下是:黑龙江鹤岗铸铁方棒qt600厂家销售的图文介绍
亿锦天泽钢铁(鹤岗市分公司)可定制各种型号 耐磨钢板厂家大量现货,当天即可发货,欢迎咨询。

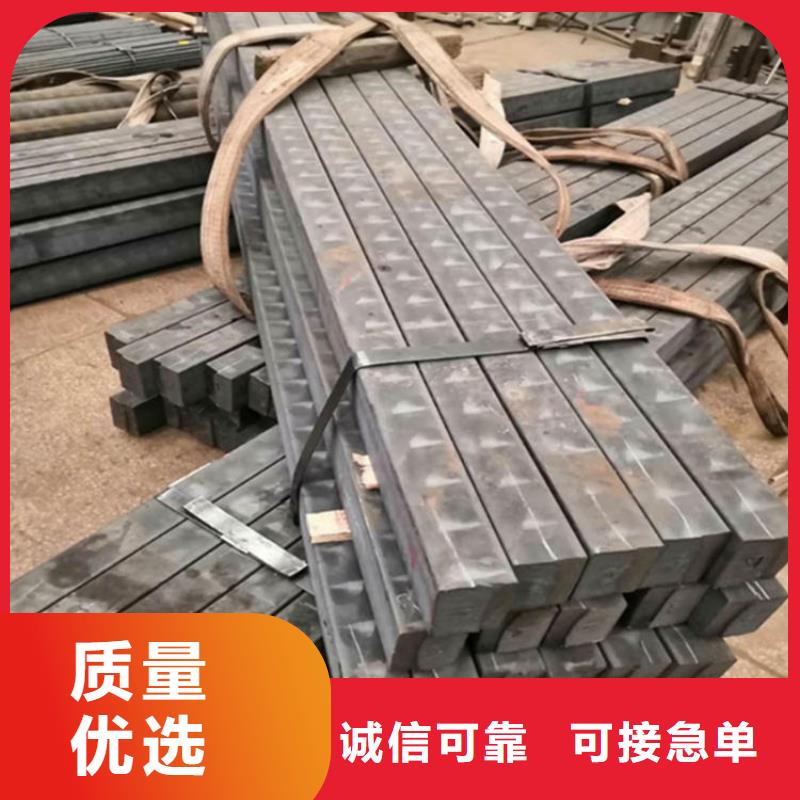
黑龙江鹤岗本地亿锦铸铁型材有限公司专业提供黑龙江鹤岗球墨铸铁棒现货,黑龙江鹤岗铸铁棒生产厂家对于含铬量分别为10%,12%,15%,18%,23%,28%的共晶白口铸铁系列,随着冷却条件的改变,同种含铬量的试样凝固组织会呈现出显著变化,尤其是组织中碳化物的尺寸形貌及分布等变化更为突出,进而影响试样在腐蚀实验中的测试结果。铸铁型材在重工业中需求量大,被广泛应用于交通运输、机床、印刷、农业机械等支柱行业。拉坯工艺参数设置是铸铁型材生产中的关键环节,设置不合理会导致拉漏、拉断等生产事故和产生表面裂纹等铸造缺陷。现有铸铁型材生产企业拉坯工艺参数控制技术参差不齐,尚无完整的理论体系。拉坯工艺参数自适应整定问题,以便解决生产事故与铸件缺陷问题,对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。
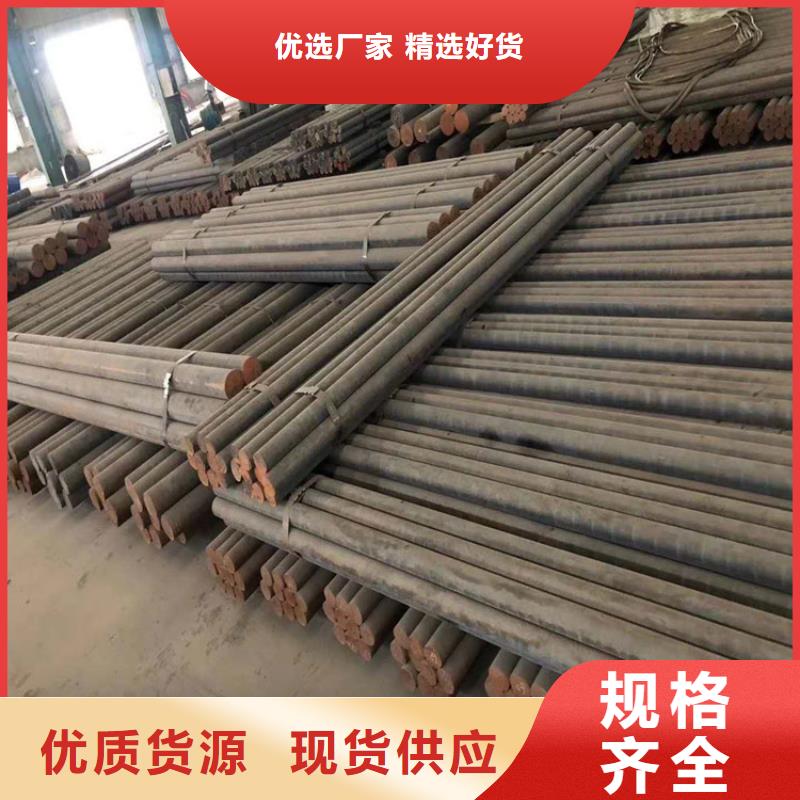


黑龙江鹤岗亿锦铸铁型材有限公司专业提供黑龙江鹤岗球墨铸铁棒现货,黑龙江鹤岗铸铁棒生产厂家铸铁型材的化学成分一般由供方决定,且不要求作为验收依据。 经常规热处理后可以获得各种需要的基体组织厦性能,表面处理容易,铸铁型材表面进行玻璃,搪瓷涂层,铜,铬,钨电镀,渗碳,氨等表面处理,性能远远高于砂铸件和钢件。灰铸铁型材主要由铁,碳和硅组成的合金的总称。灰铸铁型材抗拉强度和塑性低在这些合金中,含碳量超过在共晶温度时能保留在奥氏体固溶体中的量,铸铁主要由铁,碳和硅组成的合金的总称,在这些合金中,含碳量超过在共晶温度时能保留在奥氏体固溶体中的量。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。对于矩形或异形截面型材而盲,是指与之截面积相当的圆形型材的 直径(简称为换算直径,以下同):对于宽厚比大于5的板材,指型材厚度的2倍。 2球铁型材的抗拉强度和伸长率 同一牌号,不同直径或不同截面尺寸球铁型材的抗拉强度和伸长率应符合表3的规定。 表3球铁型材的小抗拉强度和伟长率 型材尺寸 30≤D≤120 120<D≤300 牌 号 抗拉强度 伸长率 抗拉强度 伸长率 MPa (%)
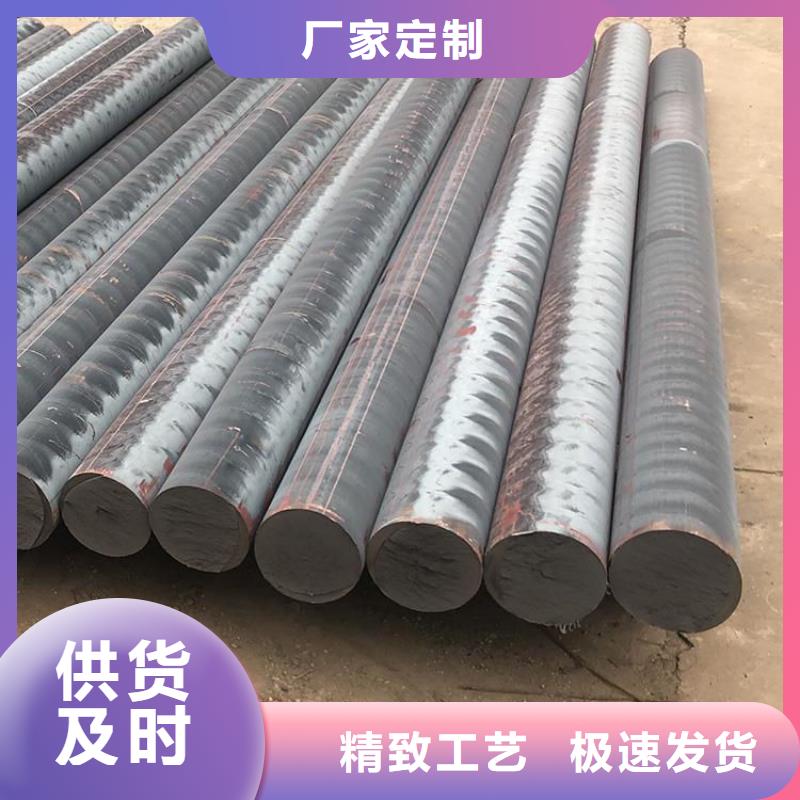

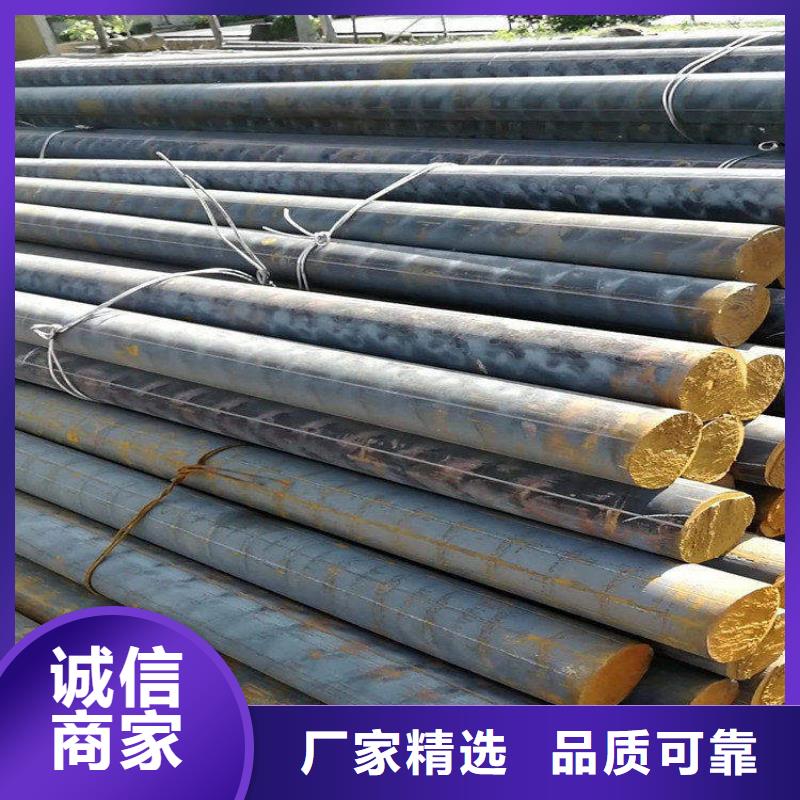
黑龙江鹤岗本地亿锦铸铁型材有限公司专业提供黑龙江鹤岗球墨铸铁棒现货,黑龙江鹤岗本地铸铁棒生产厂家从球墨铸铁中萃取出来的石墨球绝大多数呈现出近似圆球的形状,而不添加新型孕育剂时石墨球有很多呈现出各种典型的不圆整状态,比如,蠕虫状,椭球状,棒状等。由此可见,新型孕育剂的添加有利于石墨球圆整度的提高。 从小直径铸铁型材的凝固成型特点出发,分析研究了 其组织与性能之间的对应关系,得出了以下结论: (1)小直径铸铁型材的金相组织特点是:发达的初生奥氏体枝晶和枝晶闻分布的细小 的D型石墨。 度差仅为Hl≥±15。 (3)试验所得的小直径铸铁型材的抗拉强度均在320MPa以上,力学性能良好。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 随着新型孕育剂的加入,球墨铸铁梯形试块的厚度由50mmm减少到10mm,其硬度值从177.0N/mm2增加到232.7N/mm硬度值增加了55.7N/mm相对于添加前的从165.7N/mm2增加到236.3N/mm增加了70.6N/mm增加的幅度较小,这说明由于厚度的变化引起的断面敏感性较小,这就为生产厚大变截面球铁件提供了一种的复合新型孕育剂,使不同厚度部位的力学性能都能达到要求。


黑龙江鹤岗亿锦铸铁型材有限公司专业提供黑龙江鹤岗球墨铸铁棒现货,黑龙江鹤岗铸铁棒生产厂家通过实验获得板形灰铸铁型材较为合理的工艺参数为:浇注温度1400℃,设计衬铁铸铁型材的消失模水平连铸工艺,模拟了其充型和凝固过程,预测了水平连铸缺陷,并进行了相应的工艺优化。按照优化后的工艺参数进行实际生产,得到了合格的铸铁型材,验证了数值模拟的可靠性。
近年来,随着计算机技术的飞速发展,水平连铸CAE技术已被大量应用于实际生产当中,如铸铁型材充型凝固过程的数值模拟、应力场数值模拟、铸铁型材观组织的数值模拟等。而在此基础上,对铸铁型材的力学性能进行预测也一直是学者研究的重点和难点之一,同时也是如今水平连铸CAE技术的热门研究方向。作为发动机类铸铁型材的发动机缸盖是极具代表性的铸铁型材产品,对其硬度性能进行实验和模拟研究具有较大的实用价值和研究意义。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。实现高质量、率的铸铁型材水平连铸拉坯生产。。缸盖铸铁型材硬度场的实验研究工作主要有,根据该灰铸铁缸盖铸铁型材的特征,设计出了一套合理可行的铸铁型材切片和硬度测量方案。在该实验设计方案的基础之上,全程追踪了该铸铁型材的生产过程,并获取了铸铁型材的浇注温度、浇注时间和浇注铁水成分等浇注参数。后对两组成品缸盖铸铁型材进行了切片并对各切片上的试验点进行了硬度测量,分别获得每个缸盖铸铁型材各85个实测的硬度试验数据值。
近年来,随着计算机技术的飞速发展,水平连铸CAE技术已被大量应用于实际生产当中,如铸铁型材充型凝固过程的数值模拟、应力场数值模拟、铸铁型材观组织的数值模拟等。而在此基础上,对铸铁型材的力学性能进行预测也一直是学者研究的重点和难点之一,同时也是如今水平连铸CAE技术的热门研究方向。作为发动机类铸铁型材的发动机缸盖是极具代表性的铸铁型材产品,对其硬度性能进行实验和模拟研究具有较大的实用价值和研究意义。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。实现高质量、率的铸铁型材水平连铸拉坯生产。。缸盖铸铁型材硬度场的实验研究工作主要有,根据该灰铸铁缸盖铸铁型材的特征,设计出了一套合理可行的铸铁型材切片和硬度测量方案。在该实验设计方案的基础之上,全程追踪了该铸铁型材的生产过程,并获取了铸铁型材的浇注温度、浇注时间和浇注铁水成分等浇注参数。后对两组成品缸盖铸铁型材进行了切片并对各切片上的试验点进行了硬度测量,分别获得每个缸盖铸铁型材各85个实测的硬度试验数据值。