
联系我们
当前位置:
衡泰重工机械制造(青岛市分公司) >
青岛当地今日热点
TH200环链机解决方案
更新时间:2026-09-30 21:51:16 ip归属地:青岛,天气:阴转多云,温度:16-26 浏览次数:5 公司名称: 衡泰重工机械制造(青岛市分公司)
以下是:山东省青岛市TH200环链机解决方案的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议/台 |
| 发货期限 | 5天 |
| 供货总量 | 1000 |
| 运费说明 | 电议 |
| 小起订 | 1 |
| 是否厂家 | 是 |
| 产品品牌 | 衡泰 |
| 产品规格 | 齐全 |
| 发货城市 | 沧州 |
| 产品产地 | 沧州 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 质保时间 | 1年 |
| 适用领域 | 广泛 |
| 品牌 | 衡泰 |
| 管型426 | 219 |
| 不锈钢 | 200 |
| 无轴 | 300 |
| 双轴 | 500 |
| 范围 | TH200环链机解决方案供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 四方区、黄岛区、崂山区、李沧区、城阳区、胶州市、即墨区、平度市、胶南区、莱西市等区域。 |
以下是:山东省青岛市TH200环链机解决方案的图文视频




【衡泰】业务覆盖多领域场景,主营李沧斗式机、城阳斗式机、崂山螺旋输送机、泰安粉尘加湿搅拌机、潍坊粉尘加湿搅拌机、济南螺旋输送机、济宁埋刮板输送机、枣庄震动给料机等产品服务。您是想要在山东省青岛市采购高质量的TH200环链机解决方案产品吗?衡泰重工机械制造(青岛市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的TH200环链机解决方案产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:刘女士-【13731735184】,地址:《山东省青岛市西环工业区》。 山东省,青岛市 青岛市地处山东半岛南部、东濒黄海,气候属温带季风气候,具有显著的海洋性特点。是山东省经济中心、山东半岛蓝色经济区核心区龙头城市,重要的现代海洋产业发展先行区、东北亚国际航运枢纽、海上体育运动基地。一带一路新亚欧大陆桥经济走廊主要节点城市和海上合作战略支点。
不容错过的TH200环链机解决方案视频展示!产品特点一目了然,为您的购买决策提供坚实依据。
以下是:山东青岛TH200环链机解决方案的图文介绍
衡泰重工机械制造(青岛市分公司)自成立以来,坚持以守诚、便捷、资源整合、促进行业为理念,坚守主业、专注副业,深挖 斗式机上下游产业结构,以行业领军为愿景,为 斗式机行业的发展为使命,狠抓管理、认真学习、专业培训,打造出一支专业化团队,成为了行业的新星。


山东青岛本地螺旋输送机的填充系数对输送效率的核心影响是先升后降的非线性关系:在合理区间(0.15~0.45)内,效率随填充系数增大而稳步;超出上限(>0.45)后,效率会急剧下滑,具体影响细节如下: 一、核心影响逻辑填充系数决定叶片与物料的有效接触程度和物料流动状态:1. 低填充时,叶片与物料接触不充分,物料易因离心力滑动或闲置在机壳空间,有效推送占比低,效率偏低。2. 随着填充系数升高,叶片与物料接触面积增大,闲置空间减少,物料流动顺畅,推送效率逐步,直至达到效率峰值。3. 超填充后,物料在管内过度堆积,产生挤压、堵塞,管内压力和滑动阻力暴增,叶片推送力无法有效传递,甚至出现物料回流,效率大幅下降。 二、不同填充系数区间的效率表现 填充系数区间 输送效率特征 关键原因 0.15~0.25(低填充) 效率偏低,增长缓慢 物料量少,叶片接触不足,滑动损耗大,有效推送占比低 0.25~0.35(中填充) 效率稳步,与填充度正相关 叶片与物料充分接触,无挤压卡顿,物料流动顺畅,推送效率化 0.35~0.45(高填充) 效率接近峰值,增长速率放缓 物料量充足但未过度堆积,仍能顺畅流动,接近输送状态 >0.45(超填充) 效率急剧下降,甚至趋近于0 物料堵塞管体,叶片被“料塞”卡滞,推送力失效,伴随物料回流 三、特殊场景的影响差异1. 物料类型适配:粉状物料效率峰值区间为0.3~0.35,超填充后易扬尘、管内压力升高,效率下滑更快;粒状物料峰值区间为0.35~0.45,颗粒流动性好,耐受更高填充度;粘性/块状物料峰值区间仅0.2~0.25,超填充易粘连卡滞。2. 倾斜/长距离输送:倾斜角度越大(如>15°)、输送距离越长(如>30m),填充系数对效率的影响越敏感,超填充时效率衰减更剧烈,需提前降低填充系数规避风险。 四、实操建议1. 按物料类型锁定效率峰值区间,避免偏离(如粉状取0.3~0.35,粒状取0.35~0.45)。2. 需输送量时,优先通过增大螺旋直径、调整螺距或转速实现,而非单纯提高填充系数。3. 运行中若发现输送速度变慢、电机电流升高,说明可能接近超填充,需减少进料量,将填充度拉回合理区间。要不要我帮你整理一份常见物料填充系数效率对应表,明确每种物料的效率峰值区间、填充度和调整方法,方便你控制效率?


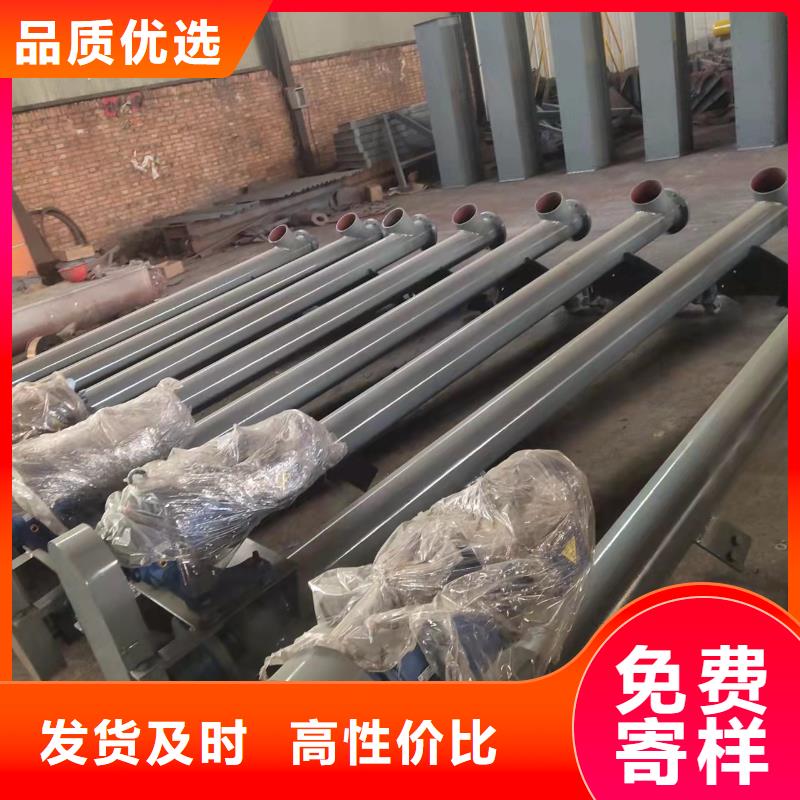
衡泰重工机械制造(青岛市分公司)坐落在美丽经济发达山东青岛,公司拥有员工队伍。从高层管理到车间普通员工,他们的敬业精神配合我们人性化的考核式管理制度,从而保证我们的产品和服务能 地呈现在客户面前。公司自成立以来主营销售 : 斗式机等产品。我们秉承诚实守信的经营理念,坚持以人为本,优质服务的经营宗旨,本着立足无锡,面向全国,放眼 ,竭诚与国内外知名的生产企业,经营单位真诚合作。总经理建携全体员工欢迎各地新老客户垂询,惠顾,携手共创更加灿烂美好的明天。经营理念:“信誉好,服务至上”——让客户买得放心,用得放心。经营宗旨:“以诚为本,互惠双赢”——以优良的产品,低廉的价格,服务于广大新老客户。衡泰重工机械制造(青岛市分公司)愿与海内外朋友一起精诚合作,携手共创价值!


山东青岛螺旋输送机叶片与机壳间隙调整过程中,如何保证叶片的强度?保证叶片强度的核心原则是:避免操作、适配物料受力、控制间隙合理性,从调整前检查、操作规范、材质适配三方面入手,防止叶片变形、开裂或疲劳损伤。 一、调整前:先排查叶片基础状态- 检查叶片原始状态:用肉眼观察叶片是否有裂纹、焊缝脱落、边缘卷边等损伤,用手晃动叶片确认与轴的连接是否牢固(螺栓无松动、焊接无脱焊),有损伤先修复或更换,不带着隐患调整。- 确认叶片材质适配性:若输送磨琢性强的物料(如矿石、炉渣),叶片需为锰钢(Mn13)或加焊耐磨层,普通碳钢叶片需避免强行调整适配高负荷工况,防止后续使用中断裂。- 清理叶片表面:移除叶片上的结块物料、尖锐杂物,避免调整时杂物挤压叶片导致局部受力不均。 二、调整中:核心操作避免损伤叶片 1. 校正叶片:拒绝,柔性操作- 仅针对轻微变形(弯曲≤3mm)进行校正,变形过大直接更换,避免反复校正导致金属疲劳。- 选用柔性工具:用橡胶锤、铜锤轻敲校正,或用扳手缓慢施力,禁止用撬棍硬撬、千斤顶直接顶压叶片,防止局部应力集中开裂。- 控制校正力度:每次调整幅度≤0.5mm,逐步微调,校正后用手触摸叶片边缘,确保平整无折痕,避免过度校正导致叶片变薄或产生隐性裂纹。 2. 间隙调整:预留合理空间,避免摩擦受力- 间隙不可过小:严格控制在3-10mm范围,磨琢性物料取上限(8-10mm),避免间隙过小导致叶片与机壳摩擦,长期磨损削弱强度。- 保证间隙均匀:叶片四周间隙差值≤2mm,防止单侧受力过大(如一侧贴壳摩擦),导致叶片局部疲劳变形。- 禁止叶片“硬顶”机壳:调整时若发现叶片与机壳卡滞,先排查轴偏移或机壳变形,不强行转动轴或敲击叶片“挤开”间隙,避免叶片承受横向冲击力。 3. 受力均匀:避免叶片局部过载- 调整同轴度时,确保螺旋轴径向跳动≤0.3mm/m,防止轴偏移导致叶片一侧长期受力,产生弯曲变形。- 长距离输送机(>5m)需加装中间支撑轴承,减少轴体挠度,避免叶片中段因轴而承受额外压力,导致断裂。- 叶片与轴的连接部位:校正后复查螺栓紧固力矩(按设备手册要求,一般为25-40N·m),焊接式叶片需检查焊缝是否完整,必要时补焊加固,防止连接处应力集中。 三、材质与结构:从根源增强叶片承载能力- 高磨琢物料适配耐磨材质:若调整后仍需输送大块、坚硬物料,可在叶片边缘加焊耐磨合金条,或更换厚度更大的叶片(磨琢性物料建议叶片厚度≥10mm)。- 避免叶片“带病运行”:调整中发现叶片有微小裂纹,需用角磨机打磨后补焊,裂纹长度>5mm时直接更换,禁止将就使用导致裂纹扩大。- 控制输送量:调整后试机时,逐步增加输送量,避免瞬间满负荷进料,防止叶片突然承受过大推力,导致变形或断裂。 四、调整后:复核叶片受力状态- 空转试机30分钟:观察叶片运行是否平稳,无抖动、无摩擦异响,停机后用手触摸叶片边缘,无局部发热(发热说明有摩擦)。- 负载试机:小批量进料后,检查叶片无明显变形,连接部位无松动,确认受力均匀后再恢复正常生产。要不要我帮你整理一份叶片强度保障检查表,涵盖调整前、中、后关键检查项,以及材质适配建议,方便现场实操时逐项核对?


山东青岛本地螺旋输送机叶片与机壳间隙调整的核心步骤是:先准备校验→测量定位偏差→针对性调整→复核试机,全程确保同轴度和间隙均匀性。1. 前期准备与确认停机断电并挂 “禁止合闸、正在检修” 警示牌,钥匙专人保管,避免意外启动。清理机壳内残留物料,拆除检修口盖板,确保作业空间无遮挡;通风散味(有毒 / 粉尘物料需佩戴防护装备)。准备工具:水平仪、塞尺(0.02-10mm)、扳手、千斤顶、不同厚度垫片、百分表、记号笔。检查部件状态:确认叶片无严重变形、机壳无破裂,轴承无卡滞,排除需更换部件的情况。2. 基准测量与偏差定位测同轴度:将百分表吸附在机壳上,探针接触螺旋轴表面,手动缓慢转动轴体,记录径向跳动值(允许偏差≤0.3mm),标记偏移方向。测间隙分布:用塞尺测量叶片与机壳上、下、左、右四点的间隙,每 2-3m 设一个测量点(长距离输送机),记录各点数据,确定间隙过大 / 过小的区域和偏差值。分析偏差原因:若四周间隙不均,多为螺旋轴偏移;若局部间隙异常,可能是机壳变形或叶片磨损。3. 针对性调整操作(1)螺旋轴偏移调整(常见)松螺栓:按对角线顺序松开头部和尾部轴承座的固定螺栓,预留调整余量。加垫片:根据同轴度和间隙偏差,在轴承座底部或侧面加 / 减垫片(垫片厚度 = 间隙偏差值 / 2,保证两侧对称)。校准:手动转动螺旋轴,用百分表复测同轴度,同时用塞尺检查间隙,反复微调轴承座位置,直至四周间隙均匀(差值≤2mm)。锁紧:按对角线顺序分步拧紧轴承座螺栓,力度均匀,避免紧固时移位,拧紧后再次复核间隙。(2)机壳变形 / 倾斜调整校水平:用水平仪测量机壳水平度(允许偏差≤0.5mm/m),若倾斜,松开机壳与底座的连接螺栓,在偏移侧加垫片调整高度。矫变形:若机壳局部凸起,用千斤顶垫木块轻轻顶压变形处,配合塞尺实时监测间隙,直至机壳内壁平整,避免用力过猛损坏机壳。(3)叶片变形 / 磨损调整轻微变形:用扳手轻轻校正叶片边缘,确保叶片与轴垂直、边缘平整,校正后复测间隙。严重磨损 / 变形:更换新叶片,安装时保证叶片与轴的垂直度,再按上述步骤校准整体间隙。4. 复核与试机验收复测:用塞尺逐点检查所有测量位置的间隙,确保均在 3-10mm 合理范围,且两侧间隙差值≤2mm。清理现场:移除机壳内的工具、垫片等杂物,盖好检修口盖板,整理作业现场。试机运行:摘除警示牌,合闸送电,先空转 30 分钟,观察设备有无摩擦异响、振动等异常。验收记录:试机无异常后,停机再次复核间隙,记录调整数据、工具使用情况,确认合格后恢复生产。


今年在山东省青岛市本地购买TH200环链机解决方案有了新选择,衡泰重工机械制造(青岛市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的TH200环链机解决方案产品。如需购买或咨询,请随时联系我们,联系人:刘女士-【13731735184】,地址:山东省青岛市西环工业区。