
联系我们
当前位置:
衡泰重工机械制造(苏州市分公司) >
苏州本地今日新闻
链板螺旋输送机价格订制
更新时间:2026-09-17 18:33:16 ip归属地:苏州,天气:阴,温度:21-29 浏览次数:1 公司名称: 衡泰重工机械制造(苏州市分公司)
以下是:江苏省苏州市链板螺旋输送机价格订制的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议/台 |
| 发货期限 | 5天 |
| 供货总量 | 1000 |
| 运费说明 | 电议 |
| 小起订 | 1 |
| 是否厂家 | 是 |
| 产品品牌 | 衡泰 |
| 产品规格 | 齐全 |
| 发货城市 | 沧州 |
| 产品产地 | 沧州 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 质保时间 | 1年 |
| 适用领域 | 广泛 |
| 品牌 | 衡泰 |
| 管型426 | 219 |
| 不锈钢 | 200 |
| 无轴 | 300 |
| 双轴 | 500 |
| 范围 | 链板螺旋输送机价格订制供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 虎丘区、吴中区、相城区、姑苏区、吴江区、常熟市、张家港市、昆山市、太仓市等区域。 |
以下是:江苏省苏州市链板螺旋输送机价格订制的图文视频




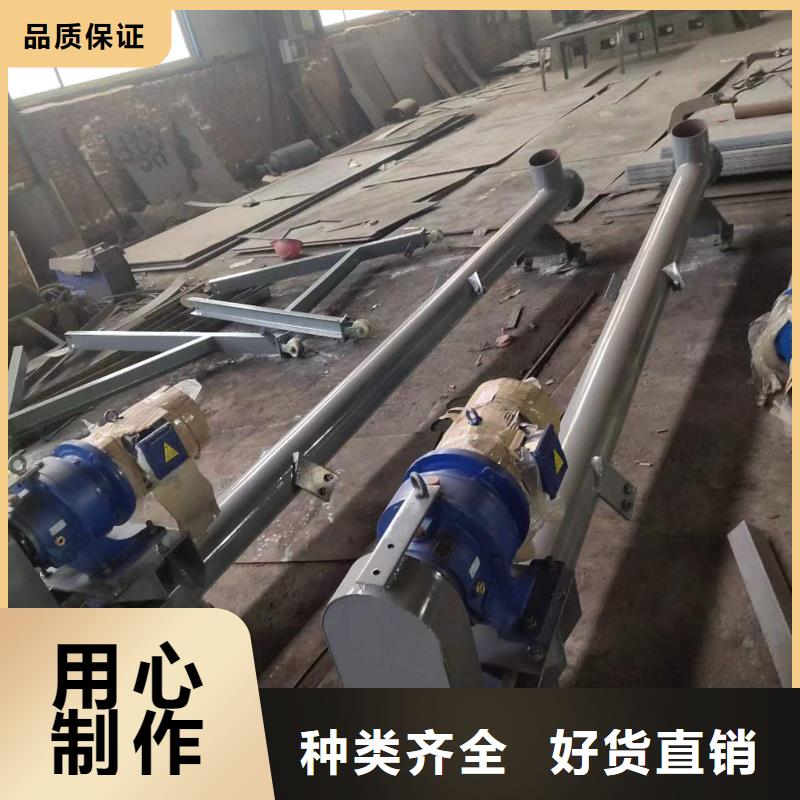
【衡泰】为您提供相城埋刮板输送机、吴江斗式机、吴中鄂式闸阀、泰州粉尘加湿搅拌机、徐州粉尘加湿搅拌机、淮安粉尘加湿搅拌机、宿迁斗式机等多元产品与服务。链板螺旋输送机价格订制,衡泰重工机械制造(苏州市分公司)为您提供链板螺旋输送机价格订制,联系人:刘女士,电话:【13731735184】。 江苏省,苏州市 苏州是首批24座历史文化名城之一,的江南水乡,有“人间天堂”的美誉。苏州城始建于公元前514年,距今已有2500多年历史。公元589年,隋文帝取姑苏山之名将“吴郡”改为“苏州”。苏州姑苏区为全国历史文化名城保护区。从春秋伍子胥建阖闾大城至今,苏州城基本保持着“水陆并行、河街相邻”的双棋盘格局,以“小桥流水、粉墙黛瓦、史迹名园”为独特风貌。以拙政园、山塘街为代表的苏州古典园林和中国大运河苏州段被列为世界文化遗产,以周庄古镇为代表的江南水乡古镇被列入中国世界文化遗产预备名单,太湖绝大部分景点分布在苏州境内。作为“江南文化”的核心载体,苏州孕育的昆曲、评弹、园林和苏绣,已成为世界辨识中国的鲜明符号。
文字描述虽好,但视频更能直观展示链板螺旋输送机价格订制产品的每一处细节。
以下是:江苏苏州链板螺旋输送机价格订制的图文介绍

衡泰重工机械制造(苏州市分公司)秉承质量,客户至上的原则,紧跟世界 斗式机技术发展的潮流,孜孜以求推动 斗式机产品技术的和质量的提高,以真诚的 斗式机产品真诚服务于广大用户,确保客户得到满意的售后服务和技术支持!公司密切加强同业内公司的技术合作,精益求精,确保公司全部 斗式机产品皆为精品。因为我们深信:只有的品质才能为客户创造更多更高的价值,让客户能够更放心的购买我们的产品,对我们的服务有更满意的评价!
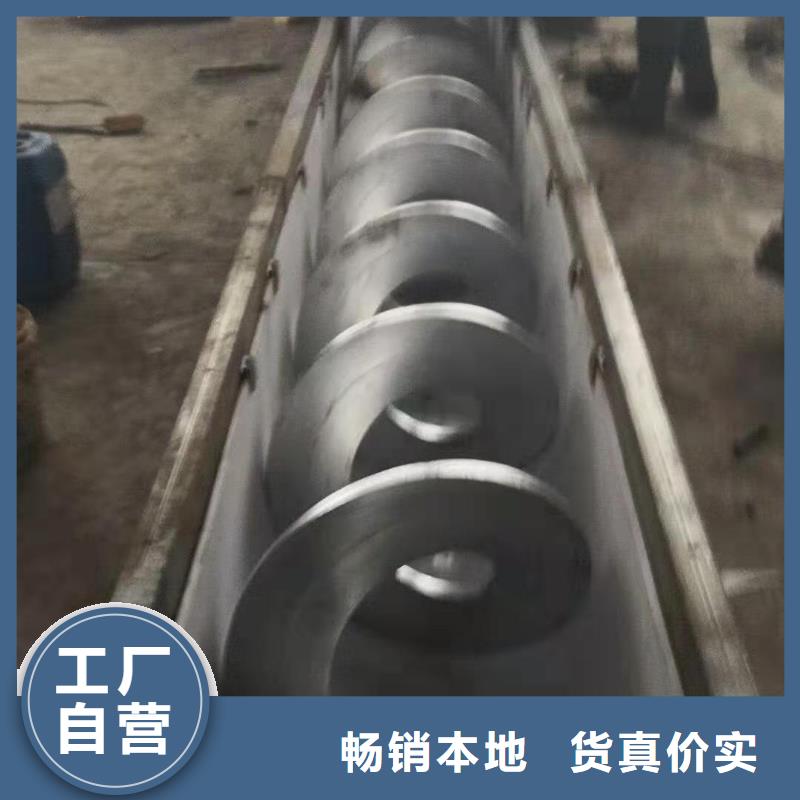

江苏苏州螺旋输送机叶片与机壳间隙调整过程中,如何保证同轴度?保证同轴度的核心是:以螺旋轴两端轴承座为基准,通过“基准校准→测量→对称调整→反复复核”的流程,控制轴的径向跳动和机壳同心度。 一、先明确同轴度合格标准- 螺旋轴径向跳动≤0.3mm/m(每米长度允许偏差不超过0.3mm)。- 螺旋轴与机壳的同心度偏差≤2mm,确保叶片四周与机壳间隙均匀(差值≤2mm)。- 轴承座安装面水平度≤0.2mm/m,避免底座倾斜导致轴偏移。 二、核心控制步骤(按顺序执行)# 1. 基准定位:固定轴承座安装基准- 清理轴承座与底座的接触面,去除油污、杂物和锈蚀,保证贴合平整(无缝隙)。- 用水平仪校准轴承座安装面,通过加垫片调整,使两端轴承座的水平度一致(偏差≤0.2mm/m)。- 确保两端轴承座的中心连线与机壳中心line重合,可通过拉线法辅助定位(在机壳两端拉一条细线,对准机壳内壁中点,调整轴承座使轴中心与细线对齐)。# 2. 测量:实时监测同轴度偏差- 用百分表测量:将百分表吸附在机壳固定部位,探针垂直接触螺旋轴表面(靠近轴承座处和轴中段各设1个测量点)。- 手动缓慢转动螺旋轴(每转90°记录1次数值),全程记录百分表的与小读数,差值即为径向跳动值。- 长距离输送机(>5m)需分段测量,每2-3m增设1个测量点,避免中段轴体偏移未被发现。# 3. 对称调整:避免单侧受力导致偏移- 调整轴承座时,必须按“对称、分步”原则操作:松开轴承座螺栓后,在底座或侧面加/减垫片时,两侧垫片厚度需一致(偏差≤0.1mm)。- 若百分表显示轴偏向左侧,需在轴承座左侧加垫片或右侧减垫片,调整量为径向跳动偏差的1/2,避免过度调整。- 调整过程中,同步用塞尺检查叶片与机壳的间隙,确保间隙均匀性与同轴度同步达标。# 4. 反复复核:锁定合格状态- 每调整1次轴承座,需手动转动螺旋轴,复测百分表数值,直至径向跳动≤0.3mm/m。- 紧固轴承座螺栓时,按对角线顺序分步拧紧(每步拧至半紧,全部半紧后再逐次拧紧),避免单侧紧固导致轴移位。- 螺栓锁紧后,再次转动轴体复测,确认同轴度无变化,再进行后续间隙微调。 三、关键辅助措施- 工具校准:调整前检查百分表(确保精度≤0.01mm)、水平仪(精度≤0.02mm/m),避免工具误差影响测量。- 排除部件变形:若轴体本身弯曲(径向跳动超标且无法通过轴承座调整修正),需先校直或更换螺旋轴。- 机壳同步校准:调整轴的同时,用水平仪校验机壳水平度(≤0.5mm/m),机壳变形会间接影响同轴度,需同步校正。要不要我帮你整理一份同轴度校准操作记录表,明确测量点、标准值、实测值和调整措施,方便现场记录和追溯?


江苏苏州判断螺旋输送机是否堵塞,核心是通过“运行参数监测+感官观察+物料状态验证”三维度综合判断,堵塞前会有明显前兆,堵塞后特征突出,具体方法如下: 一、直接:运行参数异常(核心判断依据)1. 电机电流骤升且居高不下 正常运行时电流稳定在额定值的80%~90%,堵塞前电流会逐步上升,堵塞后直接飙升至额定值110%以上,甚至触发过载保护跳闸。 若电流突然超过额定值且持续5分钟以上,大概率是管内物料堆积形成“料塞”。2. 电机转速下降或波动 堵塞导致叶片阻力暴增,电机负载加大,转速会轻微下降(尤其皮带传动机型,皮带可能打滑),或转速忽高忽低(物料局部堵塞又暂时松动)。3. 输送量显著下降或中断 出料口流量突然减少,甚至无物料排出,与进料量严重不匹配(排除进料口断料后,基本可判定堵塞)。 二、直观观察:感官识别堵塞信号1. 听声音:异响特征明显 正常运行是平稳的“嗡嗡声”,堵塞前会出现“咯噔咯噔”的撞击声(物料挤压、结块碰撞叶片),堵塞后变为沉闷的“轰鸣声”(叶片被料塞卡滞,电机重载运行)。 若听到金属摩擦声,可能是堵塞导致叶片变形,与机壳摩擦(需立即停机)。2. 看状态:物料与设备外观异常 进料口溢料:管内压力升高,物料从进料口、机壳接口处溢出,尤其粉状物料会伴随大量扬尘。 机壳局部鼓胀/发热:堵塞部位物料挤压摩擦,机壳表面温度明显升高(用手触摸能感觉到烫手),严重时机壳会轻微鼓胀。 叶片转动异常:通过观察窗(或透明机壳段)看到叶片转动缓慢,或被物料卡住无法顺畅转动。3. 摸温度:关键部位温升异常 轴承端温度快速升高:堵塞导致电机过载,轴承负载加大,温度会从正常的≤80℃升至90℃以上,且持续上升。 机壳中段温度偏高:堵塞部位物料挤压摩擦生热,中段机壳温度比两端高10~15℃。 三、验证:拆解或辅助检测(疑似堵塞时确认)1. 停机后手动盘车 断电后手动转动螺旋轴,若感觉阻力极大、无法盘动,或盘动时明显卡顿(有“卡点”),说明管内已严重堵塞。2. 拆开检修口检查 打开机壳中段检修口,直接观察内部物料状态,若看到物料堆积满管、叶片被物料包裹无法转动,即为堵塞。3. 料位传感器反馈(有配置时) 管内料位传感器会持续显示“高料位”,且超过设定阈值(正常运行料位随输送波动,堵塞后保持高值不变)。 四、堵塞前兆与典型场景(提前预判)1. 物料受潮、结块后,输送时电流逐步上升,出料口流量变慢(前兆)。2. 进料速度突然加快,填充系数超过0.45,随后电流飙升(常见堵塞场景)。3. 倾斜输送(>20°)时,物料回流增多,出料量减少,伴随机壳异响(易引发堵塞)。4. 叶片磨损严重(磨损量>15%),物料滑动增多,管内堆积后逐步堵塞。 关键提醒一旦发现上述2~3个特征同时出现,需立即减少进料或停机检查,禁止强行运行(否则会导致电机烧毁、轴体弯曲、叶片损坏)。堵塞后需彻底清空管内物料,排查原因(如物料结块、进料过量、叶片磨损)后再恢复运行。要不要我帮你整理一份堵塞判断快速 checklist,按“参数→声音→外观→验证”分类列出检查项,方便你现场快速判定?
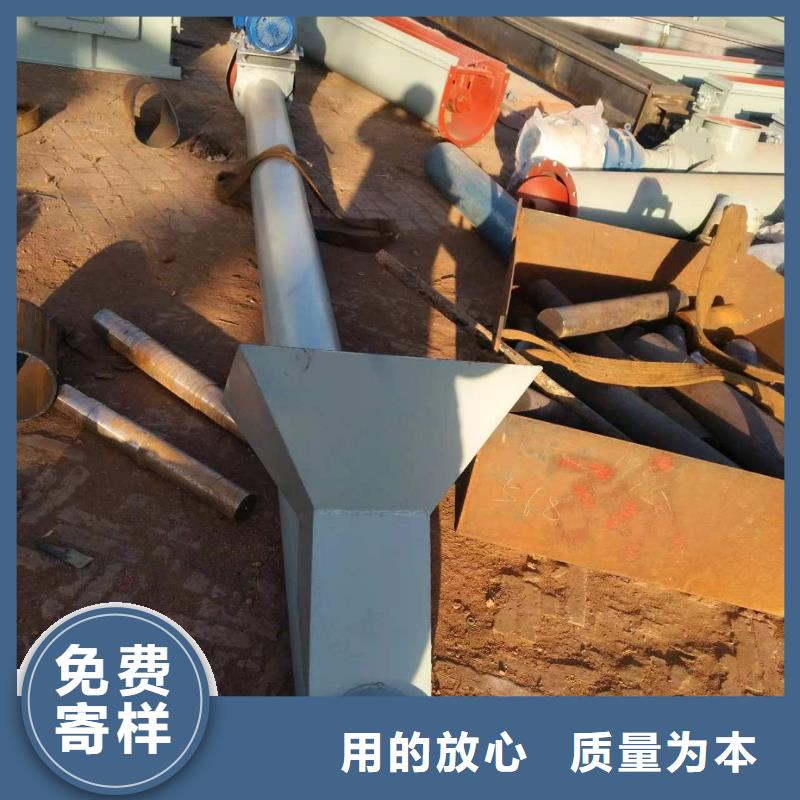

在江苏省苏州市本地采买链板螺旋输送机价格订制到衡泰重工机械制造(苏州市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:刘女士-【13731735184】。