



无需长篇大论,观看63/54PE集束管直接材质要求视频,让你瞬间爱上我们的产品。
以下是:辽宁63/54PE集束管直接材质要求的图文介绍
辽宁自古以来在国内享有“【弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管】之乡”之美誉。具有历史悠久,技术先进,管理完善,生产发达的【弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管】行业。我们的【弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管】产品则发展了这一优势,在积累了多年设计、制造的基础上,采用了新结构,新技术,新工艺和优质的【弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管】材料,润星电力管材(辽宁省分公司)的【弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管】产品具有设计合理,价格优惠的特点。
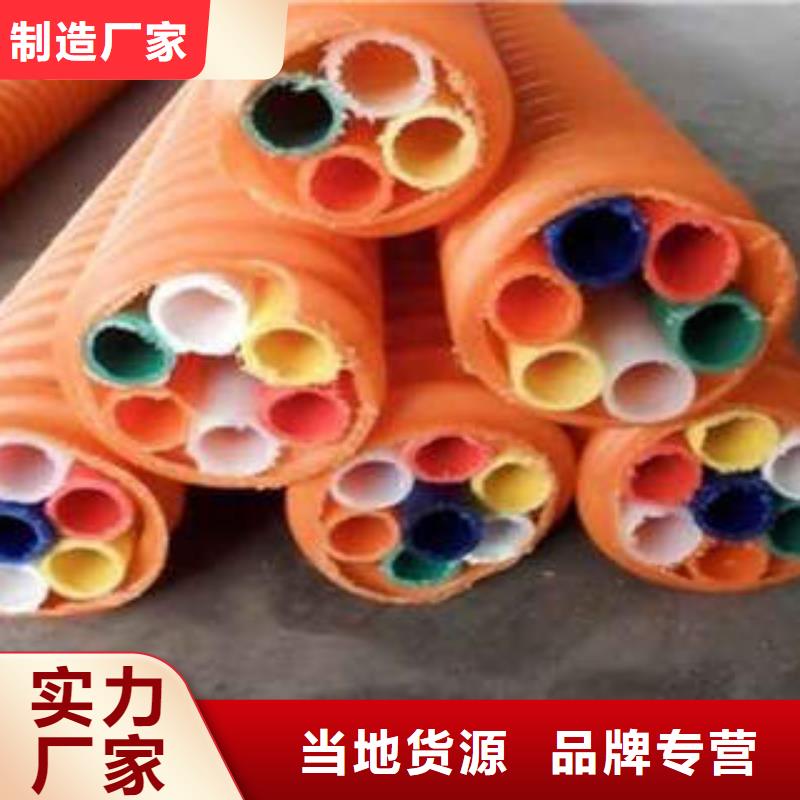

为确保硅芯管管道的整体施工质量,必要时根据供货情况,可与业主、监理、厂方协商对硅芯管抽检,对所抽检硅芯管盘长的1/2处作剪断性检验,因为有的硅芯管在两个端头硅芯涂层均匀、厚度达标而在部分长度处硅芯涂层不均匀、厚度不达标。合格的材料根据材料任务单送到各段指定地点,存料时应将相同规格的产品放在一起,禁止混放并交接手续。中京邮电通设计院年度新技术论坛电工程技术与标准化-79-及有害气体的侵蚀,提高光缆的使用寿命。防啮齿动物与昆虫的侵害硅芯塑管是高密度聚乙烯塑料制造的具有较高的硬度与较大的外径,可防止鼠类动物磨牙、啃咬和白蚁的啃食破坏。
具有对地绝缘性由于PE硅芯管全部由绝缘的非金属材料组成,因此加强了光缆的对地绝缘性能。提高建设施工速度、降低生产成本。埋设PE硅芯管、反复使用在通干线施工建设中,只需一次性埋设塑料管道,其穿缆工作,再不受时间和条件的限制,这样,无论是电网的升级、增容或更换缆线时,再不需要动用大量的人力、物力挖掘,只需从管道中抽出原缆线,再穿入新缆线即可,反复使用,省时、省钱、省力。减少人井(或手孔)的数量按国内常规通线路的施工方法,每隔100~200m就要设置一个人井(或手孔)的数量,而采用超长度硅芯塑管做通管道时,每个人井(或手孔)的距离可增至1~2kg,甚至更长,即人井(或手孔)的数量可减少9/10。把施工进度提高了10 倍。使用气吹法能提高工作效力,避免缆线受拉破坏由于硅芯管的内壁摩擦系数小于0.15,当光缆被压缩空气吹入管道后,使缆线随高速气流以悬浮状态在管道内快速穿行。
在整个穿缆过程中缆线所受的推力是均匀分布,避免了象牵引法那样使缆线受拉伸而易遭破坏。PE硅芯管方便维护与修复,降低维护费用由于光缆穿放在塑料管道中得到良好保护,无特殊。人为与自然破坏,管道一般不会受损,从而可减少维护工作量。光缆在人井(手孔)中都有余留,一旦光缆受损或拉断,抢修时可不必接入一段光缆,增加两个光缆接头,只需用气吹机把余缆光缆吹送到障碍点加以连接,只需加一个接头。从而提高抢修效率,可简化光缆程式结构降低光缆防雷标准,而降低工程造价光缆管道化后可由直埋金属铠装光缆改为普通管道光缆,同样由于硅芯塑管的绝缘指标使排流线的数目减少,对于穿放在PE硅芯管内的光缆,在十年平均雷暴日数大于20 以上的地区,当土壤电阻率ρ 10 大于500 Ω·m 时,布放一条防雷线;当土壤电阻率ρ 10 均小于500 Ω·m,不布放防雷线。从而可大幅度降低工程造价。


发泡这种现象的主要起因是原材料过于潮湿引起的,将原材料进行烘干或者增加消泡材料(多不能超过5%的用量)就可以了。HDPE硅芯管韧性好,耐冲击强度高,重物直接压过管道,不会导致管道破烈。热熔或电熔接口的强度高于管材本体,接缝不会由于土壤移动或活载荷的作用断开。
PE硅芯管越来越多的被应用到社会各项基础建设中来,PE硅芯管-HDPE硅芯管-PE燃气管厂家敷设流程如下,管道沟底处理→敷设PE硅芯管→HDPE硅芯管沟底排序→PE硅芯管绑扎→HDPE硅芯管口封堵。PE硅芯管从库房运至现场前后,应核对硅芯管盘号、盘长、颜色、规格、,按配盘表进行敷设。
HDPE硅芯管敷设采用人工布放法。 PE硅芯管敷设前应当检查沟底是否平直、石块和尖锐物体,同时保证转弯半径满足管道的小曲率半径。HDPE硅芯管厂家基础的中心线应符合设计规定,左右偏差不应大于±100mm,高程误差不应大于±10mm。PE硅芯管带气敷设,需要截断时,硅芯管两端必须用专用管塞封堵。
PE硅芯管不宜长时间裸露在野外,因遇特殊情况,应用油布遮盖或临时掩埋,并做好标记和必要的防护。措施,避免暴露在野外的HDPE硅芯管厂家损坏。 同沟布设2根以上PE硅芯管时,应使用不同颜色的硅芯管以作分辨,每隔10m对硅芯管捆绑一次,以增加硅芯管的挺直性,确保PE硅芯管无扭绞、无缠绕、无环扣。 过退水排冰闸处的硅芯管需要预埋钢管保护,预埋镀锌钢管超过2根时,应当每隔3m用扁钢(40mm×5mm)将预埋钢管焊接一次。
硅芯管穿越钢管时,应派专人处理(一般需要2人,即进口和出口各1人),用铝瓦或用麻木放入钢管口处,防止钢管管口刮伤硅芯管PE硅芯管-HDPE硅芯管厂家-PE燃气管厂家装卸及保管。日常生活中正确的卸货方式有,人工卸货、使用吊车和铲车,尽量减少PE硅芯管长期在强烈阳光下暴晒,高温季节施工时,应特别注意采取堆放在库房、使用遮盖等方式保存尚未使用的HDPE硅芯管。PE硅芯管敷设施工时应在沟内应顺直、无扭绞、无缠绕。
这样PE硅芯管才能发挥出其在基础建设中的作用。PE硅芯管在材料选择方面,生产硅芯管的主料应使用符合 标准的高密度聚乙烯挤塑树脂,在保证符合本标准规定技术条件下,单色黑色管可以使用不超过10%的少量清洁的回聊,其他颜色的硅芯管不得使用。
PE硅芯管交工验收具体说明,用于硅芯管铺设的管沟、宽度、弯曲度、沟底平整程度,需铺砂段细沙土的厚度,所铺设硅芯管的规格、颜色、排列方式,接口安装,曲率半径、硅芯管和其他管线、建筑物的隔距加固保护措施等隐蔽工程应采用随工验收。高密度聚乙烯(HDPE)硅芯塑料管具有其它同类塑料管道不可比拟的优越的化学及物理特性,在高速公路通和光缆干线的基础设施建设中,一次性埋入超润滑硅芯管,其穿缆工作不再受时间和条件的限制。


PE硅芯管长久的使用寿命:在额定温度、压力状况下,PE管道可使用50年以上。PE硅芯管较好的耐冲击性:PE管韧性好,耐冲击强度高,重物直接压过管道,不会导致管道破裂。PE硅芯管可靠的连接性能:PE管热熔或电熔接口的强度高于管材本体,接缝不会由于土壤移动或活载荷的作用断开。PE硅芯管良好的施工性能:管道质轻,焊接工艺简单,施工方便,工程综合造价低。PE硅芯管电热熔接性:采用专用电热熔焊机将直管与直管、直管与管件连接起来。一般多用于160mm以下管。PE硅芯管热熔对接连接:采用专用的对接焊机管道连接起来,一般多用于160mm以上管。PE硅芯管钢塑连接:可采用法兰、螺纹丝扣等方法连接。PE硅芯管为方便施工和保证施工质量、还应准备相应的工具。
PE硅芯管的地基选择应该选择无盐类与无尖硬的原土层,如果地基存在上述的情况,应该需要对地基铺垫细土或者细沙,以确保PE管免受到外物的破坏和腐蚀。PE硅芯管的敷设应该避免选择不均匀沉降的地段,如果规划的线路存在着不均匀沉降,那么应该对管道地基进行防沉降处理,以避免因为地基沉降而导致管道破裂。PE硅芯管在敷设过程中,应该遵循蛇行敷设原则,敷设过程中要确保管段上尽量没有承插接头,无缝隙,并且要确保管道的弯曲半径符合相关标准,如果管段上有承插接头时,不应小于125D。PE硅芯管热熔连接前、后,清洁焊接表面和加热工具。焊接表面污物应用洁净棉布擦净,加热工具上的聚乙烯残留物只能用木质刮刀切除。PE硅芯管检查对接焊机是否与管材直径和规定的对接焊周期匹配。
PE硅芯管热熔连接加热时间和加热温度应符合热熔连接工具生产厂家和管材、管件生产厂家的规定,对接焊温度通常在200℃——235℃之间。PE硅芯管热熔连接保压、冷却时间,应符合热熔连接工具生产厂家和管材管件生产厂家的规定,在保压、冷却时间不得移动连接件或在连接件上施加外力。PE硅芯管在对接焊机上管材和管件的焊口,清洁端口。PE硅芯管移动可动夹具,将管材、管件连接面在铣刀上刨平,取下铣刀,检查管端连接面,使其间隙不大于0.3mm。PE硅芯管校直对接焊机上两对应的待接件,使其在同一轴线上,错边不宜大于壁厚的10%。PE硅芯管将加热工具放在两连接面之间。使对接焊机上的管材靠近加热工具并施加一定的压力,直到融化形成沿管材整个外圆周平滑对称的翻边为止。
PE硅芯管加热完毕,待连接件应迅速脱离对接连接加热工具,并应用均匀外力使其完全接触,形成均匀凸缘。硅芯管现场检验应符合以下要求,管材应与有材料测试中心的检测报告和合格。应检查和清点所有硅芯管、接头件及其他相关材料的规格程式和数量,应检查所有硅芯管、接头件及其他相关材料的外包装并作好记录。硅芯管管材附件、接头及密封塞等优质齐备。硅芯管管材的管身和管口不应有变形,接续配件齐全有效,套管(管箍)内径与插口外径应吻合。硅芯管的外型应均匀一致,无缺陷、无刮痕、管材内壁、外壁应光滑、平整、清洁,不允许有气泡、裂口、和显著的凹陷、杂质等,硅芯管管口应光滑平直并与轴向垂直,内外壁熔借紧密,硅芯管色泽应均匀一致。


