

联系我们
当前位置:
珩磨管液压机械(赣州市分公司) >赣州本地热动态
珩磨管/
更新时间:2026-09-26 12:31:39 ip归属地:赣州,天气:多云,温度:26-36 浏览次数:1 公司名称: 珩磨管液压机械(赣州市分公司)
以下是:江西省赣州市珩磨管/的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 4500/吨 |
| 发货期限 | 1-2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 安达 |
| 产品规格 | 95*80 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 产品型号 | 45# |
| 可售卖地 | 全国 |
| 产品重量 | 0.5 |
| 产品颜色 | 金属色 |
| 质保时间 | 1年 |
| 外形尺寸 | 95 |
| 适用领域 | 油缸 机械加工 |
| 是否进口 | 否 |
| 质量认证 | 000 |
| 产品功率 | 000 |
| 工作温度 | 20-25 |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 珩磨管/供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 章贡区、赣县区、信丰县、大余县、上犹县、崇义县、安远县、龙南市、定南县、全南县、宁都县、于都县、兴国县、会昌县、寻乌县、石城县、瑞金市、南康区等区域。 |
以下是:江西省赣州市珩磨管/的图文视频


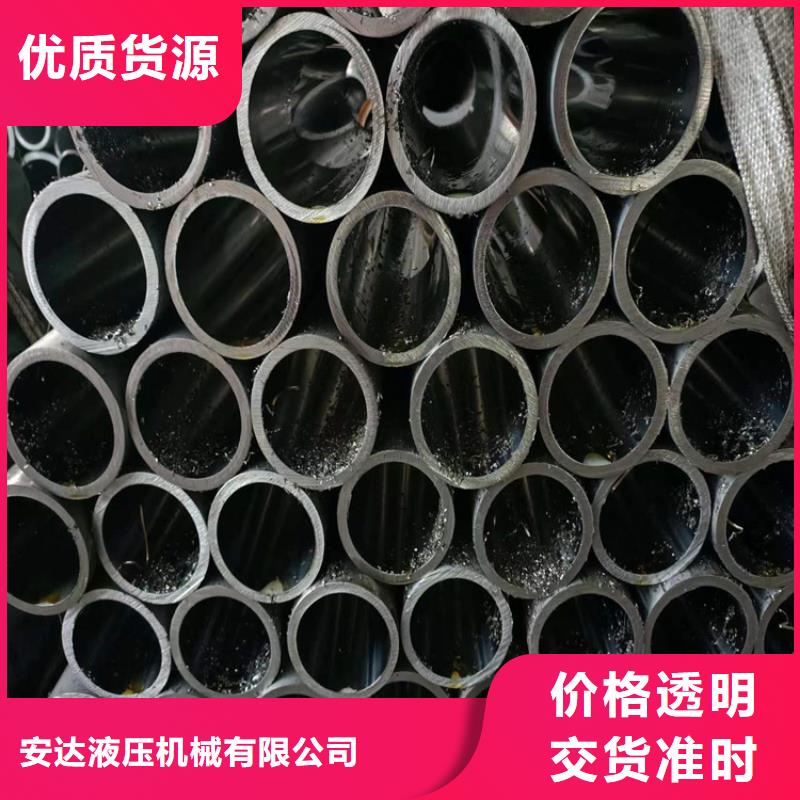


【安达珩磨管】为客户提供多样化产品,包括大余软轴、瑞金油缸缸芯、吉安绗磨管、宜春不锈钢珩磨管、萍乡缸筒、南昌厚壁珩磨管、上饶油缸管等,适配多元场景需求。珩磨管/,珩磨管液压机械(赣州市分公司)为您提供珩磨管/的资讯,联系人:高经理,电话:【13184177133】。 江西省,赣州市 1998年12月,赣州地区撤地改市。赣州市是“一带一路”重要节点城市、全国性综合交通枢纽、赣粤闽湘四省通衢的区域性现代化中心城市,是革命老区、原中央苏区振兴发展示范区、红色文化传承创新区,国务院支持赣州振兴发展纳入重大区域战略。赣州市是江西省保存文物古迹,尤其宋代文物多的一座滨水城市,有“江南宋城”之誉,是客家先民中原南迁的站,是客家民系的发祥地和客家人的主要聚居地之一,全市客家人口占90%以上,世称“客家摇篮”,仍有600余幢客家围屋,被称为“东方的古罗马”,被命名为“历史文化名城”、“中国旅游城市”,形成了“红色故都、客家摇篮、江南宋城、生态家园、世界橙乡、堪舆圣地”六大旅游品牌。市境内有瑞金共和国摇篮景区、三百山风景名胜区等景点。
为了给您提供更的珩磨管/产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:江西赣州珩磨管/的图文介绍
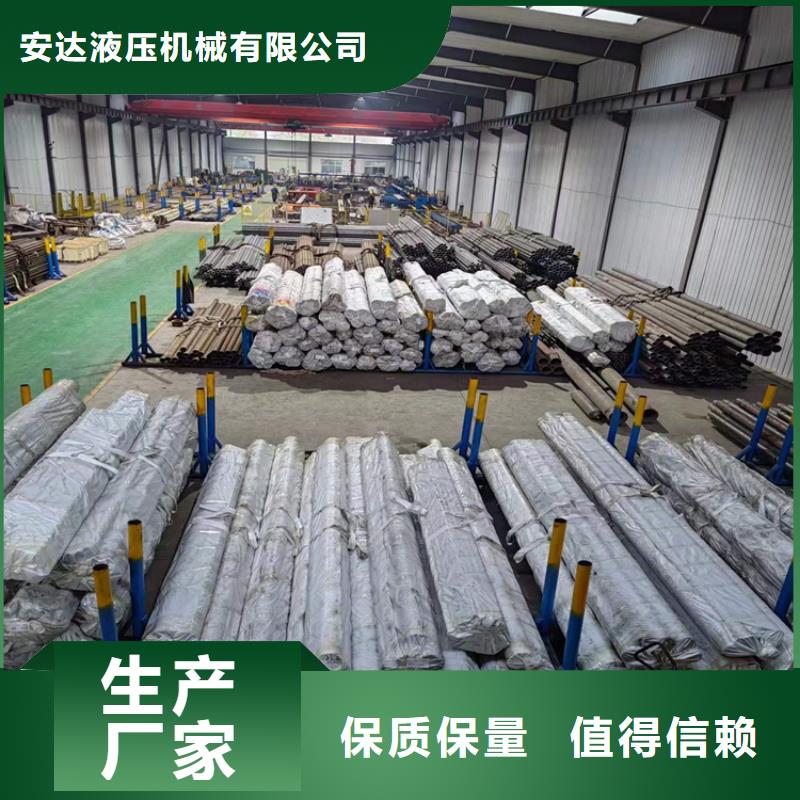
珩磨管液压机械(赣州市分公司)成立初期一直坚持“质量是天,是命”的生产理念,从 软轴的生产,层层把关,严格筛选,确保 软轴产品的高品质生产。公司深知,做产品要质量可靠、交货及时、价格合理、服务周到,做企业要创造精品、服务社会,公司会坚持落实贯彻企业理念,竭诚与国内外朋友合作,共谋大业。


江西赣州企业旺旺珩磨管绗磨管油缸管热轧绗磨管后的区别热轧精密钢管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞后进入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机控制轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、 宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径为760mm。将直发卷经切头、 切尾、切边及多道次的矫直、平整等精整线处理后,再切板或重卷,即成为:热轧钢板、平整热轧钢卷、纵切带等产品。热轧精整卷若经酸洗去除氧化皮并涂油后即成热轧酸洗板卷。


江西赣州企业旺旺珩磨管绗磨管油缸管厚壁油缸管滚压与绗磨那种工艺精密度高 绗磨管厚壁油缸管其内孔一般采用镗削、铰孔、滚压或珩磨等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,从而保证密封效果,减少磨损;油缸管要承受很大的液压力,因此,应有足够的强度和刚度。厚壁油缸管珩磨头伸进孔内,然后由机器带动旋转,往复,并涨出磨条进行切削加工.机器是专用的珩磨机.有立式和卧式之分.立式较适于大批量的较短件连续生产,如气缸套类.卧式的较适合较长件的生产.如果是加工铸铁类的,生产效率转内圆磨的方式高几倍.但钢件珩磨效率比铸铁等要差点,不过比起内圆磨的方式还是要快很多.精度方面不是什么问题,比起内圆磨有过之而无不及.


江西赣州企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。


珩磨管/_珩磨管液压机械(赣州市分公司),固定电话:【13184177133】,移动电话:【13184177133】,联系人:高经理,江西省赣州市辽河路燕山路交叉口南500米东首。