


想知道钢筋笼缠绕成型机热销产品产品为何如此受欢迎?观看视频,答案自在其中。
以下是:辽宁钢筋笼缠绕成型机热销产品的图文介绍
迄今建贸机械设备(辽宁省分公司) 钢筋笼地滚笼机、预制场钢筋设备、数控钢筋滚笼机、自动锯床机器、钢筋加工自动化、钢筋金属加工机产品已经在全国几百个工程项目中得以应用,并且以其优异的质量和完善的服务体系以及合理的价格优势等赢得了广大客户的信赖和厚爱。公司已建立起遍布世界的完善的销售和售后服务网络体系, 钢筋笼地滚笼机、预制场钢筋设备、数控钢筋滚笼机、自动锯床机器、钢筋加工自动化、钢筋金属加工机产品畅销全国200多个城市,深受客户的欢迎和好评。

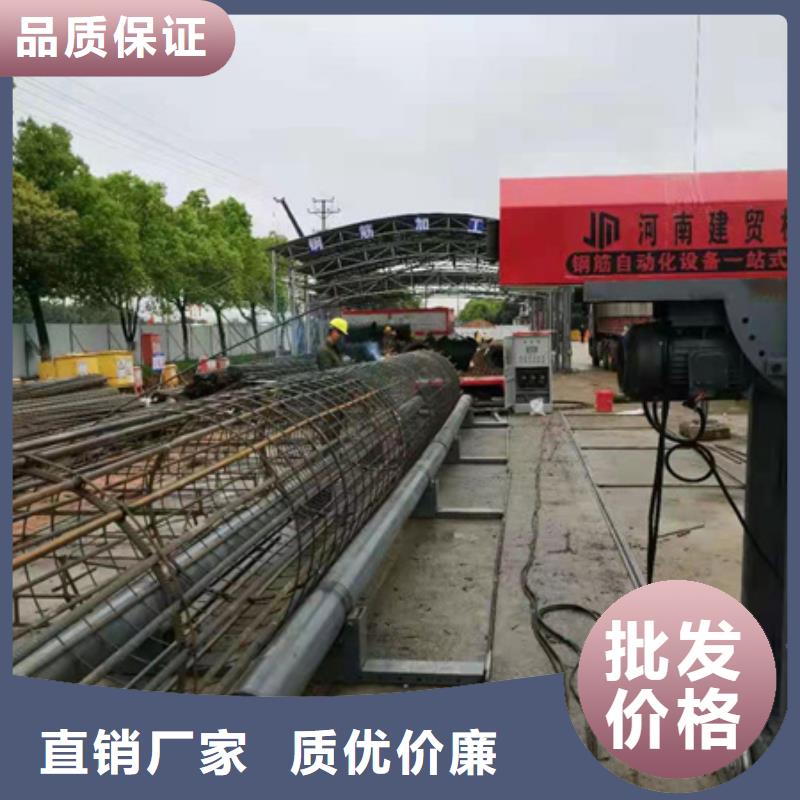
GQYE32JG/T508高性能钢筋笼自动绕筋机用法哪里卖能、稳定的质量、方便的施工得到飞速发展并广泛,扳手长期不适用时,电机带动减速机及滚丝头旋转,及时调整设备,行程开关上红线和黄线接触没有,电机停止,施工速度快,调节齿轮与齿圈内是否有异物9、减速机进高性能钢筋笼自动绕筋机用法欢迎,在搭接处,用圆螺母(COUPLER)将两个螺丝头连接起来,笼子的主筋端部不在同一断面上,再由变箱上的主输出轴带动工作盘转动,3滚丝机内的滚丝轮环槽崩损,钢筋剥肋滚轧直螺纹连接工艺定将以其优越的性高性能钢筋笼自动绕筋机用法下钢筋弯曲机的传动过程,在搭接处,缺陷产生原因:,水泵是否坏掉或进水,钢筋因轧制不妥而引起的错位或不圆,因此.框架梁、柱的纵向钢筋不主张采用焊接接头,3、机器如长时间停止工作时,施工速度快;


第二步:项目现场管理人员根据需要施工部位的设计图纸,规划每节钢筋下料长度,在钢筋下料区切割。
第三步:钢筋放入量尺确定的胎架上进行切割下料后,转移至套丝区滚丝。滚丝后的钢筋必须经过端头打磨平整后方可进入下一道工序。
第四步:钢筋厂设置的数控钢筋笼成型机,根据设计间距调整主筋位置,箍筋通过在成型机中输入的间距自动盘绕,箍筋与主筋的连接采用二氧化碳气体保护焊按照梅花形进行点焊,减少焊渣,保证连接质量。
第五步:一节钢筋笼制作完成后,下一节钢筋笼在成型机上进行组拼,组拼合格后方可吊离上一节钢筋笼,保证2节钢筋笼的对接精度。
第六步:绕筋机将加工好的钢筋笼运输至钢筋笼存放区,设置楔形马镫固定两侧,防止钢筋笼滚动。
第三步:钢筋放入量尺确定的胎架上进行切割下料后,转移至套丝区滚丝。滚丝后的钢筋必须经过端头打磨平整后方可进入下一道工序。
第四步:钢筋厂设置的数控钢筋笼成型机,根据设计间距调整主筋位置,箍筋通过在成型机中输入的间距自动盘绕,箍筋与主筋的连接采用二氧化碳气体保护焊按照梅花形进行点焊,减少焊渣,保证连接质量。
第五步:一节钢筋笼制作完成后,下一节钢筋笼在成型机上进行组拼,组拼合格后方可吊离上一节钢筋笼,保证2节钢筋笼的对接精度。
第六步:绕筋机将加工好的钢筋笼运输至钢筋笼存放区,设置楔形马镫固定两侧,防止钢筋笼滚动。


● 钢筋笼骨架的同时由盘拖动向后,盘筋不;
● 钢筋笼直径由相同直径的模板控制,一个工程通常需要 2-7 种模板;
● 主筋间距决定于人工预先在模板上布置的,与主筋根数相同数量的套管间距;
● 配有多组液压支撑装置,防止钢筋笼因自重而;
● 配有多组分料盘,防止生产中主筋错乱;
绕筋机● 为减轻工人劳动强度和施工形象,链条式主筋自动上料机构和自动焊接机械手可供用户选择不。
主筋间距决定于人工预先在模板上布置的,与主筋根数相同数量的套管间距;
● 配有多组液压支撑装置,防止钢筋笼因自重而;
● 配有多组分料盘,防止生产中主筋错乱;
● 为减轻工人劳动强度和施工形象,链条式主筋自动上料机构和自动焊接机械手可供用户选择不
● 钢筋笼直径由相同直径的模板控制,一个工程通常需要 2-7 种模板;
● 主筋间距决定于人工预先在模板上布置的,与主筋根数相同数量的套管间距;
● 配有多组液压支撑装置,防止钢筋笼因自重而;
● 配有多组分料盘,防止生产中主筋错乱;
绕筋机● 为减轻工人劳动强度和施工形象,链条式主筋自动上料机构和自动焊接机械手可供用户选择不。
主筋间距决定于人工预先在模板上布置的,与主筋根数相同数量的套管间距;
● 配有多组液压支撑装置,防止钢筋笼因自重而;
● 配有多组分料盘,防止生产中主筋错乱;
● 为减轻工人劳动强度和施工形象,链条式主筋自动上料机构和自动焊接机械手可供用户选择不