
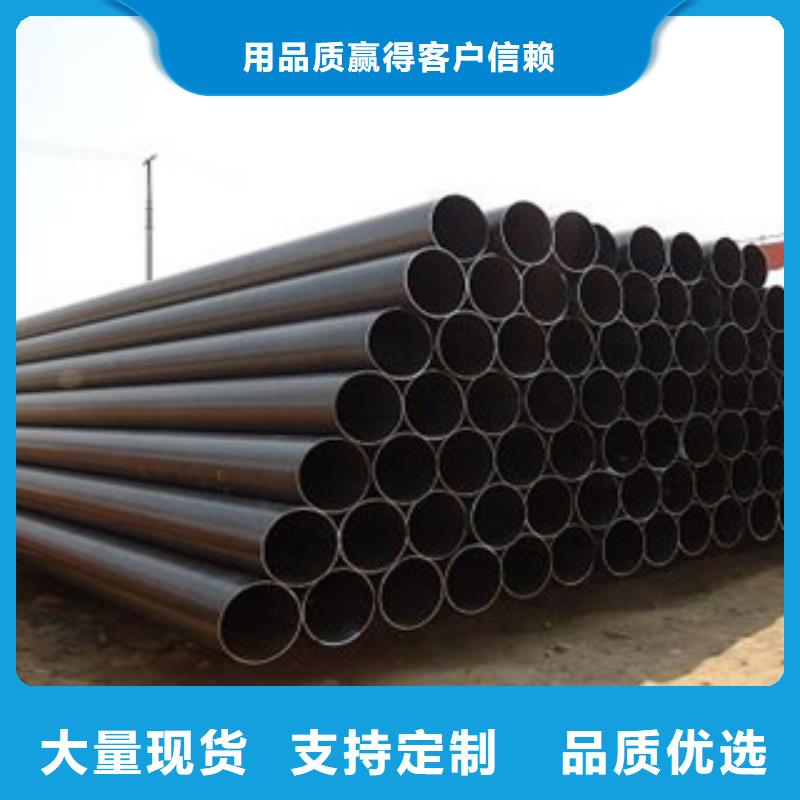


走进真实的场景,感受产品的独特魅力!我们的直缝管【防腐钢管】贴心服务视频将带您深入了解产品的每一个细节,让您对其优点和特点一目了然。
以下是:贵州直缝管【防腐钢管】贴心服务的图文介绍

钢兴钢管(贵州省分公司)是一家专业生产 热扩方管、大口径管线管、热扩衬塑管、Q355D钢管、不锈钢防腐管、蒸汽管道的厂家,公司集生产,销售于一体,在长期的实践中积累了丰富的经验。公司实力雄厚,技术完善,设备先进。公司始终坚持严格的质量管控,完善的售后服务技术,在全国各地建立了本地化的安装。主打产品 热扩方管、大口径管线管、热扩衬塑管、Q355D钢管、不锈钢防腐管、蒸汽管道。我们对产品、对客户负责的态度,将品质作为选择材料的先决条件,打造高质量产品。以优良的服务、赢得了广大用户的青睐。在同行业中处于领先位置。公司以团结开拓,诚信自强的企业精神为广大用户提供优质的产品与的服务。我公司厂房地理位置优越,交通便利。欢迎各界朋友来我公司考察或致电洽谈。
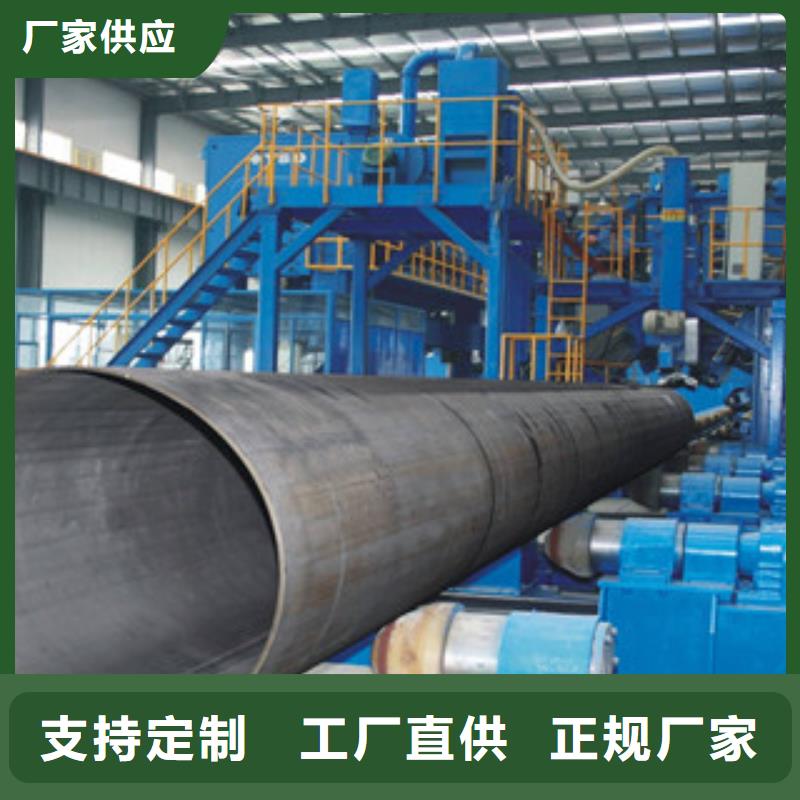

焊缝间隙:将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,焊缝晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,焊接热量过大,造成焊缝烧损;或者焊缝经挤压、滚压后形成深坑,影响焊缝表面质量。
焊接温度:低碳钢材质,焊接温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。焊接温度主要通过调节高频涡流热功率和焊接速度来控制。当输入热量不足时,被加热的焊缝边缘达不到焊接温度,金属组织仍然保持固态,形成未熔合或未焊透;当输入热量过大时,被加热的焊缝边缘超过焊接温度,产生过烧或熔滴,使焊缝形成熔洞。

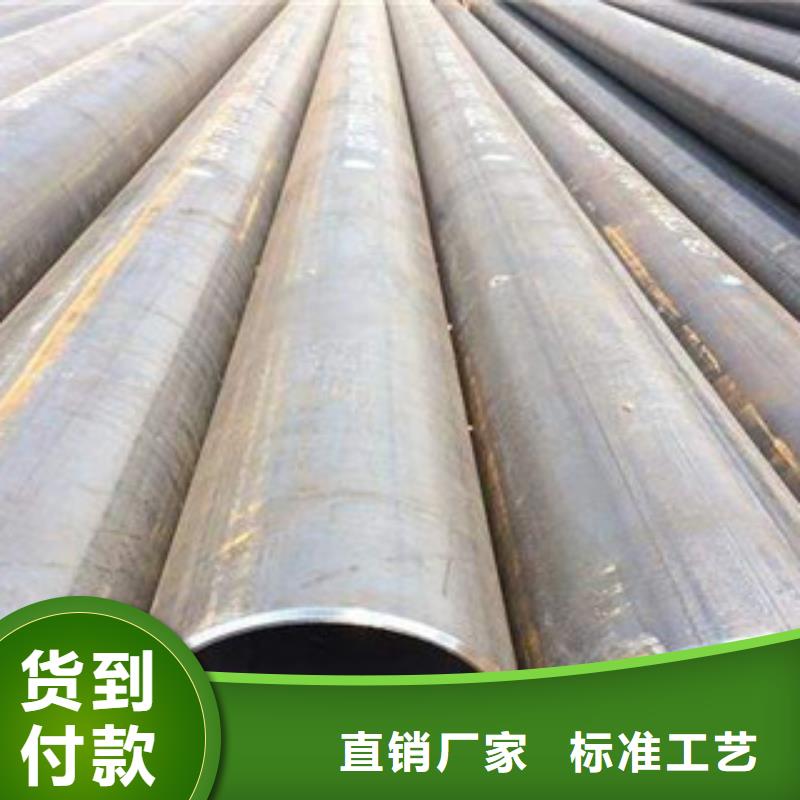
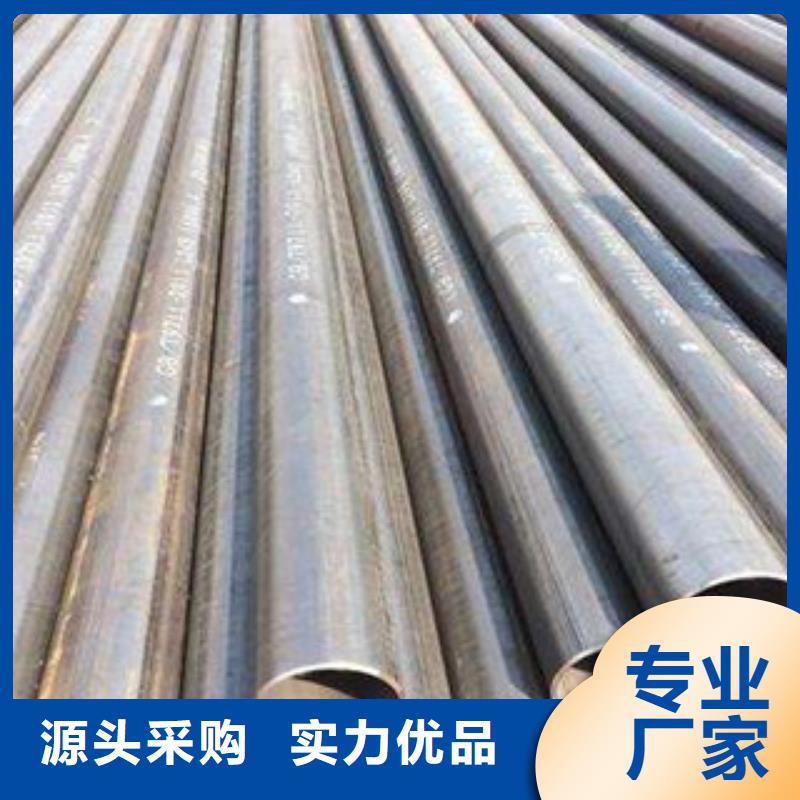

直缝焊管又叫直缝钢管,由钢管的焊接处成一条直线而得名。凡是钢带生产在高频焊接设备中直接焊接的管子都叫直缝焊管,由于用途不同,所以生产工序也不同,大多为架子管,电线套管,流体管,护栏支架等。直缝焊管性能特点:母材的 超声检测, 保证了管体 的内在质量 ;没有拆卷--圆盘剪的工序, 母材压 坑、 划伤少; 应力后的成品管基本上不存在残余应力; 焊缝短, 产生缺陷的概率小; 可以有条件的输送潮湿的酸性天然 气;扩径后, 钢管的几何尺寸精度高;焊接是在成型完成后, 在水平位置沿 直线进行的, 因此, 错边、 开缝、 管径周长控制 较好, 焊接质量优良。

