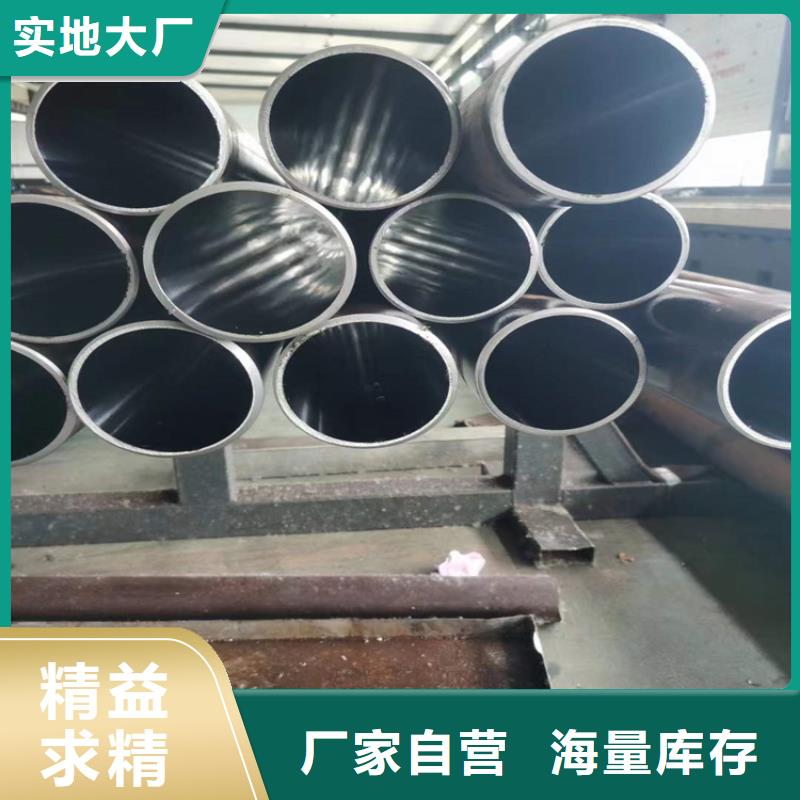
想要更直观地感受珩磨管产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:江苏徐州珩磨管的图文介绍


江苏徐州珩磨管油缸管绗磨管从供给方面看,行业的减产政策保持高压,环保方面的生产限制更加严格。4月上旬,中央环保督察组将启动新一轮督察。唐山地区有9家企业因限产期违规生产受到处罚,责令停产,9名相关负责人被行政拘留,8名乡镇干部将被追究行政责任。但这些都没有抑制钢厂生产的积极性。截至4月10日,螺纹钢每吨利润仍在200元以上,而沿海钢厂利润水平较高。截至4月7日,全国盈利钢厂占比仍处于85.89%的高位;高炉开工率77.62%,比前一周提高0.27%。中钢协数据显示,3月中旬粗钢平均产量为22420万吨,3月下旬粗钢平均产量为225.89万吨,连续增长0.75%。重点钢厂3月末平均粗钢产量1777万吨,环比增加1.53万吨;非重点钢厂粗钢日均产量48.19万吨,同比增加1.6万吨。如果不是实行高限产政策,产出将强劲反弹。但在严格限产的状态下,钢价并未出现强劲反弹,市场环境也与去年大不
冷拔油缸管是一种经过冷拔或热压处理的高密度材料。由于高密度钢管内外壁无氧气,高压下无通风,精度高,光洁度高,冷弯、胀扁、无变形、无裂纹等,主要用于生产气缸、气缸等气动或液压元件,可以是无缝管。绗缝管的化学成分包括碳、硅、锰、锰、硫、磷、铬。滚压管


江苏徐州珩磨管油缸管绗磨管管路漏油原因编辑 播报
液压系统管路漏油原因探讨及对策
液压系统中使用的管路种类很多,根据液压系统的工作压力及安装位置的不同,选用的有钢管、紫铜管、橡胶管、尼龙管和塑料管等。这些管路一旦损坏漏油,轻则污染环境、影响系统功能的正常发挥,重则危及。本文分析归纳了造成液压管路漏油的原因及采取的相应对策。]1 漏油的原因分析b] 1.1 管路质量差
在维修或更换液压管路时,如果在液压系统中安装了劣质的管路,由于其承压能力低、使用寿命短,使用时间不长就会出现漏油。硬质油管质量差的主要表现为管壁厚薄不均,使承载能力降低;劣质软管则主要是橡胶质量差、钢丝层拉力不足、编织不均,使承载能力不足,在压力油冲击下,易造成管路损坏而漏油。
1.2 管路安装不符合要求
1.2.1 管路弯曲不良滚压管
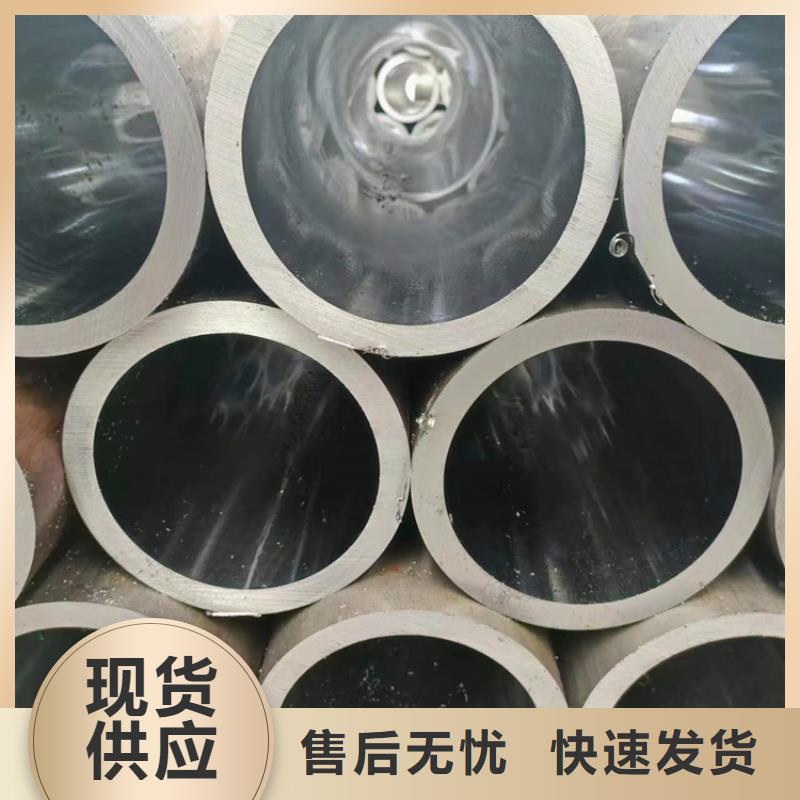
江苏徐州珩磨管油缸管绗磨管液压系统的作用是通过改变压力来增加力。一个完整的液压系统由五部分组成,即动力部件、执行部件、控制部件、辅助部件(附件)和液压油。液压系统可分为两类:液压传动系统和液压控制系统。液压传动系统的主要功能是传递动力和运动。液压控制系统应使液压系统的输出满足特定的性能要求(特别是动态性能)。一般来说,液压系统主要是指液压传动系统。
绗磨油缸管和冷拔管表面有一层油,在冷拔过程中,会有油润滑和挤压,使原来的大直径变小,直径和壁厚的机械能发生变化!绗缝筒管大多也是冷拔管,因为精度公差范围比普通无缝管小,精度接近普通无缝管!冷拔用绗缝机和无缝管绗缝机也需要用油,其功能可以提高平整度和金属本身部分等!绗缝管和冷拔管没有特殊要求,也有交叉使用!因为它的平直度和光滑度都能达到 标准以内,肉眼几乎是一样的!只是不同的加工技术!绗缝油缸管和冷拔管的共同特点是尺寸精度高、表面光洁度好的精密无缝管,适用于机械结构和液压设备。采用精密无缝钢管制造机械结构或液压设备,可大大节省加工时间,提高材料利用率,提高产品质量。滚压管


江苏徐州珩磨管油缸管绗磨管绗磨管是一种通过冷拔或热轧处理后的一种高精密的钢管材料。由于精密钢管内外壁无氧化层、承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口、压扁无裂缝等有点,所以主要用来生产气动或液压 元件的产品,如气缸或油缸,可以是无缝管。绗磨管的化学成分有碳C、硅Si、锰Mn、硫S、磷P、铬Cr。
油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。
滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。
无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象。滚压管
厚壁油缸管是液压缸的主体,其内孔一般采用镗孔、铰孔、滚压或珩磨等精密加工工艺制造,使活塞及其密封件和支架滑动顺畅,以保证密封效果,减少磨损;液压缸应能承受较大的液压,因此应具有足够的强度和刚度。端盖位于气缸的两端,与气缸形成封闭的油室。因此,端盖及其连接件应具有足够的强度。在设计中不仅要考虑强度,还要选择加工性能较好的结构形式。导套引导并支撑活塞或柱塞。有些液压缸由端盖孔直接导向,没有导向套。这种结构简单,但磨损后必须更换端盖。


为全力保障用户权益,珩磨管液压机械(徐州市分公司)设有技术强大的售后服务团队,在全国设有5个授权售后服务站,每个服务站配备2-3名售后工程师随时待命,确保做到2小时内响应,24小时内到达现场,72小时内解决问题,解除您的后顾之忧。
通过十年的快速发展,公司在企业规模、 软轴研发实力和市场占有率等方面都颇具实力,是国内高认可度的 软轴解决方案提供商。
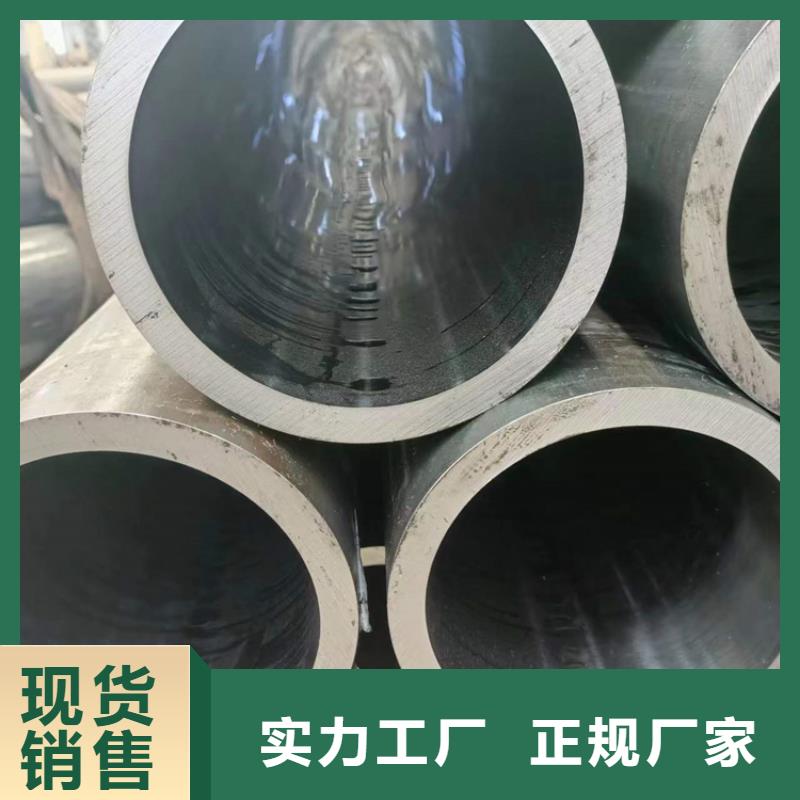

江苏徐州珩磨管油缸管绗磨管滚压管油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。