




HT250铸铁型材源头厂家产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:甘肃嘉峪关HT250铸铁型材源头厂家的图文介绍
耐磨钢板厂家品种齐全、价格合理,亿锦天泽钢铁(嘉峪关市分公司)实力雄厚,重信用、守合同、保证产品质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任,公司始终奉行“诚信求实、致力服务、唯求满意”的企业宗旨,全力跟随客户需求,不断进行 耐磨钢板厂家产品创新和服务改进。


甘肃嘉峪关亿锦铸铁型材有限公司专业提供甘肃嘉峪关本地球墨铸铁棒现货,甘肃嘉峪关本地铸铁棒生产厂家通过不同放大倍数下对凝固组织的观察发现,相邻铬量不同冷速也可能得到类似的组织,即某铬含量的金属型试样组织与较低铬量的水冷试样类似,碳化物尺寸及分布都相当。这说明含铬量与冷却条件均在一定程度上对组织产生影响,且由铬量不同造成的耐腐蚀性差异在一定范围内也可通过对冷速的控制来减小。对于较低含铬量(10%、12%、15%)的铸铁,砂型(慢冷)试样的凝固组织中M7C3型碳化物呈板状和块状交叉分布,碳化物和共晶团尺寸相对较大;金属型(较快冷)试样组织中的碳化物则多以块状出现,菊花状共晶团数量增多;水冷(快冷)试样中碳化物尺寸减小,并且有趋于粒状的倾向,组织细小且碳化物分布比较均匀,耐腐蚀性也较好。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 不同冷却条件对铬系铸铁的耐腐蚀性产生影响的重要原因是对凝固过程中基体内铬元素分布产生作用。铬元素的含量不仅与表面氧化膜的结构和厚度有关,还在很大程度上决定了基体与碳化物的电极电位差。所以通过调整高铬铸铁的含铬量以及改变工艺条件都可以达到延缓工件腐蚀的目的,使得高铬铸铁型材在腐蚀环境下也能发挥良好的耐磨性能。


甘肃嘉峪关本地亿锦铸铁型材有限公司专业提供甘肃嘉峪关球墨铸铁棒现货,甘肃嘉峪关铸铁棒生产厂家选取高铬铸铁与ZG230-450钢进行复合铸造,以达到抗磨损性、抗腐蚀性良好的目的,同时复合的双金属应具有优异的性、强度、延展性和断裂韧性等综合的机械性能。 本文以球磨机复合衬板为研发目标,主要针对复合铸造工艺以及高铬铸铁的冶炼和热处理工艺进行研究。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 采用数值模拟与非线性拟合方法进行拉坯控制规律研究。基于ProCast软件建立铸铁型材水平连铸模型,以结晶器出口凝壳厚度和铸件成裂指数为约束条件,获取不同型材的拉坯工艺参数,依据控制变量法得出拉坯工艺参数(拉坯速度、拉停比、拉坯周期)与铸造工艺参数(浇注温度、铸坯宽度、一冷强度、二冷强度)之间存在非线性,强耦合的关系,以及他们之间的控制规律。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。


甘肃嘉峪关亿锦铸铁型材有限公司专业提供甘肃嘉峪关球墨铸铁棒现货,甘肃嘉峪关铸铁棒生产厂家熔炼设备的选用首先是在满足生产需要的前提下,遵循、低耗的原则。感应电炉的优点是:加热速度快,炉子的热效率较高,氧化烧损较轻,吸收气体较少。因此,用中频电炉熔炼,可避免增硫、磷问题,使铁水中P不大于0.07%、S不大于0.05%。球化包的确定,为了提高球化剂的吸收率,增加球化效果,球化处理包应比一般铁液包深。球化包的高度与直径之比确定铸铁型材在重工业中需求量大,被广泛应用于交通运输、机床、印刷、农业机械等支柱行业。拉坯工艺参数设置是铸铁型材生产中的关键环节,设置不合理会导致拉漏、拉断等生产事故和产生表面裂纹等铸造缺陷。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 实现高质量、率的铸铁型材水平连铸拉坯生产。本实用新型采用的技术方案,与砂型铸造相比,表现在机械性能提高,切削性能提高,表面光洁,加工余量小,可直接加工成阀体、齿轮泵外壳,液压导向套等,比实心型材的再加工提高了工效。
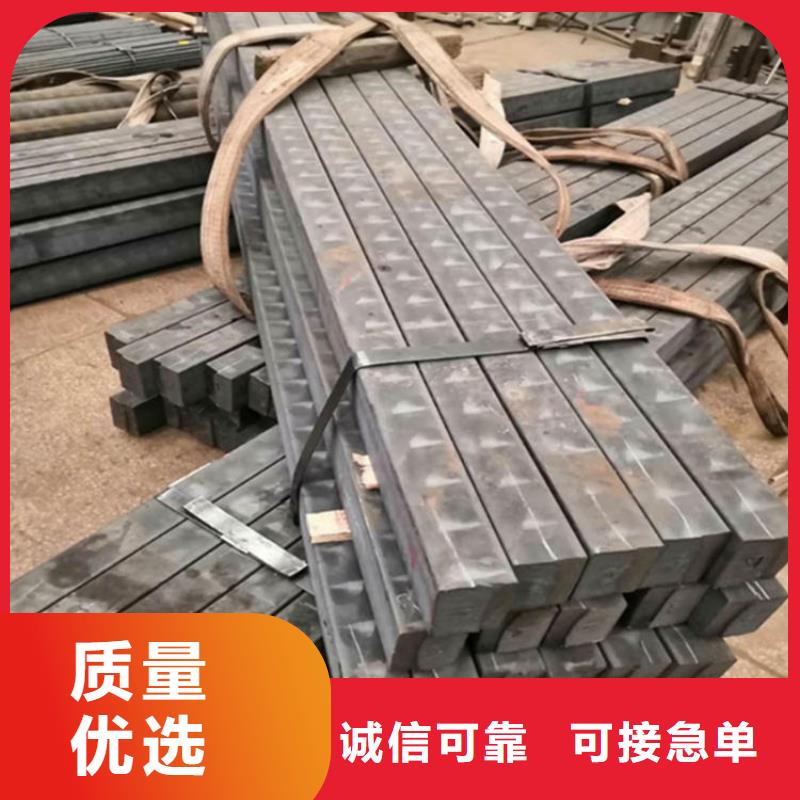


甘肃嘉峪关亿锦铸铁型材有限公司专业提供甘肃嘉峪关球墨铸铁棒现货,甘肃嘉峪关铸铁棒生产厂家处理完毕后,取出少量铁液,浇入Ф30mm圆柱形金属型内,观察凝固期间铁液由表面涌出现象,并根据涌出铁液数量来判断铁液球化情况。球化良好的铁液,固期间表现出很大的石墨膨胀力,铸铁型材表面在凝固开始时有些下降,表面结壳后即有少量铁液由表壳涌出;而球化不良的铁液表面涌出数量较少。 炉前快速金相观察。上面几种方法皆是利用球墨铸铁某一特性间接判断球化情况,但生产上各种条件变化甚大,所述方法都具有局限性,而炉前快速金相观察可较多地避免许多因素的干扰,直接观察球化情况。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。铸铁型材的凝点:铁液在保温结晶炉的水冷石墨结晶器中凝固成形。保温炉中的铁液具有相当高的压头,并构成足够大的补缩系统,使连铸棒坯按顺序凝固模式进行。刚被拉出结晶器的棒坯表面具有一定厚度的凝壳,内部仍为液态金属,通过对其表面温度的检测,调节相关工艺参量,控制拉坯速度,使出口区棒坯表面温度相对稳定,铸坯凝壳厚度和液心大小也相对稳定。