以下是:贵州省黔东南市薄壁珩磨管的产品参数
以下是:贵州省黔东南市薄壁珩磨管的图文视频
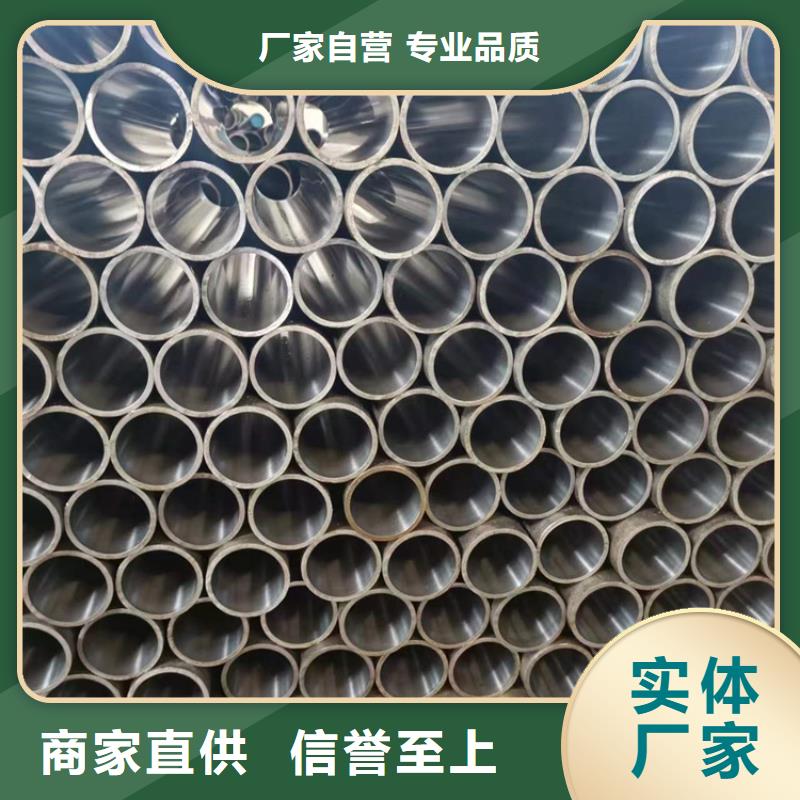
【安达珩磨管】为客户提供多样化产品,包括
凯里绗磨管、
麻江316不锈钢珩磨管、
榕江软轴、
遵义不锈钢珩磨管、
六盘水厚壁珩磨管、
黔西南珩磨管、
铜仁缸筒等,适配多元场景需求。在贵州省黔东南市本地采买
薄壁珩磨管到
珩磨管液压机械(黔东南市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:
高经理-【13184177133】。 贵州省,黔东南苗族侗族自治州 2022年,黔东南苗族侗族自治州生产总值1293.08亿元,比上年增长2.3%,两年平均增长3.7%。
文字的描绘可能无法完全捕捉薄壁珩磨管产品的精髓,观看视频,让产品自己向您诉说它的故事。
以下是:贵州黔东南薄壁珩磨管的图文介绍
贵州黔东南珩磨管油缸管绗磨管正确安装管路,严禁违规装配
2.2.1 软管管路的正确装配
安装软管拧紧螺纹时,注意不要扭曲软管,可在软管上划一条彩线观察;软管直线安装时要有30%左右的长度余量,以适应油温、受拉和振动的需要;软管弯曲处,弯曲半径要大于9倍软管外径,弯曲处到管接头的距离至少等于6倍软管外径;橡胶软管 不要在高温有腐蚀气体的环境中使用;如系统软管较多,应分别安装管夹加以固定或者用橡胶板隔开。
2.2.2 硬管管路的正确安装
硬管管路的安装应横平竖直,尽量减少转弯,并避免交叉;转弯处的半径应大于油管外径的3~5倍;长管道应用标准管夹固定牢固,以防振动和碰撞;管夹相互间距离应符合规定,对振动大的管路,管夹处应装减振垫;在管路与机件连接时,先固定好辅件接头,再固定管路,以防管路受扭,切不可强行安装。(广州长本)
2.3 正确使用维护,严禁污染液压系统
在日常维护工作中,不得随意踩踏、拉压管路,更不允许用金属工具敲打管路,以防出现机械损伤;对露天停放的液压机械或液压设备,应加盖蒙布,做好防尘、防雨雪工作,雨雪过后应及时进行除水、晾晒和除锈;要经常擦去管路表面的油污和尘土,防止管路腐蚀;油液添加和部件拆装时,要严把污染关口,防止将杂物、水分带入系统中。此外,一定要防止把有害的溶剂和液体洒在导管上。滚压管


贵州黔东南珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管

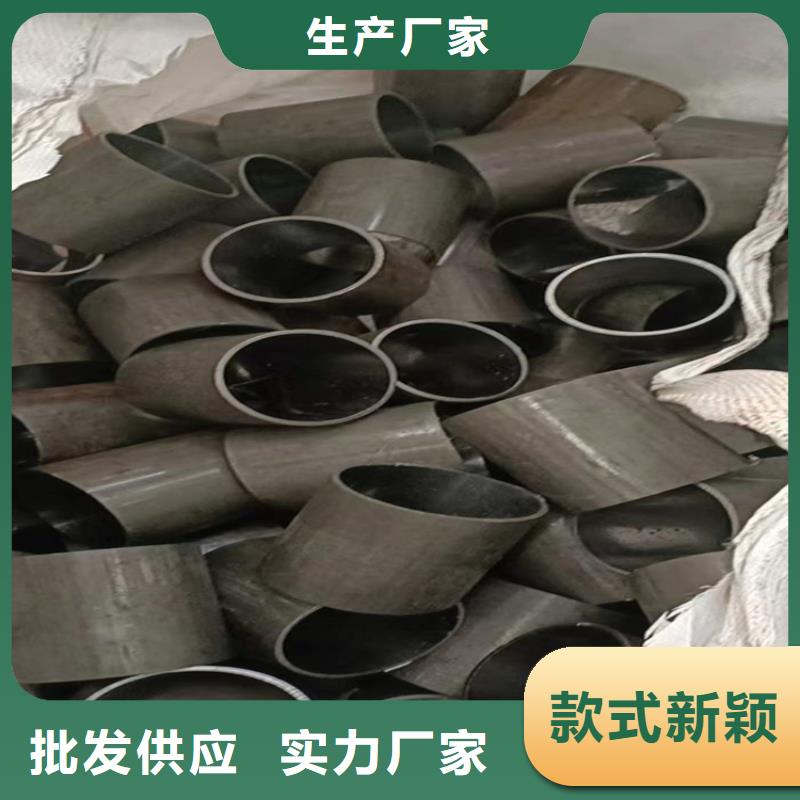

珩磨管液压机械(黔东南市分公司)是专业从事各种【软轴】的生产、设计、销售、安装以及售后服务于一体的现代化企业。真正的厂家!真诚与您合作!珩磨管液压机械(黔东南市分公司)座落在辽河路燕山路交叉口南500米东首,是专业【软轴】系列产品生产厂家。产品投放市场以来,以产品质量稳定、服务措施完善,深受用户好评。

您是想要在贵州省黔东南市采购高质量的薄壁珩磨管产品吗?珩磨管液压机械(黔东南市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的薄壁珩磨管产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:高经理-【13184177133】,地址:《贵州省黔东南市辽河路燕山路交叉口南500米东首》。