联系我们
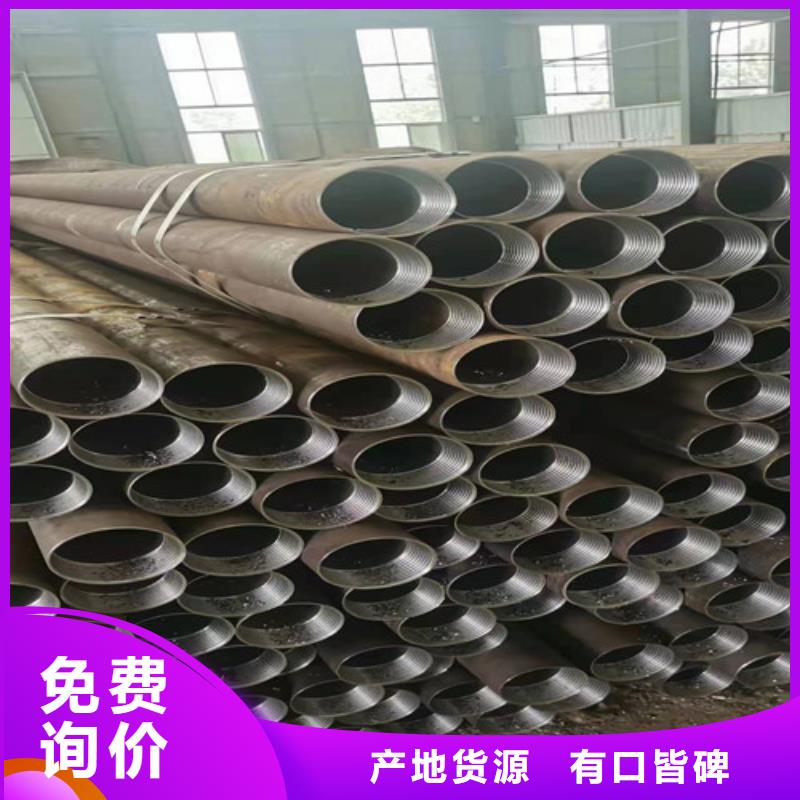
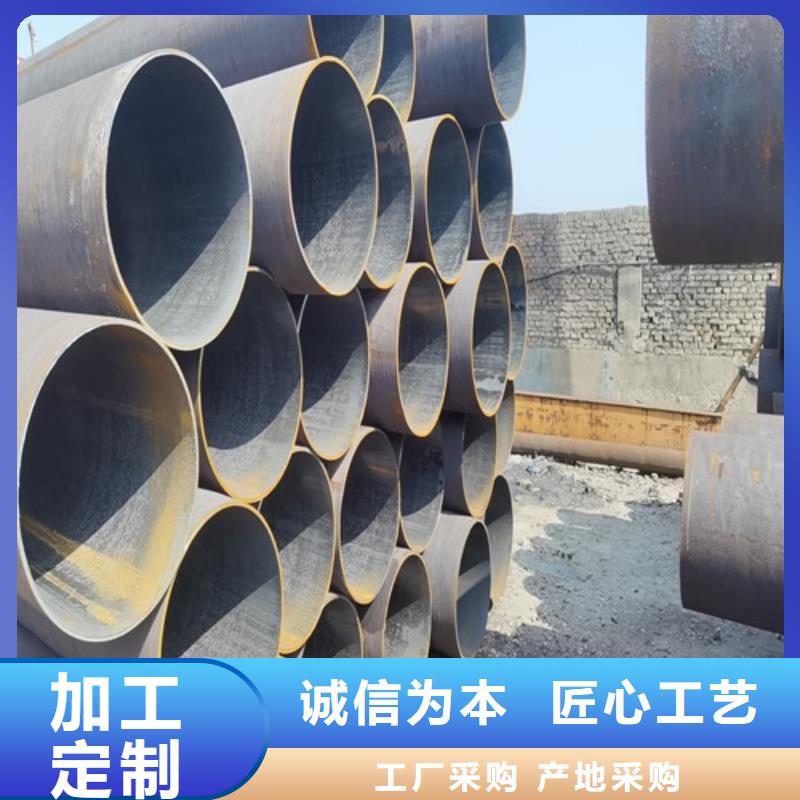
Q345B大口径无缝钢管常年供货
更新时间:2026-10-07 17:48:10 ip归属地:萍乡,天气:晴,温度:13-27 浏览次数:1 公司名称:聊城 九晨钢铁制造(萍乡市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议/米 |
| 发货期限 | 1-3天 |
| 供货总量 | 99899 |
| 运费说明 | 电议 |
| 材质 | 多种材质 |
| 可定制 | 1-12米 |
| 型号 | 齐全 |
| 范围 | Q345B大口径无缝钢管常年供货供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 安源区、湘东区、莲花县、上栗县、芦溪县等区域。 |




钢材容易刮伤,原因是材厂家设备简陋,易产生毛刺,刮伤钢材表面。深度刮伤降低钢材的强度。 钢材无金属光泽,呈淡红色或类似生铁的颜色,原因有两点二、它的坯料是土坯。材轧制的温度不标准,他们的钢温是通过目测的,这样无法按规定的奥氏体区域进行轧制,钢材的性能自然就无法达标。
钢材的横筋细而低,经常出现充不满的现象,原因是厂家为达到大的负公差,成品前几道的压下量偏大,铁型偏小,孔型充不满。 钢材的横截面呈椭圆形,原因是厂家为了节约材料,成品辊前二道的压下量偏大,这种螺纹钢的强度大大地下降,而且也不符合螺纹钢外形尺寸的标准。


九晨钢铁制造(萍乡市分公司)优异的 合金钢管、2205不锈钢管、钢花管、钢管加工件、海洋平台管、深孔钢管产品和卓越服务受到广大用户的青睐与国内外广泛赞誉,成为值得尊敬和信赖的合作伙伴。始终坚持“诚信立业,追求卓越,合作共赢,共同发展”,竭诚欢迎各界朋友来厂参观指导,洽谈业务。我们愿与您携手共进,互惠双赢,共创未来!


40cr无缝管概括
40cr无缝管是一种具有中空截面、周边没有接缝的圆形钢材。40cr无缝管是用实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。40cr无缝管具有中空截面,无缝管与圆钢等实心钢材相比,在抗弯抗扭强度相同时,重量较轻,是一种经济截面钢材。
40cr无缝管理论计算方式
40cr无缝管每米重量的计算公式:0.02466*壁厚*(外径-壁厚)
40cr无缝管化学成分
根据标准GB/T 3077-2008:化学成分(质量分数,%)C 0.37~0.44、Si 0.17~0.37、Mn 0.50~0.80、Cr0.80~1.10、Ni≤0.30。 【力学性能】
试样毛坯尺寸(mm):25
40cr无缝管热处理:
次淬火加热温度(℃):850;冷却剂:油
第二次淬火加热温度(℃):-
回火加热温度(℃):520;冷却剂:水、油
抗拉强度(σb/MPa):≧980
屈服点(σs/MPa):≧785
断后伸长率(δ5/%):≧9
断面收缩率(ψ/%):≧45
冲击吸收功(Aku2/J):≧47
布氏硬度(HBS100/3000)(退火或高温回火状态):≦207
40cr无缝管参考对应钢号
我国GB的标准钢号是40Cr、德国DIN标准材料编号1.17035/1.7045、德国DIN标准钢号41Cr4/42Gr4、英国EN标准钢号18、英国BS标准钢号41Cr4、法国AFNOR标准钢号42C4、法国NF标准钢号38Cr4/41Cr4、意大利UNI标准钢号41Cr4、比利时NBN标准钢号42Cr4、瑞典SS标准钢号2245、美国AISI/SAE/ASTM标准钢号5140、日本JIS标准钢号SCr440(H)/SCr440、美国AISI/SAE/ASTM标准钢号5140、国际标准化组织ISO标准钢号41Cr4。
40cr无缝管调质处理规范
淬火温度850℃ ±10℃,油冷;回火温度520℃±10℃,水、油空冷。
40cr无缝管特性
中碳调制钢,冷镦模具钢。该钢价格适中,加工容易,经适当的热处理以后可获得一定的韧性、塑性和耐磨性。正火可促进组织球化,改进硬度小于160HBS毛坯的切削性能。在温度550~570℃进行回火,该钢具有 的综合力学性能。该钢的淬透性高于45钢,适合于高频淬火,火焰淬火等表面硬化处理等。


无缝钢管中间具有一定的中空截面,所以说主要就在于用于流体的管道中,比如说可以输送煤气,输送天然气,输送石油或者是一些固体的物料等等,因此在生活中他为常见的也就是作用在管道中,也是因为它本身就具有一定的中空截面,所以说在审查的过程中也会觉得更加的方便,从理论上来说这两者之间是比较相似的区别并不是很大,但是直缝钢管的焊接核心可能并非在 ,所以说受压构件就会特别的重视,而且也存在着一定的缺点,重要的部分可能没有办法直接替代无缝管。
生产工艺
①热轧无缝钢管主要生产工序(△主要检验工序):
管坯准备及检查△→管坯加热→穿孔→轧管→钢管再加热→定(减)径→热处理△→成品管矫直→精整→检验△(无损、理化、台检) →入库
②冷轧(拔)无缝钢管主要生产工序:
坯料准备→酸洗润滑→冷轧(拔)→热处理→矫直→精整→检验