 ag53.com



产品详细介绍
以下是:江苏省徐州市16Mn绗磨管 的产品参数
导读 【安达珩磨管】以匠心打造多元场景产品,涵盖新沂镀铬棒、沛县精拔杆、睢宁气缸缸筒、泉山绗磨管、常州活塞杆、苏州厚壁珩磨管、宿迁油缸缸芯、扬州不锈钢珩磨管、南京活塞杆等。16Mn绗磨管 ,珩磨管液压机械(徐州市分公司)为您提供16Mn绗磨管 ,联系人:高经理,电话:【13184177133】。 江苏省,徐州市 徐州市地处华北平原东南部、江苏西北部,京杭大运河穿境而过,陇海铁路、京沪铁路两大干线在此交汇,素有“五省通衢”之称。徐州是华东重要门户城市,华东地区重要的经济、科教、文化、金融、医疗和对外贸易中心,也是“一带一路”重要节点城市、可持续发展议程创新示范区、长三角北翼副中心城市、徐州都市圈核心城市,有“中国工程机械之都”的美誉。
我们精心制作的16Mn绗磨管 产品视频已经准备就绪,让您一睹产品的风采。无论您是初次接触还是再次了解,视频都将为您带来全新的视角和体验。
以下是:江苏徐州16Mn绗磨管 的图文介绍

江苏徐州珩磨管油缸管绗磨管产生偏心的钢管 在热轧钢管生产过程中 容易产生,产生的环节多半是在热穿孔时产生的:
根据对自动轧管机轧后钢管的解剖分析,我们认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。
自动轧管机产生壁厚不均的原因是:
①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。
②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的 壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。
③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。滚压管

具体价格以 软轴实际材料、 软轴实际尺寸面谈或电话约谈!珩磨管液压机械(徐州市分公司)在发展过程中,不断成长,积累了丰富的 软轴经验。承接了许多 软轴案例,受到了用户赞誉。


江苏徐州珩磨管油缸管绗磨管如何正确布置珩磨管使用的焊条和焊剂应与焊管材料相匹配,品牌应有明确的基础数据、产品合格证和使用寿命。焊条和焊剂在使用前应按产品说明书进行干燥,使用期间应保持干燥,并在同 使用。焊条涂层应无脱落和裂纹。珩磨后表面良好,有利于润滑油的储存和油膜的维护。表面支撑率高,能承受较大载荷,提高产品使用寿命;加工范围广。主要加工圆柱孔。使用珩磨头,还可以加工锥形孔、椭圆孔等。加工精度高,主要是一些中小尺寸的光通孔,其圆柱度可小于0.001mm。部分壁厚不均匀的零件圆度可达0.002mm。对于大孔,圆度也可达到0.005mm,珩磨精度高于磨削精度。珩磨管是一种由无缝钢管制成的无缝钢管,用于机械结构或液压设备。钢管经过冷拔或冷轧处理。由于内外壁无氧化层,高压无泄漏,光洁度高,冷弯、扩口、压扁无变形,无裂纹,主要用于生产气动或液压产品。滚压管


江苏徐州珩磨管油缸管绗磨管绗磨管按照材质主要有45号、40Cr、42CrMo、27SiMn、304等。油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压管加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。
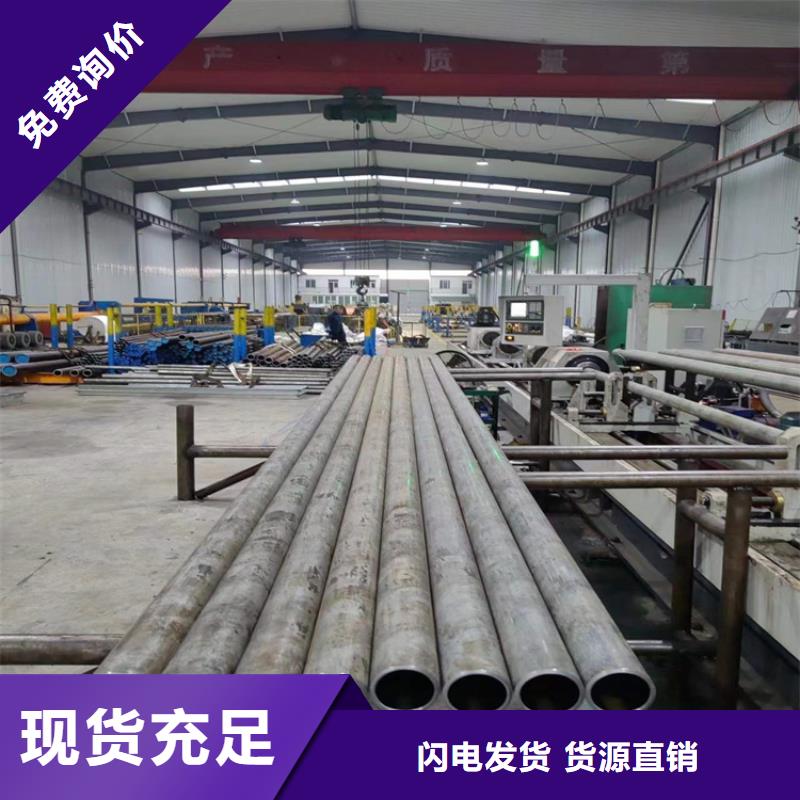

总结16Mn绗磨管 ,珩磨管液压机械(徐州市分公司)专业从事16Mn绗磨管 ,联系人:高经理,电话:【13184177133】,以下是16Mn绗磨管 的详细页面。