



无论您是初次接触还是已经熟悉,我们的堆焊耐磨板厂家产品视频将为您带来全新的视觉体验,让您对产品有更深入的了解。
以下是:浙江嘉兴堆焊耐磨板厂家的图文介绍

1、浙江嘉兴同城 复合机理对于复合机制, 早期的研究主要从力学的角度进行分析和解释, 后来通过细致的界面组织与形貌分析, 从材料的微观组织结构角度进行了探讨。但是, 如何将宏观的力学分析与微观的组织结构分析结合起来, 阐明其机制, 尚存在许多困难。对于轧制复合机制, 经典模型只给出定性的解释而没有定量的分析。这一方面需要利用材料热力学、浙江嘉兴同城动力学等理论计算来预测复合材料界面新相生成的条件、浙江嘉兴同城形貌及生成比例等, 另一方面还需要建立各工艺因素与界面结合质量关系的数学模型, 并利用有限元等手段对界面复合过程进行动态模拟, 从而为结合机理的研究提供理论指导。2、浙江嘉兴同城使用性能目前, 耐磨复合钢板的研究偏重于其复合技术及磨损机理, 而对复合材料的工艺及使用性能等问题研究较少。某些复合板在使用过程中由于外力、浙江嘉兴同城温度、浙江嘉兴同城电磁场等环境因素的作用, 界面微观组织结构及力学、浙江嘉兴同城电学和磁学性能的变化, 将影响复合材料的使用寿命, 因而有必要对环境因素与材料的服役性能进行深入研究。复合耐磨钢板


在生产中比较容易出现外折叠缺陷,影响产品质量,需要加以控制。分析后发现,外折叠有多种元素偏析造成氧化质点,有折叠带,折叠中部有氧化物,在外折叠中存在过量的Al、浙江嘉兴当地Mg、浙江嘉兴当地Ca、浙江嘉兴当地S、浙江嘉兴当地P、浙江嘉兴当地Mn、浙江嘉兴当地Si元素,特别是在晶界处有20μm左右的脆性夹杂物SiO2和硅酸盐,出现沿晶断裂,而上述脆性夹杂物是外折叠形成的主要原因。针对37Mn5复合弯管钢管外折叠生,进一步跟踪分析得出连铸坯生产存在严重的脆性夹杂物。其解决措施为:转炉冶炼工序:1)一次拉碳命中,避免后吹,终点碳控制>0.10%;2)提高转炉挡渣效果,严格控制下渣量,出港过程采用挡渣,出钢后钢包顶渣厚度<50mm;3)采用双渣法操作,控制钢水的磷含量。双金属弯管连铸工序:1)采用钢包、浙江嘉兴当地中间包保护浇铸并吹氩密封,实现无氧化保护浇铸;2)浇铸温度:中间热度在20℃以内;3)采用结晶器液面制动控制、浙江嘉兴当地电磁搅拌;4)采用保护渣,铸坯表面质量。精整工序:为降低白点造成氢致裂纹,应对钢坯和棒材采用缓冷工艺。复合耐磨钢板


【多麦金属】高锰耐磨耐候钢板生产厂家(嘉兴市分公司)专注于 不锈钢板销售和服务。公司有经验丰富的工程师,保证提供及时、好的售后服务,公司建有备品仓库,可以迅速快捷地提供产品备件,保证客户能够及时买到各种备品备件。 公司主要销售: 不锈钢板。


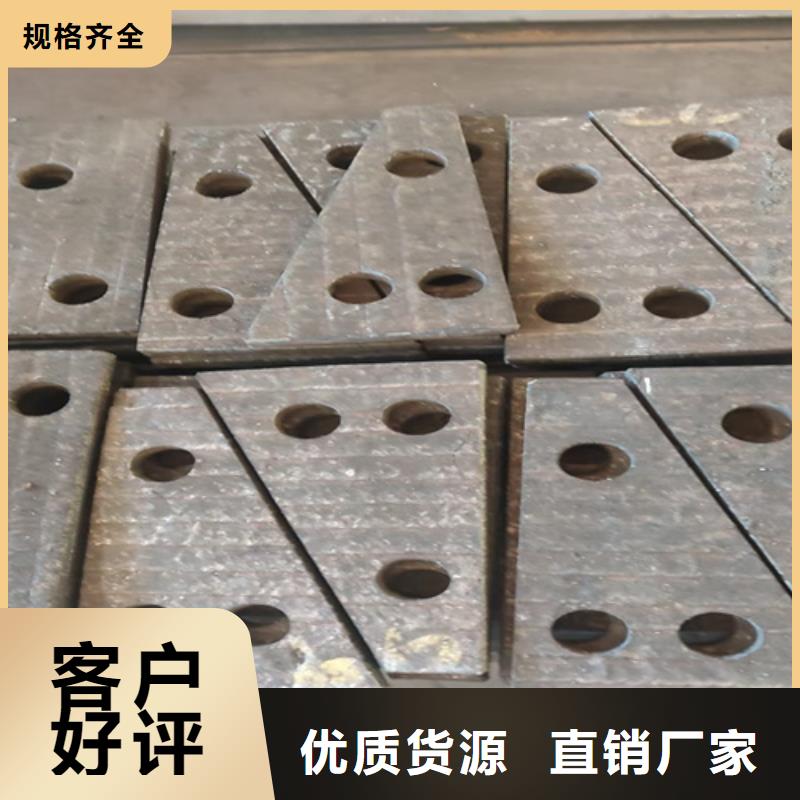
双金属复合钢板在硬度和耐久性方面也具有良好的整体性能。在合金钢板、浙江嘉兴耐磨板、浙江嘉兴耐磨板、浙江嘉兴铸石、浙江嘉兴橡胶、浙江嘉兴聚氨酯等各种工程抗磨材料中具有不可替代的综合优异性能。冶金行业:管道钢、浙江嘉兴风机、浙江嘉兴称量杯、浙江嘉兴分粉叶片、浙江嘉兴本地滑板、浙江嘉兴本地排渣管、浙江嘉兴高炉顶仓。煤矿:斗轮挖掘机锥形耐磨衬板、浙江嘉兴输煤机中间板中间门槛、浙江嘉兴选煤设备运输门槛、浙江嘉兴料斗、浙江嘉兴料斗、浙江嘉兴配管及阴影。水泥行业:刮泥机、浙江嘉兴滑块、浙江嘉兴风管锥、浙江嘉兴风管锥、浙江嘉兴除尘管、浙江嘉兴排渣罐。电力行业:风机叶片、浙江嘉兴燃烧管道、浙江嘉兴烟囱外壳煤仓、浙江嘉兴筒仓内衬、浙江嘉兴磨煤机内衬、浙江嘉兴煤粉输送管道、浙江嘉兴煤粉分配网络、浙江嘉兴降落伞和卸煤设备。玻璃钢生产:风机叶轮、浙江嘉兴本地风机叶片、浙江嘉兴后衬板、浙江嘉兴风机端口、浙江嘉兴风机叶片、浙江嘉兴易损件。隧道行业:盾构机切割头、浙江嘉兴换挡器选型、浙江嘉兴破碎机、浙江嘉兴盾构机螺旋铰刀、浙江嘉兴铲斗和齿等。建材行业:螺旋输送机铰刀、浙江嘉兴泥浆泵管、浙江嘉兴磨料磨损、浙江嘉兴接触工件和接触泥水。双金属耐磨钢板已广泛应用于重工业,为我国磨削工业设备和工件提供了重要的耐磨防护措施,大大提高了设备和工件的使用寿命,为提高企业生产效率、浙江嘉兴降低生产成本做出了重要贡献。随着明弧自保护自动涂层技术的引入,普通钢板或不锈钢板表面与高硬度、浙江嘉兴高耐磨的高合金耐磨层重叠。本发明具有双金属特性,即工作层的高耐磨性和基体的高塑性韧性,为机械连接和焊带连接提供了方便,可以实现缠绕、浙江嘉兴本地焊接、浙江嘉兴等离子切割和机械连接。复合耐磨钢板

根据堆焊层工作条件,首先是硬度的要求,同时参考母材板厚、浙江嘉兴本地堆焊高度及堆焊效率来选择工艺参数。经过反复试验,确定了采用明弧堆焊焊丝在不同板厚和不同焊层厚度的佳工艺参数,如在8mm的Q235钢板上堆焊4mm时,其佳工艺参数如下:焊丝直径2.8mm,焊接电流300A,焊接电压30V,焊接速度120mm/min,焊枪摆幅40mm;焊丝直径3.2mm,焊接电流320A,焊接电压32V,焊接速度12mm/min,焊枪摆幅40mm。由于焊机(或焊丝直径)的不同,基材及堆焊层厚度的不同,其佳焊接参数和规范也会有较大的差异。复合耐磨钢板