




想要知道直缝厚壁焊管制造厂家产品如何?看视频就知道!看视频,选产品更明智!
以下是:辽宁抚顺直缝厚壁焊管制造厂家的图文介绍


辽宁抚顺小口径焊管是以带钢卷板为原材料,经常温挤压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。螺旋钢管将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。 辽宁抚顺小口径焊管生产工艺 (1)原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。 (2)带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。 (3)成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。 (4)采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。 (5)采用外控或内控辊式成型。 (6)采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。 (7)内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接质量。 (8)焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时缺陷。 (9)采用空气等离子切割机将钢管切成单根。 (10)切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。 (11)焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。 (12)带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。 (13)每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。 (14)管端机械加工,使端面垂直度,坡口角和钝边得到准确控制。


辽宁抚顺高频焊管跟直缝焊管的区别? 一、性质不同 1、辽宁抚顺高频焊管:是热轧卷板经过成型机成型后,利用高频电流的集肤效应和邻近效应,使管坯边缘加热熔化,在挤压辊的作用下进行压力焊接来实现生产的产品。 2、辽宁抚顺直缝焊管:包括双面埋弧焊直缝焊管和高频电阻焊,高频电阻焊的英文简称erw,埋弧焊直缝钢管按其不同的成型方式又分为UOE、RBE、JCOE钢管等。 二、材质不同 1、辽宁抚顺高频焊管:高频电阻焊接的钢管,与普通焊管焊接工艺不一样,焊缝是由钢带本体的母材熔化而成,机械强度比一般焊管好。 2、辽宁抚顺直缝焊管:直缝焊管材质主要有,及等管线钢系列。直缝焊管按规定壁厚有普通钢管和加厚钢管两种,钢管按管端形式又分带螺纹和不带螺纹两种。 三、特点不同 1、高频焊管:外表光洁、精度高、造价低焊缝余高小,有利3PE防腐涂层的包覆。高频焊管与埋弧焊管的焊接方式有显著的不同。由于焊接是在高速下瞬间完成,保证焊接质量的难度大大高于埋弧焊接方式。 2、直缝焊管:直缝焊管的长度主要分为定尺和不定尺,这主要根据客户的要求,长度一般在6-14米,大口径的直缝焊管可能需要两个钢板进行卷制这也形成了双焊缝。


鹏鑫钢铁(抚顺市分公司)占地面积21000平方米,拥有员工374人,其中技术人员86人,工程师21人,技术实力雄厚、经验丰富。在全体员工的努力下,不断创新,同时公司每年投入大量资金引进先进技术及工艺,添置精良加工、检测设备。 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品广泛应用于各行业,并获得一致的好评。

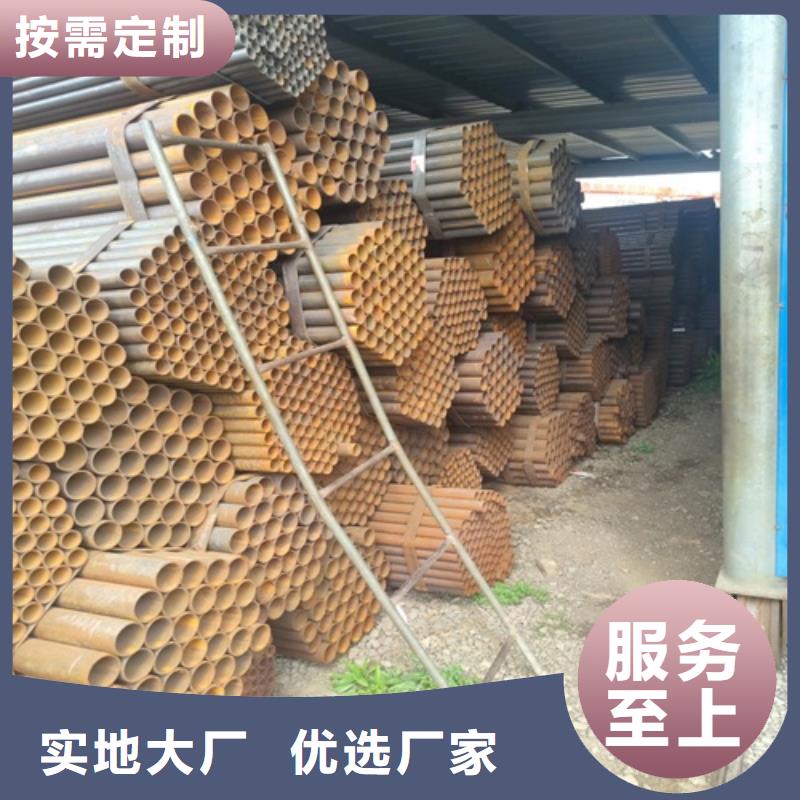
辽宁抚顺厚壁焊管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。焊接钢管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。 辽宁抚顺焊接钢管采用的坯料是钢板或带钢,因其焊接工艺不同而分为炉焊管、电焊(电阻焊)管和自动电弧焊管。因其焊接形式的不同分为直缝焊管和螺旋焊管两种。因其端部形状又分为圆形焊管和异型(方、扁等)焊管。 应用范围产品广泛应用于自来水工程、石化工业、化学工业、电力工业、农业灌溉、城市建设,是我国开发的二十个重点产品之一。 作液体输送用:给水、排水。作气体输送用:煤气、蒸气、液化石油气。 作结构用:作打桩管、作桥梁;码头、道路、建筑结构用管等。

辽宁抚顺焊管的热处理工艺 辽宁抚顺焊管加工过程中有很多工序,每个细节都需要我们注意。焊管在应用前需要经过各种工艺处理。焊接钢管的热处理是焊接钢管过程中的一个重要环节。热加工是将金属材料在一定介质中加热、保温、冷却,通过改变材料表面或内部的金相组织来控制金属性能的一种金属热加工工艺。 结构焊管工件在加热和冷却过程中,由于表层和芯层的冷却速度和时间不一致,会形成温差,导致体积膨胀和收缩不均匀,产生应力,即热应力。在热应力作用下,表层开始温度低于芯层,收缩大于芯层,使芯层拉伸。当冷却结束时,表层被压缩,芯被拉伸,因为芯的冷却体积收缩不能自由进行。即在热应力的作用下,工件表层被压缩,型芯被拉。 这种现象受冷却速度、材料成分和热处理工艺的影响。冷却速度越快,含碳量和合金成分越高,冷却过程中热应力引起的塑性变形不均匀和残余应力越大。 另一方面,当钢的结构在热处理过程中发生变化,即奥氏体转变为马氏体时,比容的增加会伴随着工件体积的膨胀,工件的各个部分会相继发生相变,导致体积增长不一致,产生结构应力。由于组织应力的变化,表面的拉应力和心脏的压应力正好与热应力相反。微结构应力的大小与马氏体相变区材料的冷却速度、形状和化学成分有关。 为了使焊管具有所需的力学性能、物理性能和化学性能,除了合理选择材料和成型工艺外,热处理工艺往往是必要的。此外,铝、铜、镁、钛及其合金的机械、物理和化学性能可以通过热处理来改变,以获得不同的使用性能。

