


| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 山东 |
| 产地 | 聊城 |
| 用途 | 机械配件 |
| 产品特色 | 易加工,交货快,来图定做 |
| 可售卖地 | 全国 |
| 范围 | 冲压件异型钢管供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 崇安区、南长区、北塘区、锡山区、惠山区、滨湖区、江阴市、宜兴市等区域。 |



【导语】:【金海】业务覆盖多领域场景,主营南长无缝方矩管厂家、崇安异型钢管、滨湖厚壁钢管、惠山厚壁钢管厂家、锡山GR15轴承专用管、镇江Q355B方矩管、盐城厚壁钢管、常州Q355B方矩管等产品服务。冲压件异型钢管厂家优质材料厂家直销,金海金属材料(无锡市分公司)为您提供冲压件异型钢管厂家优质材料厂家直销产品案例,联系人:季经理,电话:【18552715028】。 江苏省,无锡市 无锡市是长江三角洲地区中心城市,上海大都市圈和苏锡常都市圈的重要组成部分,是中国近代民族工商业、乡镇企业、“苏南模式”的主要发源地,有物联网、集成电路、生物医药等地标性产业。无锡市交通便利,京沪高速、沪宁城铁、京沪高铁穿境而过;城轨交通系统无锡地铁运营里程达113.53千米;市东南有4E级苏南硕放国际机场。


冲压件与铸件、锻件相比,具有薄、匀、轻、强的特点。冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。
由于采用精密模具,工件精度可达米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。
冷冲压件一般不再经切削加工,或仅需要少量的切削加工。热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。


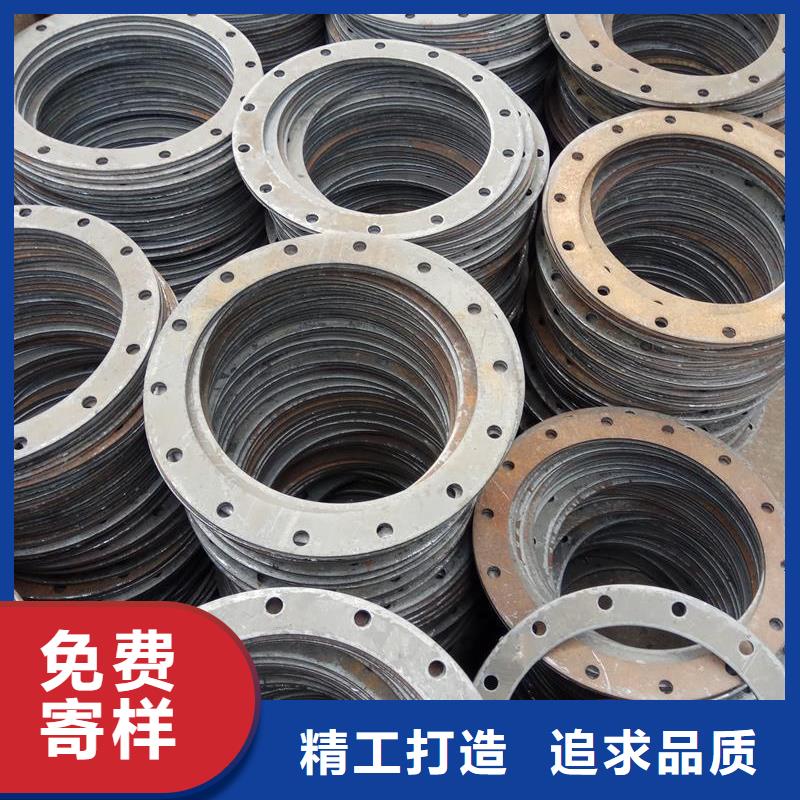
规格齐全,支持定制,公司一贯以客户至上、让利客户、薄利多销为原则,诚实守信为宗旨。产品规格尺寸材质齐全,省去不必要的麻烦,-站式采购。公司拥有多年的行业经验,能有效的完成客户的订单,确认产品质量和交货时间。严格控制每一件产品的质量保质保量,让客户买的放心。


在实际冲压加工中,为减少拉深次数,拉深系数一般取小值。当拉深系数小到一定值时,凸缘外边沿便会出现起皱现象,但可用增加压力圈的压边力防止起皱的出现。当拉伸系数小到一定值时,出现拉破现象,拉破一般出现在拉深力快出现峰值时,即拉深的初始阶段。极限拉深系数,在危险断面不被拉破的条件下所能采用的小拉深系数。
拉伸件的拉伸次数和各次拉伸直径则根据拉伸系数M确定,M是指每次拉伸后的圆筒直径与拉伸钱的毛坯直径之比,它是用来控制拉伸时变形变形程度的工艺指标之一,是拉伸工艺计算的基础,影响拉伸系数的主要因素是拉伸材料的延展性能、模具的圆角半径、拉伸模具的间隙、以及模具的润滑等.
下面为大家详细介绍一下影响拉伸件拉伸系数的因素:
1、拉伸冲压件材料的机械性能与表面状态,对于屈服点应力数值低、拉抗强度高、延伸率大的材料,拉伸时凸缘变形区的变形抗力减小,材料容易变形,拉伸系数可取小些;而材料的抗拉强度大,提高了危险断面处的强度,减小了拉伸破裂的危险,则拉伸系数可取大些。表面光洁平整的材料,拉伸系数也可取小些,对于有锈斑和表面粗糙度的材料,会增大拉伸系数值,严重时会因增大摩擦阻力而容易使材料拉伸断裂。
2、拉伸冲压件材料的厚度,对于厚的板料,拉伸时不易起皱,拉伸系数值可取小些。
3、凸、凹模圆角半径,拉伸凸、凹模圆角半径较大时,材料流动阻力小,拉伸系数值可取小些,相反则应取大值。拉伸凹模圆角半径过小,材料流入凹模时摩擦阻力增大,加大了拉伸件的内应力,在拉伸过程材料容易断裂。
4、凸凹模间隙及表面粗糙度,凸、凹模间隙大,表面粗糙度小、硬度高、拉伸系数值可减小。但间隙过大,表面粗糙度过大、拉伸时材料易起皱断裂。
5、有无压边圈,有压边圈拉伸时,增大了材料抗压力,材料不易起皱,拉伸系数值可取小些;无压边圈拉伸时,毛坯表面无抗压力,故材料易起皱,拉伸系数值可取大些。
6、拉伸冲压件的拉伸速度,拉伸过程的行程速度过高,材料变形急剧,容易产生拉伸断裂;拉伸速度慢,材料在拉伸过程中变形均匀,则不易产生拉伸断裂,拉伸系数可取小些。拉伸速度一般为200~350mm/min,多工位传递拉伸速度为220~280mm/min。
7、使用适当的润滑剂,在拉伸过程中,材料与模具之间有摩擦存在,所以要有专用的冲压拉伸润滑油,摩擦力大不仅使拉伸系数增大,拉伸力增加而且会磨损,刮伤模具和工件间表面所以是有害的,因而利用润滑条件发挥传力区的变形潜力来补偿不均匀性,既能提高传力区的承载能力,又能促进整个变形区顺利进行塑性变形。所以在拉伸中润滑条件是必备的。


1.冲压原材料的原因
折弯件所采用的材料不同也会影响折弯件的形状与尺寸。这主要有两方面的原因:一方面是材料的力学性能、成分分布不均,则对于同一板料所折弯的冲压件,由于压力及回弹值不同,而使形状和尺寸尺寸产生偏差;另一方面,材料的厚度不均,也会使折弯的冲压件在尺寸与形状上有所差异。
2.冲压模具的原因
折弯冲压模具是折弯冲压件的工具,通常折弯冲压件的形状和尺寸取决于冲压模具工作部分的尺寸。冲压模具制造尺寸越精密,折弯件的形状尺寸就越精密。另外,冲压模具结构中采用的压料装置和定位装置的可靠性,对折弯件的形状与尺寸也会有较大的影响。
3.折弯工艺的原因
当折弯冲压件的工序增多时,由各工序的偏差所引起的累积误差也会增大。此外,工序前后安排顺序不同,也会对尺寸有很大影响。例如,对于有孔的折弯件,当先折弯后冲孔时,孔的形状和位置尺寸比先冲孔后折弯时要高得多。
4.工艺操作的原因
冲压模具的安装、调整及生产操作的熟练程度都会产生一定的影响。例如,送料时的准确性,钢板定位的可靠性,都会对折弯件形状及尺寸产生影响。
5.冲床的原因
在折弯时,冲床型号不同、吨位大小不同、工作速度不同等,都会使折弯件尺寸发生变化。此外,冲床本身的尺寸也会产生一定的影响。
6.折弯件本身的原因
折弯件形状不对称,或者其外形尺寸较大,都会在折弯过程中产生较大的偏差。针对以上主要原因,在实际生产中加以和修正,就能够生产出具有较高尺寸的折弯件。
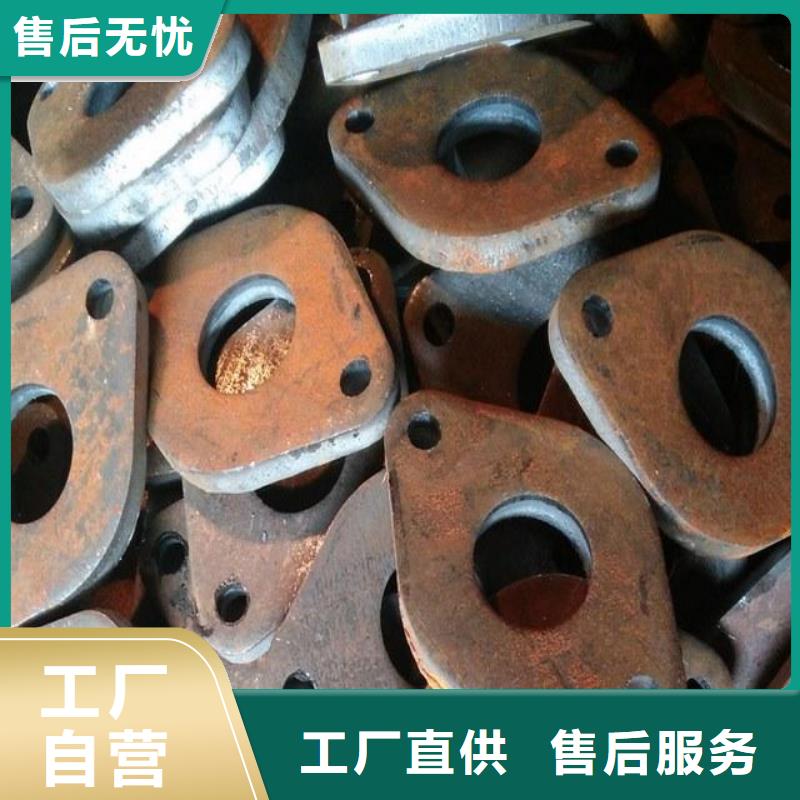
【总结】:您是想要在江苏省无锡市采购高质量的冲压件异型钢管厂家优质材料厂家直销产品吗?金海金属材料(无锡市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的冲压件异型钢管厂家优质材料厂家直销产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:季经理-【18552715028】,地址:《江苏省无锡市开发区蒋管屯镇杜丹江路东首100号》。


