云 发 布-




想要更直观地了解12cr1movg合金管价格走势产品吗??产品视频,带你走进产品世界
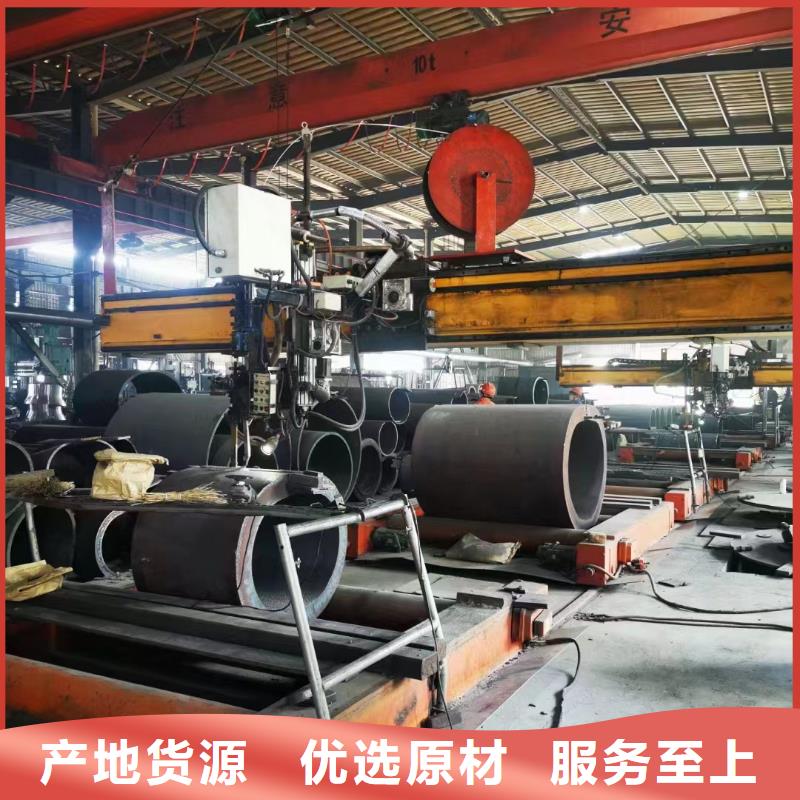
以下是:山东东营12cr1movg合金管价格走势的图文介绍

山东东营15crmo合金钢管焊接材料针对15CrMo钢的焊接性的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。方案Ⅰ:15crmo合金钢管焊接预热,采用ER80S-B2L焊丝,TIG焊打底,E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。方案Ⅱ:采用ER80S-B2L焊丝,TIG焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。试验结果:试验方案 拉伸试验 弯曲试验冲击韧性试验aky(J/cm2)。15crmo合金钢管抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)。方案Ⅰ 550/530 母材 50。合格 84.8 162 135.6方案Ⅱ 525/520 母材 50。合格 79.4 109.2 96.7。


山东东营65mn合金钢管转炉冶炼65Mn钢时要求严格控制钢中磷和硫等有害元素的含量以及夹杂物的数量、大小和分布。转炉冶炼采用低拉增碳法操作,但需确保终点碳控制为0.10% ~0.14%;出钢过程在钢包中加入硅铁和铝钙等强脱氧剂进行预脱氧,并控制渣厚不大于50mm。LF炉精炼全过程底吹氩气搅拌,精炼结束后喂硅钙线进行钙化处理,喂线后进行软吹,实现深脱硫和深脱氧。65Mn合金钢管碳含量高,其板坯缺陷敏感性高,碳元素和锰元素容易产生偏析,连铸坯容易产生内部裂纹,严重时可导致板坯断裂。为此采取以下措施控制板坯缺陷产生:1)严格控制中间包浇注温度,采用低过热度浇注,钢水过热度控制在15~30℃。2)结晶器采取强冷,使坯壳相对较厚。3)采用低拉速,拉速为0.8~1.1 m/min。4)采用结晶器电磁搅拌和液芯轻压下技术。5)二冷配水采用弱冷。6)使用高碳钢专用保护渣。


山东东营焊接合金钢管时很容易出现冷裂纹。此时,由于焊接时内应力比较大,裂纹的产生很容易影响焊接质量。如果比较严重,圆钢管的性能指标就会降低。控制一直是工程施工质量控制的重点和难点,如何合理避免此类问题。适当扩大电流量,降低冷却速度,有利于防止硬化机制的产生。焊接前加热避免了裂纹的产生,在一定程度上还具有改善性能的作用。控制固层温度,应略高于加热温度。合金钢管选择有效的焊接模式,严格按照工程图纸生产加工零件的焊缝。清理焊缝两侧的铁锈、水等,减少氡气的来源。合金钢管裂纹通常发生在封头焊道和焊根处,因此对定位的焊接长度、焊孔纵横比和间距也有相应的要求。如果在焊缝内强制完成精密定位焊接,焊接纵横比应低于焊缝深度的2/3,长度应超过40mm。如有必要,在精密定位焊前加热。焊接前检查精密定位焊接,如有裂纹排除重新焊接。精密定位焊的长度和间隔应取决于对接焊缝的厚度和结构的长度。为降低热应力,避免合金钢管焊接产生裂纹,安装时要防止强行组装。焊接前进行合金钢管加工工艺鉴定实验,明确加工工艺的主要参数。碱低氢焊丝E5Q/E55用于合金钢管的手工焊接;CO:气体保护焊可以使用药芯焊丝;弧焊可使用F5021-H08MnA焊丝,并按规定严格风干。风干温度为350-450℃。风干后在100-150℃保温1-1h,放入保温隔热筒中随时使用。合金钢管超低温焊接后,应进行缓冷。为了减缓焊接和热影响区的冷却速度,避免形成冷裂纹,应立即对焊接部位进行保温,即立即将焊接部位加热到250-350℃。℃,用石棉保温2~6小时后风冷,可减少焊接中过氧化物的量,避免冷裂纹。加热方式和总宽度与焊接前相同。


逐一精选,万次检测,只为责任,天恒源钢铁(东营市分公司)专注于 【20#精密管】数十年。在公司和客户的共同努力下,逐渐发展成为一家集设计研发、生产加工、代理经销、技术咨询为一体的综合性实力公司。在 【20#精密管】业界拥有良好的口碑。
树行业典范,立质量标杆。天恒源钢铁(东营市分公司)深耕于 【20#精密管】系列产品的换代升级。近年来,学习国外技术、引进国外设备,建立了一支技术过硬、检测、管理完善的生产和服务团队。


山东东营65Mn合金钢管属于常用弹簧钢,终热处理为淬火、回火。常用弹簧钢,终热处理为淬火、回火。该钢强度较高,淬透性较大,脱碳倾向小,但有过热敏感性,易出现淬火裂纹,并有回火淬性。在退火状态下切削加工性尚好,焊接性好,冷变形塑性低,带材可进行一般弯曲成型加工。山东东营65Mn合金钢管一般弹簧钢可用电炉、平炉或氧气转炉生产;质量较好或具有特殊性能的优质弹簧钢,用电渣炉或真空炉炼制;弹簧钢中碳、锰、硅等主要元素的规定含量范围较窄,冶炼时必须严格控制化学成分。硅含量较高时容易形成气泡等缺陷,钢锭锻轧后冷却不当时易产生白点。因此,冶炼用的原材料必须干燥,尽量除去气体及夹杂物,而且要避免钢水过热。山东东营65Mn合金钢管在注塑氮气弹簧中运用时需要注意,尤其需要在轧制加工时就特别注意脱碳和表面质量,钢材表面严重脱碳时,会显著降低钢的疲劳极限,对于高硅弹簧钢如70Si3MnA,应注意避免石墨化。因此,在热加工时停轧温度不应过低于(850℃),避免在石墨化较易形成的温度范围(650~800℃)内停留时间过长。