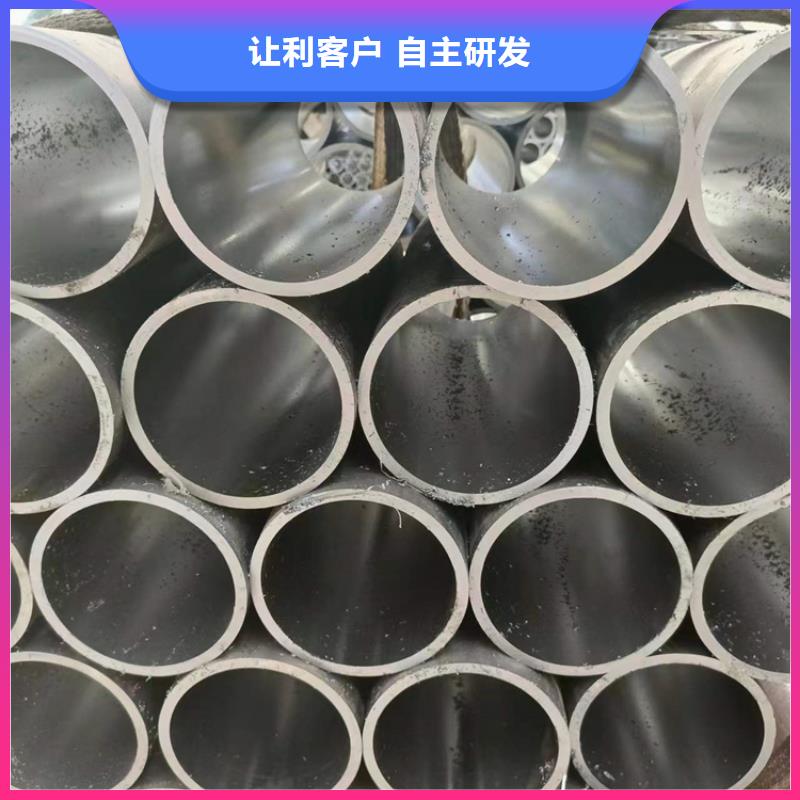
以下是:云南省临沧市研磨管的产品参数
以下是:云南省临沧市研磨管的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
镇康软轴、
永德油缸管、
临翔油缸管、
文山珩磨管、
楚雄气缸缸筒、
大理镀铬棒、
怒江珩磨管、
德宏研磨管等。
研磨管,
珩磨管液压机械(临沧市分公司)为您提供
研磨管的资讯,联系人:
高经理,电话:
【13184177133】。 云南省,临沧市 临沧市,云南省辖地级市,地处云南西南部,东邻普洱,北连大理州,西接保山,西南与缅甸交界,地处澜沧江与怒江之间,因濒临澜沧江而得名,是昆明通往缅甸仰光的陆上捷径,有3个开放口岸,有19条贸易通道、13个边民互市点和5条通缅公路。截至2022年,临沧市辖8县(区),全市面积2.4万平方千米。
想要更直观地了解研磨管产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:云南临沧研磨管的图文介绍
珩磨管液压机械(临沧市分公司)是一家专注设计、生产 软轴等产品的大型企业。公司位于辽河路燕山路交叉口南500米东首,地理位置优越,交通便利,运输发达。公司奉行销售产品,满足客户的需求,一切以顾客为中心,牢牢把握市场。我们作为一家专注于 软轴的公司,我公司经验丰富,管理科学规范化,售后服务完善,致力于为客户提供创新技术,质量过硬的产品,以人无我有,人有我优”的原则为推动环保事业的发展不断做出新的贡腻,与时俱进,再创新高。


云南临沧珩磨管油缸管绗磨管 厚壁油缸管介绍随着近期窄带价格下跌的加速,厚壁油缸管厂的利润空间受到挤压;此外,工厂现货库存不多,因此降低出货价格的意愿不强,但上游原材料价格的持续下跌和市场低成本资源的影响增强了市场降价的预期。在后期,厚壁油缸管厂的维护和停工将逐渐增加,这将对价格的持续下跌产生一定的抑制作用;然而,需求疲软是根本原因,带钢市场疲软难以改变,价格仍有下调空间。在各个环节都如此低迷的情况下,钢材供应压力非但没有下降反而上升。钢材贸易商普遍放弃冬季仓储作业,后期钢材市场供应压力将加大。在成本方面,各方几乎一致认为高压锅炉管继续下降,铁矿石的反弹也非常有限,因此成本很难支撑钢价。因此,综合来看,油缸管市场需求增速下降,进一步加剧了企业之间的竞争。铁矿石和煤炭价格下跌带来的原材料成本优势尚未显著转化为产品竞争优势。虽然行业整体盈利能力较上年有所,但销售利润率仅为0.74%,仍处于整个行业的底部。它突显了用表观消费量来显示中国实际粗钢需求的不合理性。因为它 的缺点是将同期视为影响需求的负面因素,导致了一个悖论:当国内生产和海外进口相对稳定时,当前的出口越强劲,计算出的消费越少,消费增长越萎缩;相反,当期出口量越小,计算出的消耗量越多,高压锅炉管的消耗量增长越高。事实恰恰相反。滚压管

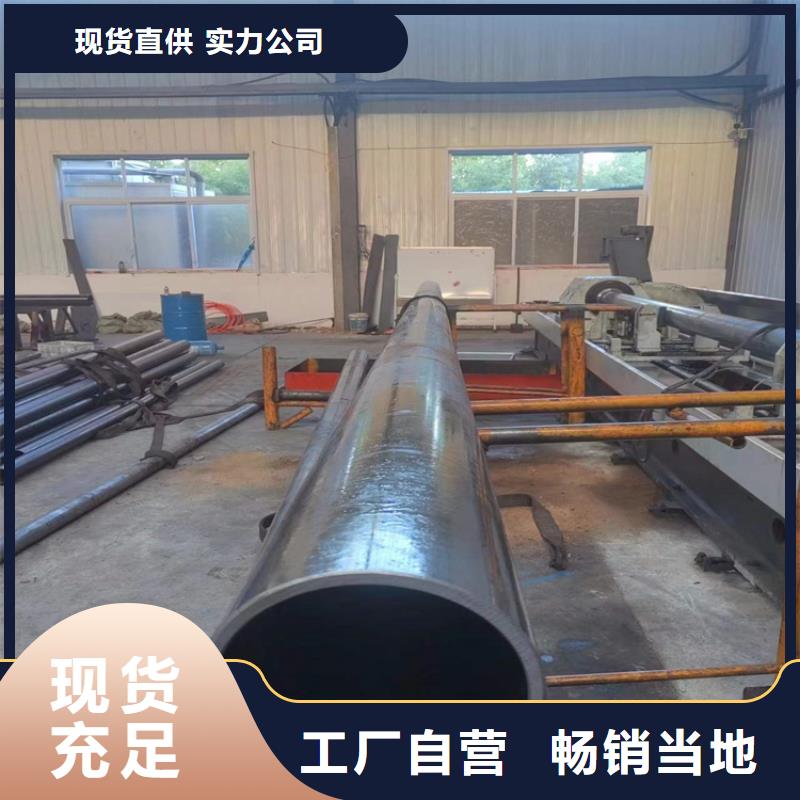

云南临沧珩磨管油缸管绗磨管 冷拔油缸管的特性:
1.较小的外径。
2.精度高,可做小批量生产
3.冷拔产品精度高,表面质量好。
4.钢管的横截面积比较复杂。
5.钢管性能较好,金属致密。
冷拔油缸管由于表层存在残余压应力,有利于封闭表面微裂纹,阻碍冲蚀扩展。因此,可以提高绗缝管的表面耐蚀性,延缓疲劳裂纹的产生或扩展,从而提高绗缝管的疲劳强度。通过滚压成形,在滚压表面形成冷加工硬化层,减少了磨削副接触面的弹塑性变形,提高了绗缝管内壁的耐磨性,避免了磨削烧伤。轧制后,表面粗糙度的降低可以改善匹配性能。轧制是一种无屑加工,它利用金属在室温下的塑性变形,使工件表面的微小不平整度变平,从而改变工件的表面结构、力学性能、形状和尺寸。因此,这种方法可以同时达到精加工和强化两个目的,这是磨削所不能达到的。无论采用何种加工方法,零件表面都会出现微小的不均匀的刀痕,并且会出现错峰错谷。滚压加工原理:利用金属在室温下的冷塑性特点,通过滚压工具对工件表面施加一定的压力,使工件表面的金属产生塑性流动,填充原有的残余槽,降低了工件的表面粗糙度。由于轧制表面金属的塑性变形,表面组织冷硬化,晶粒变细,形成致密的纤维状,形成残余应力层。提高了硬度和强度,从而提高了工件表面的耐磨性、耐腐蚀性和相容性。轧制是一种无切削的塑性加工方法。滚压管

云南临沧珩磨管油缸管绗磨管钢材不同,珩磨管淬火裂纹发生的几率也不同。一般说,钢材含碳量越高或Cr、Mo含量越高,越容易发生淬裂。下图表示水淬时淬裂倾向与钢的化学成分的关系。图中所示指数的负值越高,即为淬裂倾向越大。由于各种钢材的淬裂倾向不同,在设计零件时应根据性能要求,根据淬透性和脆硬性,从工艺和经济等角度综合分析和选择钢材。化学成分与淬裂的关系(水淬)3.2 珩磨管淬火零部件 机械零件的设计往往主要考虑材料的力学性能而忽略热处理工艺性能。有些零件从材料强度上看可能很合理,但从热处理工艺角度分析,其形状尺寸可能是不适当的。为了防止零件在珩磨管淬火急冷中开裂,应设法使其均热均冷,均缩均胀。为此,在零件设计中要注意两点:(1)断面要均匀;(2)没有缺口效应。良好的设计要求截面厚度均匀、形状对称、平滑过渡和加开工艺孔。对于形状复杂、尺寸较大(大于400mm)的大型凹模及薄而长的凸模,应采用分离镶拼结构,变繁为简,化大为小,变模具内表面为外表面,既便于冷热加工,又可以有效降低淬裂倾向,提高产品合格率。滚压管


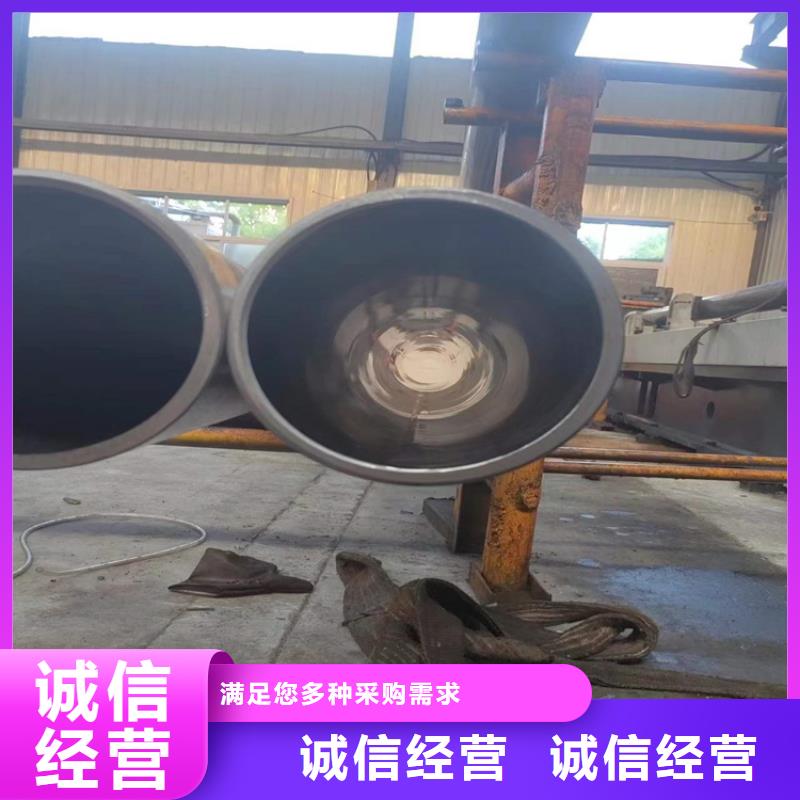
云南临沧珩磨管油缸管绗磨管油缸管结构及技术要求介绍油缸管结构及技术要求介绍滚压管
1、 结构分析:
1、 φ50mm×770mm本身的圆度公差为0.005mm。
2、左端M39×2-6g螺纹精密油缸钢管φ50mm中心线同轴度公差为φ0.05mm。
3.1:20锥轴与精密油缸钢管φ50mm中心线的同轴度公差为φ0.02mm。
4.1:20锥面本身的圆跳动公差为0.005mm。5.1:20锥面着色检查,接触面积不小于80%。
5、 φ50mm×770mm表面氮化,氮化层深度0.2~0.3mm,表面硬度62~65hrc。

研磨管,珩磨管液压机械(临沧市分公司)专业从事研磨管,联系人:高经理,电话:【13184177133】,以下是研磨管的详细页面。