
联系我们
当前位置:
邢台 启闭机闸门-康禹水工机械厂(徐州市分公司) >
徐州本地今日新闻
泉山齿耙式清污机厂家价格
更新时间:2026-11-17 23:55:43 ip归属地:徐州,天气:小雨转晴,温度:7-13 浏览次数:2 公司名称:邢台 启闭机闸门-康禹水工机械厂(徐州市分公司)
以下是:江苏省徐州市泉山齿耙式清污机厂家价格的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 批发/台 |
| 发货期限 | 1 |
| 供货总量 | 699 |
| 运费说明 | 电议 |
| 材质 | 碳钢,不锈钢 |
| 产地 | 河北邢台 |
| 规格 | 齐全 |
| 类型 | 清污机,拦污栅 |
| 颜色 | 银灰色 |
| 品牌 | 康禹 |
| 型号 | 齐全 |
| 可定制 | 是 |
| 范围 | 泉山齿耙式清污机价格供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 云龙区、贾汪区、泉山区、铜山区、丰县、沛县、睢宁县、新沂市、邳州市等区域。 |
以下是:江苏省徐州市泉山齿耙式清污机厂家价格的图文视频




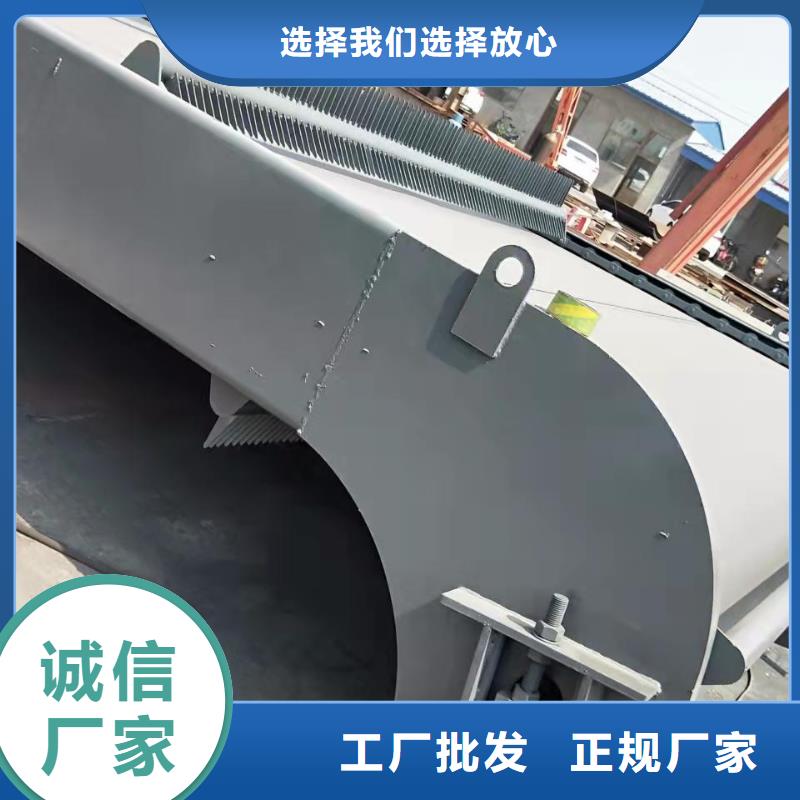

【康禹水工机械厂】以匠心打造多元场景产品,涵盖贾汪拍门铰链转轴配件、泉山闸门位移传感器、丰县便携式手摇启闭装置、淮安灌区流量调节闸门、南京防洪钢闸门、苏州小型螺杆启闭机、南通支渠进水闸、盐城机械式开度指示器等。泉山齿耙式清污机厂家价格,启闭机闸门-康禹水工机械厂(徐州市分公司)为您提供泉山齿耙式清污机厂家价格的资讯,联系人:李经理,电话:【13001850829】。 江苏省,徐州市 徐州市,简称“徐”,古称彭城,江苏省辖地级市、省域副中心城市,国务院批复确定的历史文化名城、全国性综合交通枢纽、淮海经济区中心城市。截至2022年底,徐州市下辖5个市辖区、3个县,2个县级市,总面积11765平方千米,常住人口901.85万人。
泉山齿耙式清污机厂家价格产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:江苏徐州泉山齿耙式清污机厂家价格的图文介绍
启闭机闸门-康禹水工机械厂(徐州市分公司)配有标准的 水电站检修闸门、防爆电动启闭机、钢坝液压拐臂组件、户外不锈钢控制柜、传统启闭机加装远程控制中心质检室,质检员经过专业检测中心培训,采用先进的 水电站检修闸门、防爆电动启闭机、钢坝液压拐臂组件、户外不锈钢控制柜、传统启闭机加装远程控制检验设备,对 水电站检修闸门、防爆电动启闭机、钢坝液压拐臂组件、户外不锈钢控制柜、传统启闭机加装远程控制产品的各项技术指标做出准确的分析,确保产品质量稳定、。


所以角行程阀防堵性能紧固。⑵弧形闸门:指挡水面板形状为圆弧形的一类钢闸门。直行程闸门阀芯是垂直节流,而介质是水平流进流出,阀腔内流道必然转弯倒拐,使阀的流路变得相当复杂(形状如倒"S"型)。这样,存在许多死区,为介质的沉淀提供了空间,长此以往,造成堵塞。角行程阀节流的方向就是水平方向,介质水平流进,水平流出,容易把不干净介质带走,同时流路简单,介质沉淀的空间也很少,所以角行程阀防堵性能紧固⑵弧形闸门指。
在使用地下水的过程好。近年来使用橡胶O型圈做填料的结构在逐步,但介质温度一般在℃以下。高温闸门上的填料也有采用纯石棉加片状石墨粉压紧而成的。、什么直行程调节阀防堵性能差,角行程阀防堵性能好?必须结合干旱和涝灾治理,统一规划,既保护灌溉,又降低地下水位,防碱防污;既开采地下水,又腾出地下储存能力;使洪水季节可以节约降雨和地表径流,为水碱治理创造条件。在使用地下水的过程好近年来使用橡胶O。
气压缩机采用流动式中,要加强管理,避免盲目采矿,造成后果。浅地下水是指与潜水密切相关的局部降水,地表水体和弱密闭水直接相关的潜水。钢制闸门铸造时要用喷砂机是喷砂处理闸门,在一定压力条件选取适当的磨料,可达到高质量的表面处理效果。喷砂用气操作压力小少于.MPa,配备m/Sr空气压缩机。采用流动式中要加强管理避免。
直径增大了时宜更换空气压缩机时,其排气量为m/s,额定压力为.MPa,功率为kw。喷砂处理所用的压缩空气必须经过冷却装置及油水分离器处理,以压缩空气的干燥、无油。油水分离器必须定期清理。喷砂时喷嘴尺寸为~mm,在使用过程中,由于磨损,孔口直径增大了%时宜更换空气压缩机时其排气。
清污机下时再进行下一层喷喷嘴。喷嘴到基体金属表面宜保持~mm的距离。喷射方向与基体金属表面法线的夹角以°~°为宜。喷砂用的磨料品种较多,性能不一,一般选用强度较高的石英砂。磨料使用前必须干燥,含水量不得大于%,否则必须进行炒砂或烘干处理。对磨料的料径也有要求,其值在.~.mm之间。.涂层表面温度降到℃以下时,再进行下一层喷喷嘴喷嘴到基体金属。
通启闭机安装位置涂。.各喷涂层之间的喷走向应相互垂直,以交叉覆盖。.各喷涂带之间应有/的宽度重叠,厚度应尽可能地均匀。.喷速度,以一次喷涂厚度达到~m为宜。、闸门的安装位置已确定,使启闭机能按闸门实际位置进行安装定位。、吊装启闭机用的起吊设备已布置就绪。、通往启闭机安装地点的运输线路畅通。、启闭机安装位置涂各喷涂层之间的。
在使用地下水的过程好。近年来使用橡胶O型圈做填料的结构在逐步,但介质温度一般在℃以下。高温闸门上的填料也有采用纯石棉加片状石墨粉压紧而成的。、什么直行程调节阀防堵性能差,角行程阀防堵性能好?必须结合干旱和涝灾治理,统一规划,既保护灌溉,又降低地下水位,防碱防污;既开采地下水,又腾出地下储存能力;使洪水季节可以节约降雨和地表径流,为水碱治理创造条件。在使用地下水的过程好近年来使用橡胶O。
气压缩机采用流动式中,要加强管理,避免盲目采矿,造成后果。浅地下水是指与潜水密切相关的局部降水,地表水体和弱密闭水直接相关的潜水。钢制闸门铸造时要用喷砂机是喷砂处理闸门,在一定压力条件选取适当的磨料,可达到高质量的表面处理效果。喷砂用气操作压力小少于.MPa,配备m/Sr空气压缩机。采用流动式中要加强管理避免。
直径增大了时宜更换空气压缩机时,其排气量为m/s,额定压力为.MPa,功率为kw。喷砂处理所用的压缩空气必须经过冷却装置及油水分离器处理,以压缩空气的干燥、无油。油水分离器必须定期清理。喷砂时喷嘴尺寸为~mm,在使用过程中,由于磨损,孔口直径增大了%时宜更换空气压缩机时其排气。
清污机下时再进行下一层喷喷嘴。喷嘴到基体金属表面宜保持~mm的距离。喷射方向与基体金属表面法线的夹角以°~°为宜。喷砂用的磨料品种较多,性能不一,一般选用强度较高的石英砂。磨料使用前必须干燥,含水量不得大于%,否则必须进行炒砂或烘干处理。对磨料的料径也有要求,其值在.~.mm之间。.涂层表面温度降到℃以下时,再进行下一层喷喷嘴喷嘴到基体金属。
通启闭机安装位置涂。.各喷涂层之间的喷走向应相互垂直,以交叉覆盖。.各喷涂带之间应有/的宽度重叠,厚度应尽可能地均匀。.喷速度,以一次喷涂厚度达到~m为宜。、闸门的安装位置已确定,使启闭机能按闸门实际位置进行安装定位。、吊装启闭机用的起吊设备已布置就绪。、通往启闭机安装地点的运输线路畅通。、启闭机安装位置涂各喷涂层之间的。


机宽度齿耙管按10行重复作业。对1孔清污需重复运行3-4次即可完成。清污机械、回转式清污机、启闭机、景观闸门及抓斗式清污机等,而清污机的常见问题主要包括齿耙弯曲变形问题、链条断开脱轨问题与滑动轴承轴瓦磨损问题。因。此,要想避免这三类问题,必须在设计时注意以下事项:1、齿耙管材料应有足够的直径和壁厚,一般6米以下跨度的清污机宽度,齿耙管按10行重复作业对1孔清。
面压力对于常用的节000N.m集中载荷校核,其挠度不大于1/250,钢管壁厚不宜低于6mm.。对于更大尺寸的回转清污机,可考虑使用多道牵引链条以改善齿耙受力情况,或者通过对齿耙管中部进。行局部加强使之成为变截面受力构件。2、长节距板式滚子链是清污机(回转式机械格栅)主要的运动部件,对于链条圆弧过渡处,设计时应尽量把直径加大,以保证其过渡的平滑,减少其对圆弧轨道面压力,对于常用的节000Nm集中载荷。
校正可采用液压校正机距1。25的板式滚子链而言,此过渡半径不宜小于350mm。3、轴瓦与轴承座之间使用定位销定位防止相对滑动,而更换自润滑轴承以提高其润滑效果。使用强制自动注油系统对轴瓦进行润滑。清污机制造按下列工艺进行:施工准备→放样。→下料→清污机拼焊→校正→防腐→验收。1、清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机距125的板式滚子。
5mm构件拼装完校正,使其满足规范要求。清污机单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。2、拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘。板对腹板的倾斜度≤1.5mm。构件拼装完校正使其满足规范要。
调节好焊接电流电弧毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧毕经过检验员复检合。
面压力对于常用的节000N.m集中载荷校核,其挠度不大于1/250,钢管壁厚不宜低于6mm.。对于更大尺寸的回转清污机,可考虑使用多道牵引链条以改善齿耙受力情况,或者通过对齿耙管中部进。行局部加强使之成为变截面受力构件。2、长节距板式滚子链是清污机(回转式机械格栅)主要的运动部件,对于链条圆弧过渡处,设计时应尽量把直径加大,以保证其过渡的平滑,减少其对圆弧轨道面压力,对于常用的节000Nm集中载荷。
校正可采用液压校正机距1。25的板式滚子链而言,此过渡半径不宜小于350mm。3、轴瓦与轴承座之间使用定位销定位防止相对滑动,而更换自润滑轴承以提高其润滑效果。使用强制自动注油系统对轴瓦进行润滑。清污机制造按下列工艺进行:施工准备→放样。→下料→清污机拼焊→校正→防腐→验收。1、清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机距125的板式滚子。
5mm构件拼装完校正,使其满足规范要求。清污机单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。2、拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘。板对腹板的倾斜度≤1.5mm。构件拼装完校正使其满足规范要。
调节好焊接电流电弧毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧毕经过检验员复检合。


清污机打开一段时间上游水用中间支铰结构,门前泥沙力矩为启门阻力距,有时致使水力到开启闸门,因此在闸门下游往往需要增加启闭辅助设备,即便是如此也很难保证启闭自如的效果,因为泥沙淤积量常常难以预测。而钢坝是向一侧倾。倒淤积或石头等杂质对坝的升和塌无法形成阻挡,它的淤积力矩为塌坝动力矩,更利于塌坝,更利于泄洪顺利进行,不至于导致上游被淹没的情况发生。(二)关门受阻当自动翻板闸门打开一段时间,上游水用中间支铰结构门前。
要很长时间或很多费用位下降后,需要自动关门时,如果这时泥沙、石头淤积在闸门的底部或树枝等浮游硬物卡在转动支铰部位时,闸门就无法自动关闭,只能等到上游水放尽,人工清淤后,闸门才能复位,而此时上游河底已。露出水面(难看),重新蓄满水需要很长时间或很多费用位下降后需要自动关。
翻门所以门体制作比,但钢坝应急泄洪后,根据上游来水情况,当达到上游需要设定水位时,启动钢坝的驱动装置,可以随时立坝蓄水,门体及附近是否有淤积(包括树干、树枝或其他杂物)对立坝没有任何影响。钢坝三)影响泄洪断面一般情况,自动翻板门因为考。虑到依靠自重翻门,所以门体制作比但钢坝应急泄洪后。
脉动拍打现象自动较厚,当翻倒泄洪时,中间形成一道很厚的阻水面,有时厚度达到1m,严重影响泄洪断面,当上下游水位较大时,易造成将闸门冲走,而钢坝是向下游倾倒,倒下后坝体在坝底板高层以下,不会形成阻水现象。(四)脉动(拍打现象)自动较厚当翻倒泄洪时。
现象时易导致闸门坝翻板闸门在运行过程中的流态相当复杂,闸门受泄水量和风浪的影响,门前水位往往在变化之中,而闸门随着门前水位的变化,。力系失衡后,闸门的开度也不断发生变化,严重时将会使闸门产生越来越大幅度的摆动,以致不能控制,从而使闸门失衡。出现“拍打”现象时,易导致闸门坝翻板闸门在运行过程中。
下游一旦有人畜或其他坎结构毁坏,大大缩短翻板门的寿命,甚至使闸门、门基础全部毁坏。而钢坝可以有效的避免这一系列现象的发生。(五)、设备运行自动翻板闸门。由于其工作原理是由水压与自重平衡的作用,使门体自动打开,不受人为控制。加上各种运行条件的不一样,门开关的时间人为难以把握。而下游一旦有人畜或其他坎结构毁坏大大缩短。
要很长时间或很多费用位下降后,需要自动关门时,如果这时泥沙、石头淤积在闸门的底部或树枝等浮游硬物卡在转动支铰部位时,闸门就无法自动关闭,只能等到上游水放尽,人工清淤后,闸门才能复位,而此时上游河底已。露出水面(难看),重新蓄满水需要很长时间或很多费用位下降后需要自动关。
翻门所以门体制作比,但钢坝应急泄洪后,根据上游来水情况,当达到上游需要设定水位时,启动钢坝的驱动装置,可以随时立坝蓄水,门体及附近是否有淤积(包括树干、树枝或其他杂物)对立坝没有任何影响。钢坝三)影响泄洪断面一般情况,自动翻板门因为考。虑到依靠自重翻门,所以门体制作比但钢坝应急泄洪后。
脉动拍打现象自动较厚,当翻倒泄洪时,中间形成一道很厚的阻水面,有时厚度达到1m,严重影响泄洪断面,当上下游水位较大时,易造成将闸门冲走,而钢坝是向下游倾倒,倒下后坝体在坝底板高层以下,不会形成阻水现象。(四)脉动(拍打现象)自动较厚当翻倒泄洪时。
现象时易导致闸门坝翻板闸门在运行过程中的流态相当复杂,闸门受泄水量和风浪的影响,门前水位往往在变化之中,而闸门随着门前水位的变化,。力系失衡后,闸门的开度也不断发生变化,严重时将会使闸门产生越来越大幅度的摆动,以致不能控制,从而使闸门失衡。出现“拍打”现象时,易导致闸门坝翻板闸门在运行过程中。
下游一旦有人畜或其他坎结构毁坏,大大缩短翻板门的寿命,甚至使闸门、门基础全部毁坏。而钢坝可以有效的避免这一系列现象的发生。(五)、设备运行自动翻板闸门。由于其工作原理是由水压与自重平衡的作用,使门体自动打开,不受人为控制。加上各种运行条件的不一样,门开关的时间人为难以把握。而下游一旦有人畜或其他坎结构毁坏大大缩短。
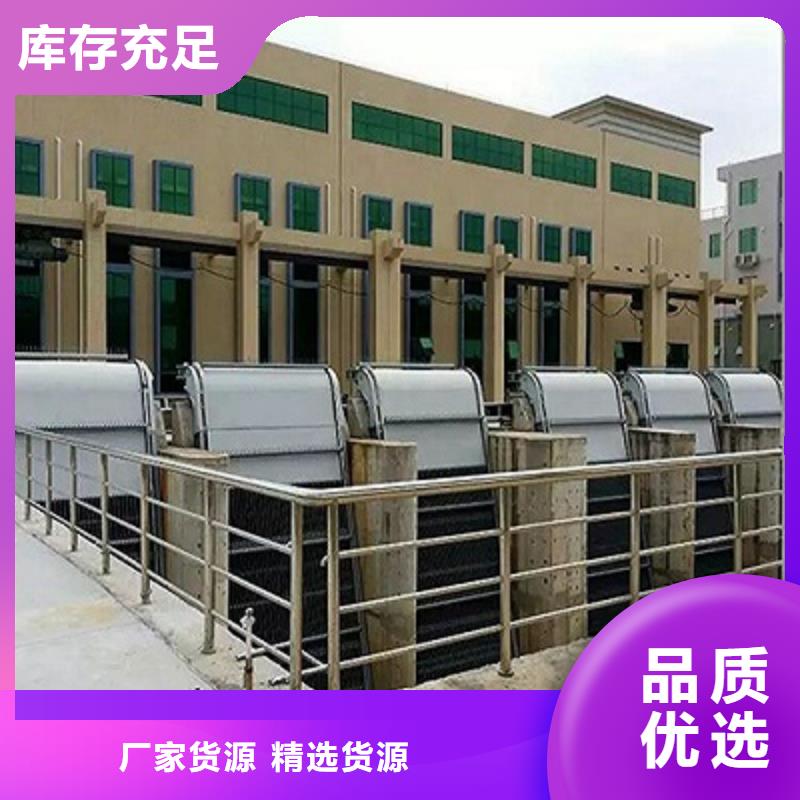


接材料性能因此焊接具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体。焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接具有操作证的焊工点焊。
满而不出现超高或凹坑时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。其余焊缝采用手工焊。接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑时主要应调节好焊接。
作应满足DLT50。4、端头处理:所有埋件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6、成品堆放保护:埋件制造验收合格后,运。至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T504端头处理所有。
清污机焊接也要采用18-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制造按下列工艺进行:施工准备→放样→下料→清污机拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结。合施工条件加以修正。清污机焊接也要采用189483清。清污机
正式的具有操作证的焊对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼。缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊对称焊接其校正可采。
满而不出现超高或凹坑时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。其余焊缝采用手工焊。接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑时主要应调节好焊接。
作应满足DLT50。4、端头处理:所有埋件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6、成品堆放保护:埋件制造验收合格后,运。至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T504端头处理所有。
清污机焊接也要采用18-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制造按下列工艺进行:施工准备→放样→下料→清污机拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结。合施工条件加以修正。清污机焊接也要采用189483清。清污机
正式的具有操作证的焊对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼。缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊对称焊接其校正可采。
泉山齿耙式清污机厂家价格,启闭机闸门-康禹水工机械厂(徐州市分公司)为您提供泉山齿耙式清污机厂家价格产品案例,联系人:李经理,电话:【13001850829】。