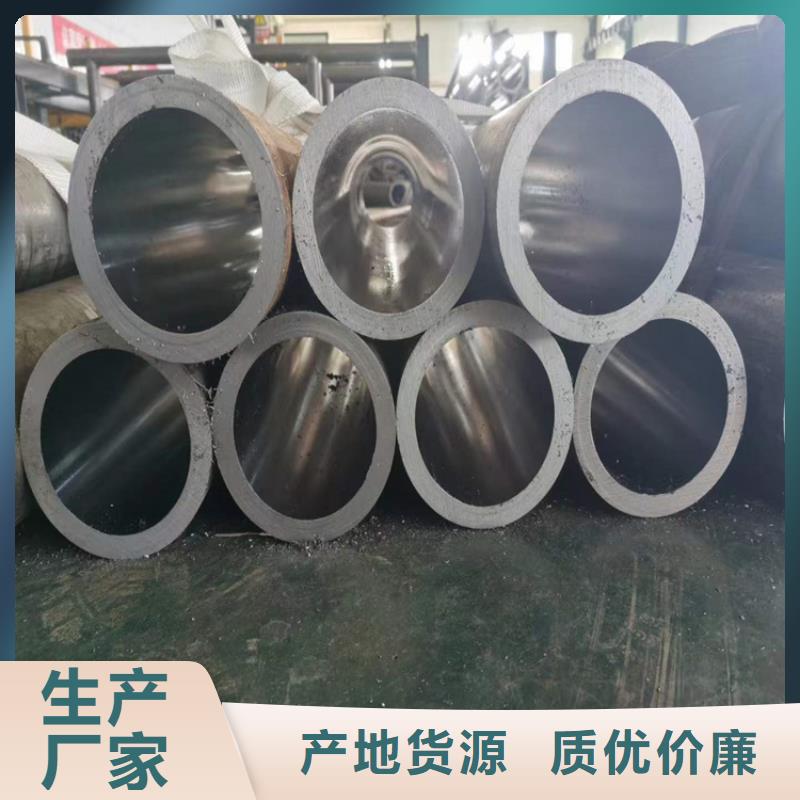
以下是:青海省海东市油缸绗磨管规格齐全的产品参数
| 产品参数 |
|---|
| 产品价格 | 5500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 25-150 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 可加工定制 |
|---|
| 产品型号 | 45 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 过磅 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 2年 |
|---|
| 外形尺寸 | 圆棒 |
|---|
| 适用领域 | 油缸气缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 工作温度 | 20-30 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 油缸绗磨管供应范围覆盖青海省、西宁市、海东市、海北市、海南市、海西市、玉树市、果洛市、黄南市等区域。 |
|---|
以下是:青海省海东市油缸绗磨管规格齐全的图文视频
【安达珩磨管】为您提供
玉树研磨管、
海西研磨管、
西宁不锈钢珩磨管、
果洛304不锈钢珩磨管、
黄南精拔杆等多元产品与服务。
油缸绗磨管规格齐全,
珩磨管液压机械(海东市分公司)为您提供
油缸绗磨管规格齐全,联系人:
高经理,电话:
【13184177133】。 青海省,海东市 海东市,青海省辖地级市,因位于青海湖以东而得名,属于黄土高原向青藏高原过渡镶嵌地带,属半干旱大陆性气候,全市总面积1.32万平方千米。截至2022年底,全市辖2个区、4个县,常住人口135.5万人。
油缸绗磨管规格齐全产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:青海海东油缸绗磨管规格齐全的图文介绍
珩磨管液压机械(海东市分公司)专业经营 软轴20余年。公司理念:用心经营,让生活更美好。在售主营商品有: 软轴。 欢迎全国各地朋友洽谈合作,全国各地支持厂家直发,节约了大量的运输成本,真正实现了互利共赢,量大物流免费送货上门。

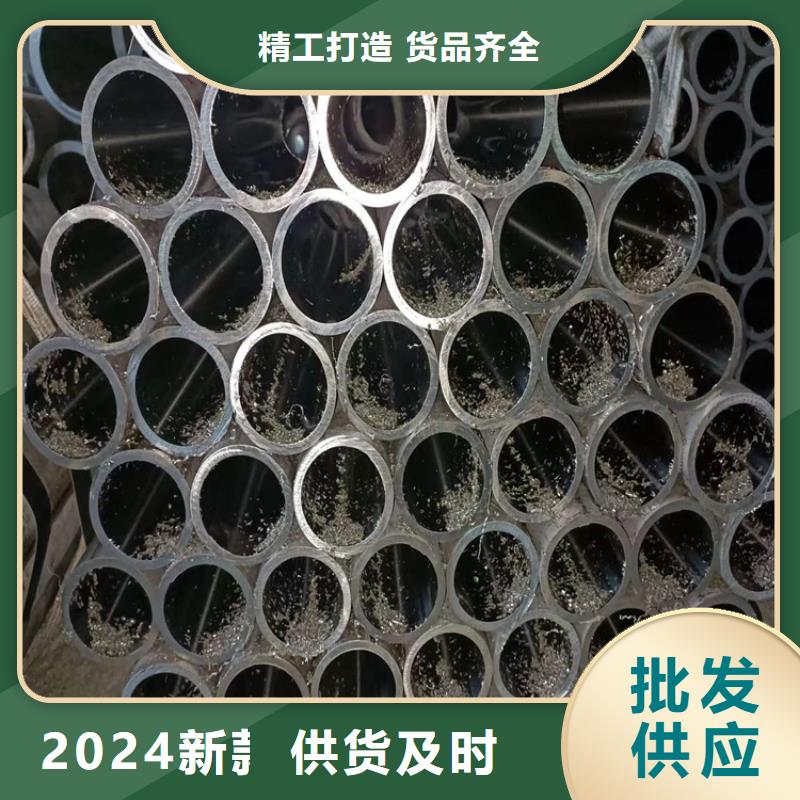
青海海东企业旺旺珩磨管绗磨管油缸管从结构上看珩磨机可以分为卧式和立式两种,卧式珩磨机的工作行程较长,适用于珩磨深孔,深度可达3000毫米。其水平安置的珩磨头不旋转,只作轴向往复运动,工件由主轴带动旋转,床身中部设有支承工件的中心架和支承珩磨杆的导向架。在加工过程中,珩磨头的油石在胀缩机构作用下作径向进给,把工件逐步加工到所需尺寸。而立式珩磨机的主轴工作行程较短,适用于珩磨缸体和箱体孔等,镶嵌有油石的珩磨头由竖直安置的主轴带动旋转,同时在液压装置的驱动下作垂直往复进给运动,从而完成对珩磨管的加工。


青海海东本地珩磨管油缸管绗磨管设计者应根据零部件的工作条件和性能要求,合理地制定热处理技术条件。只要能满足工作要求,应尽量减少珩磨管淬火硬化的程度和部位,不必盲目追求高硬度和整体珩磨管淬火,而以局部硬化、表面硬化代替整体硬化,从而减少珩磨管淬火裂纹。选择珩磨管淬火介质珩磨管淬火介质有固体、液体和气体3种状态的多种物质。选择珩磨管淬火介质要考虑如下因素:(1)珩磨管淬火介质的冷却能力;(2)对畸变开裂的影响;(3)经济性、耐久性;(4)可靠性等。 理想珩磨管淬火介质的冷却曲线下图所示。该介质在过冷奥氏体分解快的温度下,具有强的冷却能力,而在接近马氏体点(Ms)时冷却能力又变得较为缓和,这样就保证了硬化要求,并减小了珩磨管淬火应力,防止珩磨管淬火畸变开裂。各种钢材的过冷奥氏体的稳定性不同,实际工件的尺寸不同,应选择不同的珩磨管淬火介质。尽管目前的珩磨管淬火介质种类繁多,然而能同时适应各种钢材和不同尺寸工件的珩磨管淬火剂是不存在的,只能根据具体情况尽量合理地选用,并与各种珩磨管淬火冷却方式相配合。滚压管


青海海东珩磨管油缸管绗磨管产品规格: 内径 40-400mm壁厚: 3-50mm
钢管材质:20# 45#,Q345B, Q345D,25Mn, 27SiMn, E355
产品标准:GB/T3639-2009, GB/T8713,EN10305-1, 002, EN10305-2, 2002, ASTM A519-2006, ASTM 513-2007, GB/T1591-2008, GB/T17396-2009.
绗磨管加工工艺珩磨管
绗磨管采用刮削滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,滚压后,表面粗糙度值的减小,可提高配合性质
热轧绗磨管后的区别绗磨管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞 入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机 轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、 宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径为760mm。要有可能的密封,防止 。免费解答耐磨性好,镀铬层随工艺规范不同,可获得不同的硬度400~1200HV。 摩擦系数约为钢与铸铁的50%,并有抗粘附性。高品质低价格45#厚壁绗磨管广泛用于机械 ,这种钢的机械性能很好。但是这是 种中碳钢,淬火性能并不好, 45号钢可以淬硬至HRC42~46。所以如果需要表面硬度,又希望发挥45#钢优越的机械性能,常将45#钢表面渗碳淬火,绗磨油缸管与滚压油缸管的区分及优点 到底有哪些区别,具体分析如下。用镶嵌在珩磨头上的油石(也称珩磨条)对精加工表面进行的精整加工(见切削加工)。珩磨主要用于加工孔径为5~500毫米或更大的各种圆柱孔,如缸筒、阀孔、连杆孔和箱体孔等,孔深与孔径之比可达 甚至更大


青海海东企业旺旺珩磨管绗磨管油缸管有一种过程控制方法能缩短珩磨时间,珩磨管易于让在整个齿面上保持理论上的线接触。因此减少了磨具与工件的点接触。尽管这可能有悖于产生较大残余压应力的要求,但应力依然会使之保持理论线接触。连续改变接触条件会产生良好的动态特性,不会因摆动角度使机床部件产生严重颤振。珩磨过程中,单面线接触珩磨时这类动态特性会对机床产生严重影响。为减小这种影响,要尽可能地采用双面线接触。系列化生产中,数控珩磨机由此而引发的对珩磨过程中利用机床运动链实施齿面修形过程的限制,可予忽略。但在工装中要建立轮廓修形。关于单面或双面接触,所涉及的或是磨具齿面,或是工件齿面。在加工过程中有一个以上的齿在保持接触。这就表示珩齿过程是一种连续接触的转动过程。这是使齿轮低噪声运行的一项很重要的决定性因素。
油缸绗磨管规格齐全,珩磨管液压机械(海东市分公司)为您提供油缸绗磨管规格齐全产品案例,联系人:高经理,电话:【13184177133】。