
联系我们
当前位置:
聊城 九晨钢铁制造(自贡市分公司) >
自贡本地每News
大口径精拔无缝钢管大型厂家
更新时间:2026-10-01 23:44:35 ip归属地:自贡,天气:阴,温度:19-23 浏览次数:1 公司名称:聊城 九晨钢铁制造(自贡市分公司)
以下是:四川省自贡市大口径精拔无缝钢管大型厂家的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议/米 |
| 发货期限 | 1-3天 |
| 供货总量 | 99899 |
| 运费说明 | 电议 |
| 材质 | 多种材质 |
| 可定制 | 1-12米 |
| 型号 | 齐全 |
| 范围 | 大口径精拔无缝钢管大型供应范围覆盖四川省、成都市、绵阳市、攀枝花市、泸州市、乐山市、宜宾市、广安市、巴中市、甘孜市、凉山市、阿坝市、资阳市、雅安市、遂宁市、内江市、南充市、自贡市、德阳市、广元市、眉山市 自流井区、贡井区、大安区、沿滩区、荣县、富顺县等区域。 |
以下是:四川省自贡市大口径精拔无缝钢管大型厂家的图文视频



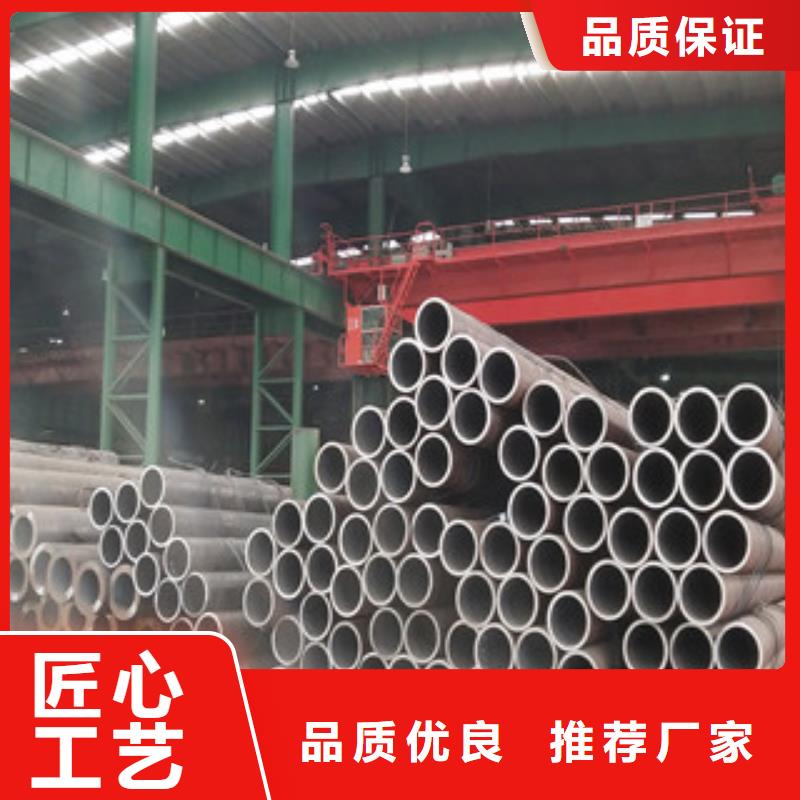


【九晨钢铁】业务覆盖多领域场景,主营贡井异型管、富顺石油套管、内江耐海水钢管、南充喷砂钢板、绵阳燃气专用管厂家等产品服务。大口径精拔无缝钢管大型厂家,九晨钢铁制造(自贡市分公司)为您提供大口径精拔无缝钢管大型厂家的资讯,联系人:颜世林,电话:【052788266888】。 四川省,自贡市 自贡市“因盐设市”,“自、贡”两个字是由“自流井”和“贡井”两个盐井名字合称而来;是中国重要的恐龙化石产地,被称为“恐龙之乡”,以拥有世界三大恐龙博物馆之一的自贡恐龙博物馆而闻名于海内外;食盐为百味之祖,植根于巴蜀文化,结胎于川菜系列,伴随着盐业经济的繁荣与发展而形成的自贡盐帮菜,成为有别于成渝两地“上河帮”、“下河帮”菜系的川南“小河帮”代表,是全国首批老工业城市产业转型升级示范区、新型工业化节能环保装备制造示范基地,曾获评“中国盐帮菜之乡”;有四川轻化工大学、四川卫生康复职业学院和自贡职业技术学院三所高校。截至2023年4月,自贡有自贡恐龙博物馆、仙市古镇等A级旅游景区18个(其中,4A级景区7个)。
我们的现场实拍视频将带您走进大口径精拔无缝钢管大型厂家产品的世界,让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
以下是:四川自贡大口径精拔无缝钢管大型厂家的图文介绍


焊接Q345B无缝钢管时要注意哪些地方呢?下面本公司给您们讲解一下!
1、对接打底时,为防止底层焊道的背面被氧化,背面也需要实施气体保护。
2、为防止异型管焊接气孔之出现,焊接部位如有铁锈、油污等务必清理干净。
3、干伸长度,一般的焊接电流为250A以下时约5mm,250A以上时约20-25mm较为合适。
4、采用平特性焊接电源,直流焊接时采用反极性。使用一般的CO2焊机就可以施焊,但送丝轮的压力请稍调松。
5、电弧长度,不锈钢异型管的MIG焊接,一般都在喷射过渡的条件下来施焊,电压要调整到弧长在4-6mm的程度。
6、异型管MIG焊接容易受到风的影响,有时风而产生气孔,所以风速在0.5m/sec以上的地方,都应当采取防风措施。
7、钨极从气体喷嘴突出的长度,以4-5mm为佳,在角焊等遮蔽性差的地方是2-3mm,在开槽深的地方是5-6mm,喷嘴至工作的距离一般不超过5mm。
8、为使氩气很好地保护焊接熔池,和便于施焊操作,钨极中心线与焊接处工件一般应保持80-85°角,填充焊丝与异型管表面夹角应尽可能地小,一般为0°左右。
9、直流时采用正极性一般适合于6mm以下的异型管焊接,具有焊缝成型美观,焊接变形量小的特点保护气体为氩气,纯度为99.99%。当焊接电流为50-50A时,氩气流量为8-0L/min,当电流为50-250A时,氩气流量为2-5L/min。


总经理颜世林携全体员工愿与新老客户朋友本着诚实守信、互惠互利原则,以真诚的心架起彼此合作的桥梁,互相支持,共同发展,为 合金钢管、2205不锈钢管、钢花管、钢管加工件、海洋平台管、深孔钢管行业的美好明天而共同努力。


钢材表面易产生结疤。原因有两点:钢材材质不均匀,杂质多。材厂家导卫设备简陋,容易粘钢,这些杂质咬人轧辊后易产生结疤。 材表面易产生裂纹,原因是它的坯料是土坯,土坯气孔多,土坯在冷却的过程中由于受到热应力的作用,产生裂痕,经过轧制后就有裂纹。
钢材容易刮伤,原因是材厂家设备简陋,易产生毛刺,刮伤钢材表面。深度刮伤降低钢材的强度。 钢材无金属光泽,呈淡红色或类似生铁的颜色,原因有两点二、它的坯料是土坯。材轧制的温度不标准,他们的钢温是通过目测的,这样无法按规定的奥氏体区域进行轧制,钢材的性能自然就无法达标。
钢材的横筋细而低,经常出现充不满的现象,原因是厂家为达到大的负公差,成品前几道的压下量偏大,铁型偏小,孔型充不满。 钢材的横截面呈椭圆形,原因是厂家为了节约材料,成品辊前二道的压下量偏大,这种螺纹钢的强度大大地下降,而且也不符合螺纹钢外形尺寸的标准。
钢材容易刮伤,原因是材厂家设备简陋,易产生毛刺,刮伤钢材表面。深度刮伤降低钢材的强度。 钢材无金属光泽,呈淡红色或类似生铁的颜色,原因有两点二、它的坯料是土坯。材轧制的温度不标准,他们的钢温是通过目测的,这样无法按规定的奥氏体区域进行轧制,钢材的性能自然就无法达标。
钢材的横筋细而低,经常出现充不满的现象,原因是厂家为达到大的负公差,成品前几道的压下量偏大,铁型偏小,孔型充不满。 钢材的横截面呈椭圆形,原因是厂家为了节约材料,成品辊前二道的压下量偏大,这种螺纹钢的强度大大地下降,而且也不符合螺纹钢外形尺寸的标准。


40cr无缝管供货状态及硬度
退火态,硬度≤207HBS。
40Cr弹性模数:弹性模量E(20℃) /MPa 200000~211700 ,切变模量G(20℃) 80800
40cr无缝管的淬火工艺
40Cr淬火850℃,油冷;回火520℃,水冷、油冷。40Cr无缝管表面淬火硬度为HRC52-60,火焰淬火能达到HRC48-55。
40cr无缝管氮化处理
40Cr属于可氮化钢,其所含元素有利于氮化。40Cr经氮化处理后可获得较高的表面硬度,40Cr调质后氮化处理硬度 能达到HRA72~78,即HRC43~55。
氮化工件工艺路线:锻造-退火-粗加工-调质-精加工-除应力-粗磨-氮化-精磨或研磨。由于氮化层薄,并且较脆,因此要求有较高强度的心部组织,所以要先进行调质热处理,获得回火索氏体40cr无缝管焊接
40Cr焊接前注意预热,以防止因基体散热,造成焊缝内部激冷淬裂。焊接后调质前 加一遍正火。
40cr无缝管的焊接性:
结晶时易偏析,对结晶裂纹(一种热裂纹)比较敏感,焊接时容易在弧坑和焊缝中凹下的部分开裂。含碳量较高,快冷时易得到对冷裂纹很敏感的淬硬组织(马氏体组织)。过热区在冷速较大时,很容易形成硬脆的高碳马氏体而使过热区脆化。
焊接工艺要点:
1、一般在退火(正火)状态下进行焊接。
2、焊接方法不受限制
3、用较大线能量,适当提高预热温度,一般预热温度及层间温度可控制在250~300℃之间。
4、焊接材料应保证熔敷金属的成分与母材基本相同,如J107-Cr
5、焊后应及时进行调质热处理。若及时进行调质处理有困难,可进行中间退火或在高于预热的温度下保温一段时间,以排除扩散氢并软化组织。 对结构复杂、焊缝较多的产品,可在焊完一定数量的焊缝后,进行一次中间退火。


4140无缝管 介绍跟用途
强度、淬透性高,韧性好,淬火时变形小,高温时有高的蠕变强度和持久强度。用于制造要求较35CrMo钢强度更高和调质截面更大的锻件,如机车牵引用的大齿轮、增压器传动齿轮、后轴、受载荷极大的连杆及弹簧夹,也可用于 2000m以下石油深井钻杆接头与打捞工具等。
4140是合金结构钢
执行标准: ASTM A29/A29M-04 [1]
4140无缝管特性
钢材,此钢拥有良好的加工性,加工变形小,抗疲劳性能相当好,属中等等淬透性钢,4140热处理后有较好的强度和良好的综合力学性能,工艺性好,成材率高. 使用温度为427摄氏度.4140强度、淬透性高,韧性好,淬火时变形小,高温时有高的蠕变强度和持久强度。用于制造要求较35CrMo钢强度更高和调质截面更大的锻件,如机车牵引用的大齿轮、增压器传动齿轮、后轴、受载荷极大的连杆及弹簧夹,也可用于 2000m以下石油深井钻杆接头与打捞工具,并且可以用于折弯机的模具等。


您是想要在四川省自贡市采购高质量的大口径精拔无缝钢管大型厂家产品吗?九晨钢铁制造(自贡市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的大口径精拔无缝钢管大型厂家产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:颜世林-【052788266888】,地址:《四川省自贡市大渡口区建桥大道》。