
联系我们
当前位置:
珩磨管液压机械(阿坝市分公司)
阿坝当地产品频道
油缸管-踏踏实实做产品
更新时间:2026-10-07 22:52:28 ip归属地:阿坝,天气:阴转晴,温度:-1-14 浏览次数:3 公司名称: 珩磨管液压机械(阿坝市分公司)
以下是:四川省阿坝市油缸管-踏踏实实做产品的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 4500/吨 |
| 发货期限 | 1-2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 安达 |
| 产品规格 | 95*80 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 产品型号 | 45# |
| 可售卖地 | 全国 |
| 产品重量 | 0.5 |
| 产品颜色 | 金属色 |
| 质保时间 | 1年 |
| 外形尺寸 | 95 |
| 适用领域 | 油缸 机械加工 |
| 是否进口 | 否 |
| 质量认证 | 000 |
| 产品功率 | 000 |
| 工作温度 | 20-25 |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 油缸管-踏踏实实做产品供应范围覆盖四川省、成都市、绵阳市、攀枝花市、泸州市、乐山市、宜宾市、广安市、巴中市、甘孜市、凉山市、阿坝市、资阳市、雅安市、遂宁市、内江市、南充市、自贡市、德阳市、广元市、眉山市 汶川县、理县、茂县、松潘县、九寨沟县、金川县、小金县、黑水县、马尔康市、壤塘县、若尔盖县、红原县等区域。 |
以下是:四川省阿坝市油缸管-踏踏实实做产品的图文视频


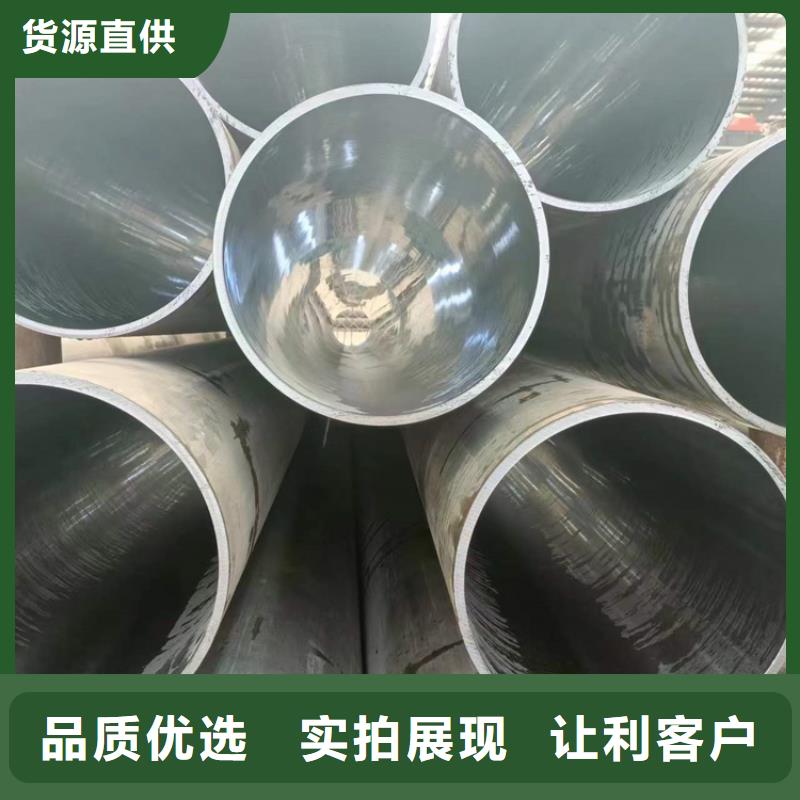


【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:小金缸筒、茂县油缸管、红原油缸管、若尔盖油缸缸芯、南充油缸管、宜宾绗磨管、泸州厚壁珩磨管、甘孜镀铬棒、自贡调质活塞杆等。油缸管-踏踏实实做产品,珩磨管液压机械(阿坝市分公司)为您提供油缸管-踏踏实实做产品,联系人:高经理,电话:【13184177133】。 四川省,阿坝藏族羌族自治州 阿坝州旅游、水能、生物和矿产资源优势明显。世界自然遗产九寨沟、黄龙及卧龙·四姑娘山大熊猫栖息地等旅游景区闻名遐迩。有马尔康卓克基土司官寨、松岗直波碉楼(含羌寨碉群)、松潘古城墙、壤塘棒托寺、错尔机寺、营盘山和姜维城遗址、日斯满巴碉房、阿坝州红军长征遗迹等8处(22个点)全国重点文物保护单位。黑水卡斯达温、九寨沟舞、羌笛演奏及制作技艺、羌族瓦尔俄足节等12 项民族文化遗产列入非物质文化遗产目录。独特的藏、羌民族风情、神秘的藏传佛教文化吸引了越来越多的中外游客。水能理论蕴藏量1933万千瓦,可开发量1400万千瓦,河流落差大,距离负荷中心近,年发电小时长,造价低。立体气候明显,日照充足,昼夜温差大,是名、特、优、稀水果和反季节蔬菜良好的种植区。
想要一睹油缸管-踏踏实实做产品产品的真容吗?快来观看我们的视频吧!我们将带您走进一个全新的世界,感受产品的魅力与品质。
以下是:四川阿坝油缸管-踏踏实实做产品的图文介绍


2四川阿坝企业旺旺珩磨管绗磨管油缸管.铸件白口的高温石墨化退火铸件冷却时,绗磨管表层及薄截面处,往往产生白口。白口组织硬而脆、加工性能差、易剥落。因此必须采用退火(或正火)的方法白口组织。退火工艺为:加热到550-950℃保温2~5 h,随后炉冷到500-550℃再出炉空冷。在高温保温期间 ,游高渗碳体和共晶渗碳体分解为石墨和A,在随后护冷过程中二次渗碳体和共析渗碳体也分解,发生石墨化过程。由于渗碳体的分解,导致硬度下降,从而提高了切削加工性。3.球铁的正火球铁正火的目的是为了获得珠光体基体组织,并细化晶粒,均匀组织,以提高铸件的机械性能。有时正火也是球铁表面淬火在组织上的准备、正火分高温正火和低温正火。高温正火温度一般不超过950~980℃,低温正火一般加热到共折温度区间820~860℃。正火之后一般还需进行四人处理,以正火时产生的内应力


珩磨管液压机械(阿坝市分公司)秉承“匠心制造,服务至上”经营理念,不断创新,精益求精,以质量过硬找客户,以诚信经营留客户,以实现客户价值为目标,愿与各界人士携手合作,共图 软轴发展,热枕欢迎国内外客商、朋友前来参观指导。

四川阿坝企业旺旺珩磨管绗磨管油缸管精密绗磨管的化学成分有碳C、硅Si、锰Mn、硫S、磷P、铬Cr精密绗磨管的应用对节约钢材,提高加工工效,减少加工工序或设备投资有重要意义,可以节约 费用和加工工时,提高生产量和材料利用率,同时有利于提高产品质量,降低成本,对提高经济效益有重要意义。选用滚压油缸管的注意事项1、滚压油缸管压力选择是否正确,对滚压后表面粗糙度、尺寸、精度都有影响。一般情况下,滚压油缸管力增加,表面粗糙度提高。但是滚压力增加到一定程度,表面粗糙度不再提高。如继续增加,滚压表面开始恶化,甚至出现裂纹。2、提高工件表面粗糙度,采用滚压加工效果 。在预加工粗糙度达Ra1.6时,只要过盈量合适,粗糙度可达Ra0.2以上。但当预加工粗糙度只有Ra6.4~Ra3.2,加工表面有振动乱刀纹时,那么较深的刀纹不能被滚压光,这只有增加过盈量再次滚压。如果孔的椭圆度和锥度过大,滚压后上述缺陷仍然存在,同时粗糙度大。因此,预加工表面 小于Ra3.2,几何精度在一、二级以上,能获得小的粗糙度,较理想的精度。3、滚压油缸管材料软,塑性大,容易被滚压光。随着塑性降低,硬度的提高, 变形量随之减少。一般来说钢和铜的滚压效果较好,铸铁的效果较差。可锻铁,球墨铸铁比灰口铸铁的滚压效果要好。滚压铸铁件时,当铸件的材料硬度不均匀时,被滚压表面的缺陷(气孔、砂眼等)会马上显露出来。因此,当铸件表面缺隐较多,质量较差时不宜采用滚压工艺。4、滚压油缸管过盈量的大小对表面粗糙度和几何精度的影响很大。通过试验得知,合理的滚压过盈量为0.027~0.036mm,此时得到的表面粗糙度为小。 过盈量受多种因素的影响,因此 过盈量的确定要根据具体条件多次试验来确定。滚压工具通常有滚珠、圆柱形滚柱、圆锥形滚柱、滚轮等。但用滚珠作为变形构件可降低整个滚压工具成本。而且滚珠的精度高,硬度高,与工件接触面小,用较小的滚压力,较小的过盈量可获得较高的压强,较小的粗糙度。而且滚珠的使用寿命长,不易磨损,价格便宜,易更换。


油缸管-踏踏实实做产品,珩磨管液压机械(阿坝市分公司)为您提供油缸管-踏踏实实做产品的资讯,联系人:高经理,电话:【13184177133】。