
联系我们
当前位置:
润星电力管材(无锡市分公司) >
无锡本地产品动态
PE燃气管电缆护套管质量检测
更新时间:2026-10-10 10:10:07 ip归属地:无锡,天气:晴,温度:15-25 浏览次数:3 公司名称: 润星电力管材(无锡市分公司)
以下是:江苏省无锡市PE燃气管电缆护套管质量检测的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 99 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 颜色 | 黑色橙条 |
| 口径 | 20-630 |
| 原料 | 北欧化工3490 |
| 外观 | 直管 |
| 定长 | 6/9/12 |
| 压力 | 1.0MPA |
| 连接方式 | 热熔对接 |
| 敷设方法 | 埋地 |
| 应用领域 | 燃气工程 |
| 规格 | SDR17.6/SDR11 |
| 范围 | PE燃气管电缆护套管供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 崇安区、南长区、北塘区、锡山区、惠山区、滨湖区、江阴市、宜兴市等区域。 |
以下是:江苏省无锡市PE燃气管电缆护套管质量检测的图文视频




【润星电力】为客户提供多样化产品,包括江阴玻璃钢套管、惠山CPVC穿线管、锡山HDPE给水管、南长虹吸排水PE管、滨湖钢带波纹管、苏州光缆硅芯管、镇江玻璃钢顶管、连云港高标准农田灌溉管等,适配多元场景需求。您是想要在江苏省无锡市采购高质量的PE燃气管电缆护套管质量检测产品吗?润星电力管材(无锡市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的PE燃气管电缆护套管质量检测产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:王经理-【18068949505】,地址:《江苏省无锡市塑料管材产业园》。 江苏省,无锡市 无锡市,简称锡,又称梁溪、金匮、锡城、震泽,江苏省辖地级市,地处中国华东地区、江苏省南部,北依长江,南濒太湖,东邻苏州市,西连常州市,南和西南与浙江省、安徽省交界,京杭大运河穿境而过,总面积4627.46平方千米。截至2022年末,无锡市常住人口749.08万人;全市共辖5个区、代管2个县级市;市政府驻滨湖区。
我们为您准备了PE燃气管电缆护套管质量检测产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:江苏无锡PE燃气管电缆护套管质量检测的图文介绍
几年来润星电力管材(无锡市分公司)感谢新老客户的鼎力支持,我们将一如既往研发出优质的 弯头、抗老化管材、PE灌溉盘管、克拉管、双壁波纹管、钢带增强波纹管产品回馈客户回馈社会,创行业品牌。 在此润星电力管材(无锡市分公司)欢迎新老客户光临指导、洽谈合作,共创美好未来!


在燃气输配设计中,城市燃气管道有钢管、铸铁管等多种。但随着时间的推移,金属管材耐腐蚀性差、成本高、运输安装不便的缺点逐渐显露出来,于是人们已把眼光投向了塑料管材。聚乙烯管(以下简称PE管)是新一代的PE燃气管厂家,它是以聚乙烯为主要原料,经挤压成型的管材,它与传统的金属管相比,具有耐腐蚀;重量轻,密度仅是钢材的l/8;使用寿命长,可达到50年;强度高、韧性好,可经受地层变化而不断裂;施工简便等优点,是燃气管道更新换代的新产品。
PE管在国外已有几十年的使用历史, 世界上经济发达 从上世纪40年代末已开始研究PE管,并应用在燃气工程中;从60年代起相继在燃气输配系统中应用PE管;且使用比例逐步扩大。目前,国际上欧、美、日等发达 和地区已全部采用PE燃气管厂家。1988年在慕尼黑的国际煤联(IGU)输配委员会会议上一致认为:“采PE燃气管为原料的埋地燃气管道质量可靠、运行、维护简便、费用经济”。
PE燃气管关于在生产过程中的执行 标准有以下息:在全国塑料制品标准化技术委员会塑料管材、管件及阀门分技术委员会(TC48/SC3)的组织下,新版GB15558.1《聚乙烯PE燃气管材》 标准已修订完成。2015年12月31日 标准委在第43号公告中正式发布,并将在2017年1月1日正式实施。
相对于现行版本GB 15558.1-2003,主要技术变化如下:增加了管材类型,由原来单一实壁管材增加至两种类型管材(单层实壁管材和管材外壁包覆可剥离热塑性防护层管材)。明确了混配料的定义,增加了混配料的颜色要求,增加了混配料颜色要求。聚乙烯(PE)混配料的颜色应为黑色(PE80或PE 100)、黄色(PE80)或橙色(PE 100)。
修改了混配料与管材的相关性能要求,具体包括:(1)增加了混配料的80℃长期静液压强度曲线不允许在5000h前出现拐点的要求。(2)炭黑分散/颜料分散增加了外观级别的要求。(3)以管材形式测定的混配料性能增加了耐候性要求,耐慢速裂纹增长性能要求由165h提高至500h。(4)增加了混配料的熔接兼容性要求,增加了聚乙烯(PE)混配料的改变要求。(5)修改了回用料要求,允许少量使用来自本厂的同一牌号的生产同种产品的清洁回用料。规格尺寸要求中 平均外径删去等级A,SDR系列删去了SDR 17.6系列,增加了SDR17、SDR 21、SDR 26系列,修改了小口径管材小壁厚要求。管材力学性能中静液压强度(20℃,100 h)试验参数PE100 环应力由12.4MPa 改为12.0MPa,删去耐候性要求,耐慢速裂纹增长(切口试验)的性能要求由165h 提高至不小于500 h,增加了耐慢速裂纹增长的锥体试验,增加了压缩复原要求,增加了对接熔接接头的系统适用性要。



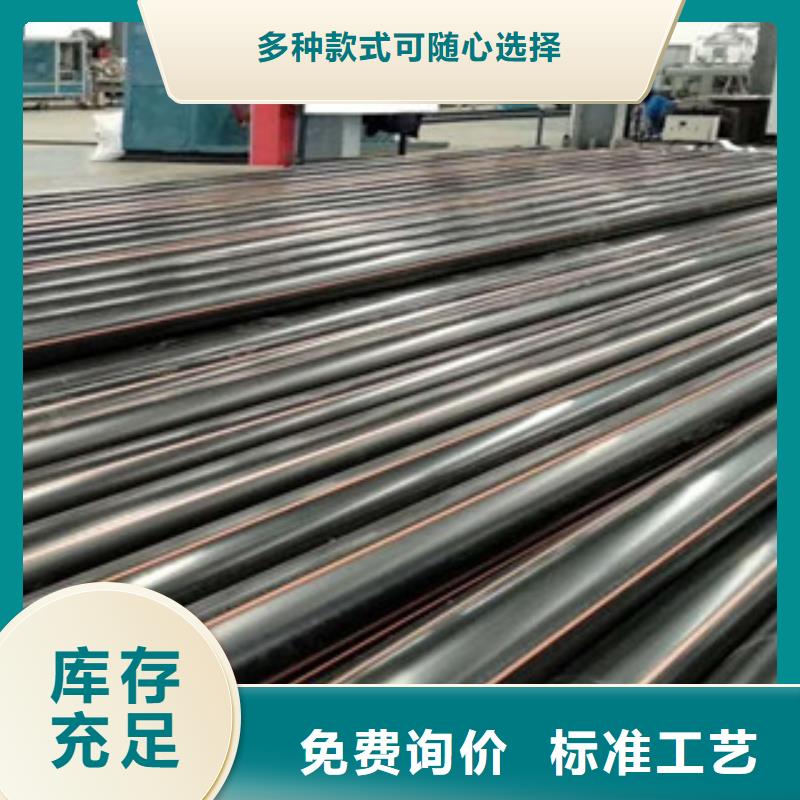
城市燃气输配管网是城市燃气工程的重要组成部分,PE燃气管网造价占燃气工程总造价的比例很大(约40%),因此研究燃气管网的经济造价和经济运行有着十分重要的意义。对PE燃气管道与钢管的经济性能比较如下:PE燃气管厂家的价格比目前常用的燃气钢管的优势是众所周知,DN200以下的管道,PE管比钢管便宜;小管径PE管道一般采用电熔连接,PE管件价格高;对于大大管径的PE管,由于壁厚较厚,其价格较钢管高,但可采用热熔连接,节省管件费用,而且寿命长(PE管的使用寿命为50年,钢管的使用寿命按 计委煤气设施折旧费年限定为18年)、无需防腐,其综合价仍比钢管投资低。
因PE燃气管厂家有柔韧性强,完全可以在地面上预制好,再放入管沟,不需做工作坑,故PE管施工管沟的土方量比钢管施工管沟的土方量小一些。中压钢质燃气管道在安装焊接过中必须经无损探伤等一笔可贵的费用,检测程序也比较复杂;而PE燃气管检测程序、检测方法和手段简单有效,检测费很小。总之,燃气PE管材料和安装费用较钢管具备明显优势,PE燃气管厂家的综合经济性能是远远优于钢管的。
在PE燃气管生产过程中,始终如一贯彻“ ,为主”的生产工作方针,认真执行国务院、建设部下发的相关规定和文件,把PE燃气管生产工作纳入施工组织设计和施工管理计划,使生产工作与生产任务紧密结合,保证施工人员在生产过程中的与,严防各类事故的发生。影响PE燃气管生产质量的因素主要有以下这些方面:螺杆转速对PE燃气管质量的影响,螺杆转速的选择直接影响PE硅芯管-HDPE硅芯管厂家-PE燃气管厂家产量和质量。
螺杆转速既取决于挤出机大小,一边取决上管径大小。转速增加,挤出量增加,物料受到的剪切力大,有助于物料的塑化,但是物料在螺杆内的停留时间较短,过高的摩擦热使PE燃气管内壁比较粗糙、管材强度下降,因此,螺杆转速的控制应根据产量、产品外观和物理力学性能要求权衡。PE燃气管厂家牵引速度因素对其质量的影响:牵引速度直接影响产品壁厚。牵引速度应与挤出速度相配合,通常是牵引速度比管材挤出速度高1%~10%。温度对PE硅芯管-HDPE硅芯管厂家-PE燃气管厂家产品质量的影响,温度是影响PE燃气管的主要因索,温度过低,塑化不好,温度过高,物料易分解。温度的控制应根据原配方、挤出机及机头结构、螺杆转速等因素确定。加工硬HDPE硅芯管时,因加工温度与分解温度颇为接近,生产中应严格控制各点的料温。同时注意测温仪表的误差及测量点的位置。


在SDR11PE系列内则只可使用下一级尺寸的PE管(如:用于De315mmSDR11PE管的300/II1TI清管器也可适用于De2501Tlnq的SDRllPE管)。海绵清管器清管法,清管次数不应少于两次,直至PE管内积水和其他杂质得以全部干净。当管道长度小于100m时,敷设管道施工时无地下水,施工周期较短,而且施工过程中都进行了有效的封堵,施工单位可根据情况征得监理和项目负责人同意后可不采用海绵清管器清管法进行清管。2.2.1海绵清管器的构造及尺寸要求海绵清管器成分为聚氨酯,通常在海绵清管器底部和头部表面喷涂上合成橡胶的涂层,或者加热烧结,以提高海绵清管器表面的密封性和抗磨损性。海绵清管器结构见图1。
海绵清管器尺寸选择见表1。2.2.2海绵清管器清管要求(1)PE管道安装完成后将收发球(海绵清管器)装置安装到位。(2)PE管通球清管严禁带设备及阀门参与,清管完成后再安装设备和阀门。(3)空气压缩机总排量不得小于6m3/min,空压机运行正常,附件齐全,空压机出口端应安装油水分离器和过滤器。(4)发球装置上安装的压力表必须经过校验且在校验周期内,空压机与发球装置连接的高压胶管必须完好无破损,高压胶管连接安装必须可靠。(5)收、发球作业坑底部需平整干燥,收球作业坑设有集水坑便于将管道内的水分收集排出坑外。(6)海绵清管器使用前需进行外径测量,检查其外径是否符合要求,符合表1要求。(7)海绵清管器必须外观完整无破损。
表面清洁,不含水分,若球体破损、表面污浊、含有水分不得用于清管。2.2.3清管工艺要求发球装置由法兰、放空阀、压力表、空压机接入口和法兰盖组成。收球装置由法兰、放空阀、排污阀、法兰盖组成,排污阀安装在收球装置的 处。收发球装置的工艺图见图图3。2.2.4清管操作管道敷设完成后,在待清管的PE管两端分别设置发送工作坑和接收工作坑,保证发送工作坑内无积水。接收工作坑应设置在管道相对偏僻的一端,海绵清管器清管法如图4所示:清管之前,必须检查核实管内气体已放空,所有支管阀门已关闭。在清管器发送工作坑,选择一个尺寸合适的海绵清管器放入管道内,直至清管器底部距离管端位置至少250舢m(必须将海绵清管器推至PE管内)。
再将发球装置与管道连接。在管道的另一端接收工作坑内安装好收球装置,再进行试压通球。打开PE管末端的收球装置取出清管器前,必须经检查确认管内的压力已完全释放。当发球、收球装置安装到位后,将装置上的压力表、阀门安装到位,用高压皮管连接空压机与发球装置,发球前再次检查高压皮管有无破损开裂,压力表、阀门是否可靠。将收球端放空阀与排污阀打开,启动空压机,打开发球装置进气口阀门,观察发球端压力表波动范围,管道内的压力应≤0.14MPa。2.2.5海绵清管器清管注意事项清管进行时,所有工作人员不得停留在发送工作坑及接收工作坑内,发送工作坑及接收工作坑必须设立围栅,防止无关人员接近发送工作坑及接收工作坑。压缩空气的进气控制需派人员监察。
在江苏省无锡市采购PE燃气管电缆护套管质量检测请认准润星电力管材(无锡市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:王经理-【18068949505】)。