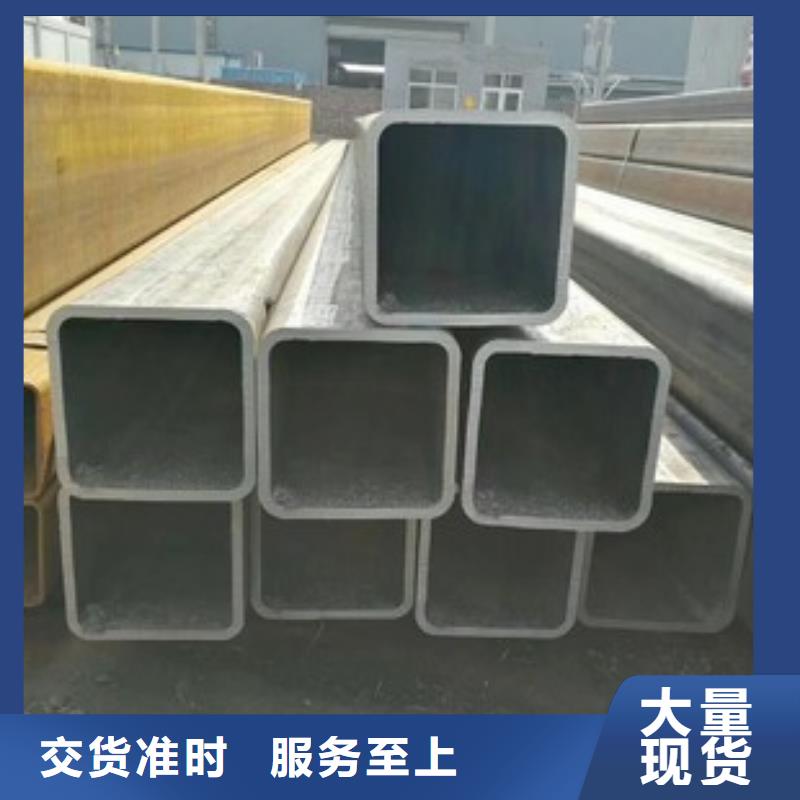




金海金属材料(通辽市分公司)夯实的 异型钢管技术服务团队为您提供及时的售前培训,售中咨询,售后服务,确保您的项目成功。全程质量监控, 异型钢管产品有保障, 严格按照技术研发中心的技术要求为您提供优良的 异型钢管产品。


直线度是衡量无缝方矩管质量的一项重要指标,生产中影响直线度的因素有以下四种:
(一)卷板强度不均
无缝方矩管的弯曲现象较严重,且弯曲方向并非是一个方向。解决的方法是对于因卷板强度不均匀造成的弯曲,必须由卷板生产厂通过提高其轧制水平来解决。卷板各处的强度差应控制在30MPa以内。
(二)定径量不足
在静水压试验前无缝方矩管是直的,但经静水压试验后发生弯曲现象,且弯曲方向固定。这时要通过适当提高定径量,减少管材过高的残余应力,可避免发生弯曲现象,若果增加定径量后,弯曲现象仍未,就要进一步通过成型孔型的调整,给板料一个附加的变形量,以补偿变形后的回弹,减少残余应力,终解决该类无缝方矩管的弯曲问题。
(三)矫直机架调整不当
无缝方矩管从定径机组出来后出现弯曲,且固定向一个方向弯曲。管材矫直中,采用土耳其头调整直线度。正确调整土耳其头反向弯曲的挠度是控制无缝方矩管弯曲的关键。对于矫直机架调整不当造成的弯曲,操作者应保持邻近飞锯的土耳其头机架固定不动,根据弯曲方向,对另一架土耳其头进行反向适度调整。
(四)钢管上下表面温度不均
生产中无缝方矩管切断后很直,但在精整台架上冷却时发生弯曲,且管材整体弯曲方向相同。解决这个问题需要改造水冷装置,使上表面冷却水水量的大小可控,保持管材上下表面温度相同;对大直径管材,当水冷冷却水量开到 ,上表面温度仍然高于下表面,可适当降低生产线速速,或者安装冷却液水塔,加快冷却液冷却;采用反调方法,即根据精整台架上无缝方矩管弯曲的方向和程度,在定径矫直时进行反向调整。


有时候16mn无缝方矩管坯会出現层次难题,进而造成 探伤检测合不来。要防止这一缺点,我们可以采用下列三点解决对策:
16mn无缝方矩管
(一)缓冷時间
16mn无缝方矩管方坯的缓冷加工工艺,关键对于码垛溫度和码垛延迟时间。冷轧不锈钢厚度不超80mm厚钢板热校直后,在冷床等待时间不可超出5min。薄厚超过80mm厚钢板可适度增加至10min,保证厚钢板成垛前温控在500℃之上。不锈钢厚度不超50毫米厚钢板缓冷時间在12h;薄厚超过50毫米的厚钢板缓冷時间24小时,禁止提早拆垛铸轧。
(二)操纵制冷
16mn无缝方矩管方坯出現马氏体一般是因为冷速过快导致的。当制冷速率减少至3-5℃/s时,厚钢板心部缩松带已不出現马氏体机构,产生基本的铁素体机构。操纵制冷后,方坯心部缩松带机构地应力显著降低,因机构地应力造成的裂痕获得大大的改进。
(三)集中化装炉规章制度
在具体生产制造中冷轧厚钢板的长及宽相距很大,在厚钢板缓冷时存有码垛不齐整的状况,造成 超高板材边缘部探伤检测检测不过关或者较长板头顶部探伤检测检测不过关。根据创建集中化装炉规章制度,分配冷轧厚钢板长、宽相仿的合同书集中化装炉,确保事后厚钢板码垛的齐整。必需时对16mn无缝方矩管方坯附近选用石棉布包囊,隔热保温实际效果。