


更新时间:2026-09-30 02:05:04 ip归属地:东营,天气:多云转晴,温度:13-24 浏览次数:18 公司名称: 天祥钢管(东营市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 35 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 无缝钢管合金厚壁管供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 河口区、垦利区、利津县、广饶县等区域。 |


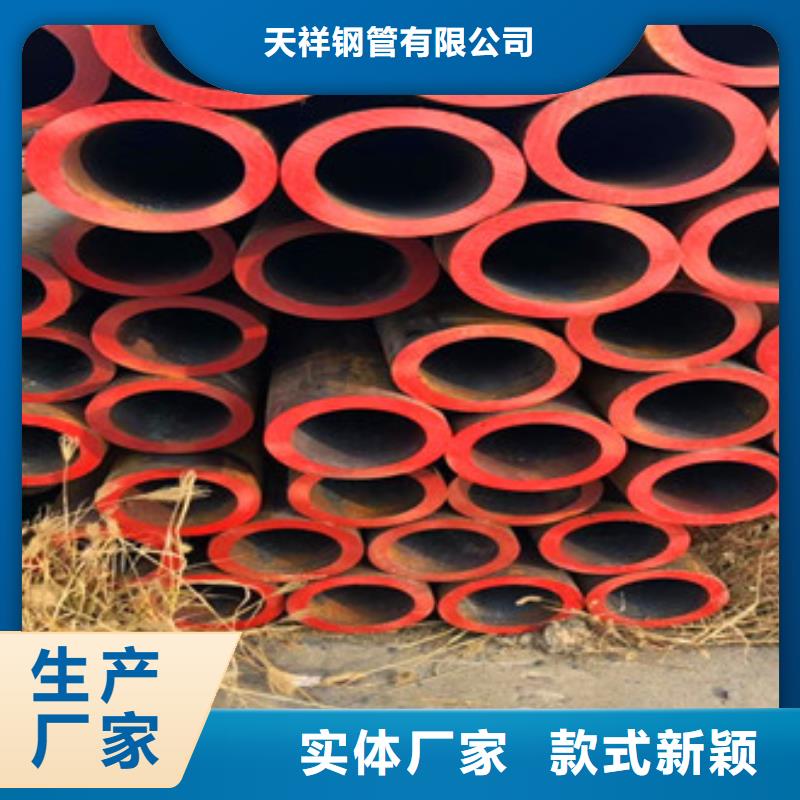

产品优势图


任何破坏由轧辊、顶头、导板三者形成的变形区几何形状正确性的因素,都将使毛管壁厚不均加剧。
(1)顶头。①顶头的形状设计,理想的顶头辗轧锥应与轧辊出口锥平行,如果按照传统的马特维也夫公式设计顶头,其顶头的辗轧锥与轧辊的出口锥是不平行的,金属在这样一个逐渐扩大的间隙内变形,势必造成管壁辗轧不充分而导致毛管壁厚不均,而且,随送进角的增大毛管壁厚不均更加严重;②由于顶杆的刚度不够,在穿孔过程中产生弯曲,使顶头不能保持对中位置,从而使穿出的毛管壁厚不均;③顶头的不均匀磨损或损坏。
(2)导板。①导板距过大,在穿孔过程中是依靠导板的限制作用来保持穿孔中心线的,导板距大,顶头在上下位置变化大,使顶头不稳定,导致毛管壁厚不均。②上、下导板的不均匀磨损也会加剧壁厚不均程度。
(3)轧辊。①轧辊中心线偏斜:在生产过程中,由于穿孔机两侧压下螺丝安装不正确,或由于螺纹和轴承磨损而使两辊间轴向发生水平偏斜,两个轧辊的送进角不一致使变形区发生畸变而导致壁厚不均。②大送进角下导致顶头与轧辊的辗轧锥更不平行。③轧辊转速不当也会影响壁厚精度。
(4)管坯的定心和加热。定心孔偏心和加热不均匀(阴阳面)都将造成壁厚不均。
(5)穿孔机的刚度、结构和调整。穿孔机的机身刚度不够,其上的锁紧机构不可靠;顶杆的定心装置调整不准确,运行不可靠和距离机身较远;轧制中心线的调整,一般采用低于轧机中线,其目的是提高轧件的稳定性,若调整过大,因轧制线下移后,变形区内工具之间的相对关系发生了非对称变化,也会影响毛管的壁厚不均。


| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 热 轧 法 | 在自动轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔 | 在带回送辊的二辊式轧 管机上带短顶头轧制 |
| 在周期轧管机组上 轧制 | 圆钢锭或管坯在二辊式 穿孔机上穿孔; 方形或多角形钢锭在水 压机上穿孔 | 在带变断面孔型的周期 轧管机上带长芯棒轧制 | |
| 在连续式轧管机组 上轧制 | 圆管坯在三辊或二辊式 穿孔机上穿孔; 连铸方坯或方钢锭在二 辊式压力穿孔机上穿孔 | 在7~9架连轧管机上长 芯棒轧制; 附带张力减径机 | |
| 在三辊轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔; 连铸坯在三辊式穿孔机 上穿孔 | 在三辊式斜轧机上带长 芯棒轧制 | |
| 在延伸轧管机组上 轧制 | 在二辊式穿孔机上穿孔 | 在带圆盘形拉力导辊的 二辊斜轧机上带长芯棒 轧制 | |
| 在行星式轧管机组 上轧制 | 采用铸造空心管坯 | 在行星式轧管机上轧制 | |
| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 顶管法 | 在水压机上冲成杯形毛 管 | 在顶管机上顶制 | |
| 挤压法 | 管坯加热后在挤压机上 挤压成型 | 可继续轧制或拔制 | |
| 冷轧法 | 用热轧管料在冷轧管机 上轧制 | ||
| 冷拔法 | 用热轧或冷轧管料在冷 拔机上拔制 | ||
| 炉 焊 | 链式炉焊 | 加热的管坯通过焊管模 成型 | 成型同时焊接 |
| 连续炉焊 | 加热的管坯在辊式成型 焊接机上弯曲成型 | 成型同时焊接 | |
| 电 焊 | 电阻焊 | 在辊式成型机上连续弯 曲成型 | 在电阻焊管机上焊接 |
| 电弧焊 | 在压力机上压制成型或 在辊式弯曲机上卷曲成 型(直缝),在成型机上连 续弯曲成型(螺旋缝) | 在埋弧自动焊管机上焊 接 | |
| 电感焊 | 在辊式成型机上连续弯 曲成型 | 在电感焊管机上焊接 | |

产品案例
公司实力
无缝管线管主要用于井口附近输送高压油气。随着硫化氢腐蚀问题的日益严重,抗硫无缝管线管的研制迫在眉睫,而抗硫性能的好坏是关键。探讨了影响抗氢致裂纹(HIC)性能的介质与材料因素,认为Cu、Ni的加入可以提高无缝管线管材料的HIC性能,降低钢中的S含量,经喷硅钙粉处理还可降低氢鼓泡的敏感性。
随着石油和天然气开采的日益深入,开采条件复杂且处于含硫环境的油气井越来越多,硫化氢腐蚀问题非常尖锐。近年来,国内外对抗硫无缝管线管的需求不断增加。无缝管线管主要用于井口附近输送高压油气,是采用无缝管生产方式制造的没有焊缝的钢管。本文拟对抗硫无缝管线管的研制作一讨论。
1 试验方法
根据ISO3183标准,采用浸入法,在实验室冶炼7炉1 t钢锭,经过锻造、穿孔、顶管及张减制造成管,在钢管上截取20 mm×100 mm×5 mm板厚或管厚试样,将其浸入按标准规定配置的溶液中,96 h后取出并垂直轧向取截面,用金相法计算3个参量(裂纹长度率CLR、裂纹厚度率CTR、开裂敏感率CSR),以此来比较抗氢致裂纹(HIC)敏感性。
2 影响HIC性能的因素
2.1 介质因素
1) pH值。大量的研究结果表明,在pH为1~6的范围内,氢鼓泡的敏感性随pH的增加而降低,当pH>6时,则不发生氢鼓泡[1]。
2) H2S浓度。硫化氢的浓度愈高,则氢鼓泡的敏感性愈大。
3) 氯离子。在pH 值为3.5~4.5 的范围内,Cl-的存在,使腐蚀速度增加,氢鼓泡的敏感性增加。
4) 温度。25℃时CLR ,氢鼓泡的敏感性 于25℃时,升温使腐蚀反应及氢扩散速度加快,从而氢鼓泡的敏感性增加。而高于25℃以后,由于H2S浓度的下降,反而使氢鼓泡的敏感性下降。
5) 时间。试验采用96 h作为对比,一般情况下随试验时间的增加,腐蚀程度趋向严重。
2.2 材料因素
2.2.1 化学成分的影响
在实验室冶炼了一轮根据不同级别设计的钢种,具体成分见表1,并对其进行HIC浸泡试验。从浸泡后的试样表面观察,B2、B6、B7的鼓泡面积明显多于B9、B10,裂纹敏感性指标结果见表2。从表2 可看出,B2、B6、B7 的抗HIC 性能明显劣于B9、B10。表1 中B2、B6、B7 钢种不含Cu、Ni,而B9、B10 钢种则含有Cu、Ni。由此可见,Cu、Ni 的加入,使腐蚀产物在钢的表面形成了保护膜,抑制了表面的腐蚀反应,从而降低氢的逸出,减少了氢从环境中进入钢的基体,降低氢鼓泡敏感性,增加了抗HIC 的性能,这与Oriani 的研究结果[2] 非常吻合,而且Oriani 还指出只有加入0.2 %的Ni 及大于0.2 %的Cu才能产生效果。
天祥钢管(东营市分公司)秉承“精于设计,工于制造”理念,持续不断的进行 无缝厚壁管产品研发,创新。提供非标准定制服务,可根据您的实际需求设计加工,量身定制。 具备完整的 无缝厚壁管制造加工能力,确保 无缝厚壁管产品即时规模生产、交货准时。
