以下是:福建省泉州市特薄壁绗磨管的产品参数
以下是:福建省泉州市特薄壁绗磨管的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
石狮精拔杆、
泉港调质镀铬棒、
龙岩油缸缸芯、
莆田调质镀铬棒、
漳州调质活塞杆、
福州精拔杆、
厦门气缸缸筒等。
特薄壁绗磨管_
珩磨管液压机械(泉州市分公司),固定电话:
【13184177133】,移动电话:
【13184177133】,联系人:
高经理,福建省泉州市辽河路燕山路交叉口南500米东首。 福建省,泉州市 泉州市历史悠久,经济开发早在周秦时期就已开始。三国吴永安三年(260年),在今南安市丰州镇置东安县治。西晋末年,中原战乱,士族大批入泉。南朝梁天监间(502—519年)置南安郡作郡治,为本地设置县、郡治之始。宋元时期,泉州一度成为世界大港。泉州市境内有灵山圣墓、开元寺、洛阳桥、安平桥、崇武古城等景点,作为古代“海上丝绸之路”的起点城市,拥有海丝国际艺术节举办权。是首批历史文化名城、首届东亚文化之都、是世界遗产城市、文化生态保护区、全国文明城市、卫生城市。
文字的描绘可能无法完全捕捉特薄壁绗磨管产品的精髓,观看视频,让产品自己向您诉说它的故事。
以下是:福建泉州特薄壁绗磨管的图文介绍
福建泉州珩磨管油缸管绗磨管钢材不同,珩磨管淬火裂纹发生的几率也不同。一般说,钢材含碳量越高或Cr、Mo含量越高,越容易发生淬裂。下图表示水淬时淬裂倾向与钢的化学成分的关系。图中所示指数的负值越高,即为淬裂倾向越大。由于各种钢材的淬裂倾向不同,在设计零件时应根据性能要求,根据淬透性和脆硬性,从工艺和经济等角度综合分析和选择钢材。化学成分与淬裂的关系(水淬)3.2 珩磨管淬火零部件 机械零件的设计往往主要考虑材料的力学性能而忽略热处理工艺性能。有些零件从材料强度上看可能很合理,但从热处理工艺角度分析,其形状尺寸可能是不适当的。为了防止零件在珩磨管淬火急冷中开裂,应设法使其均热均冷,均缩均胀。为此,在零件设计中要注意两点:(1)断面要均匀;(2)没有缺口效应。良好的设计要求截面厚度均匀、形状对称、平滑过渡和加开工艺孔。对于形状复杂、尺寸较大(大于400mm)的大型凹模及薄而长的凸模,应采用分离镶拼结构,变繁为简,化大为小,变模具内表面为外表面,既便于冷热加工,又可以有效降低淬裂倾向,提高产品合格率。滚压管

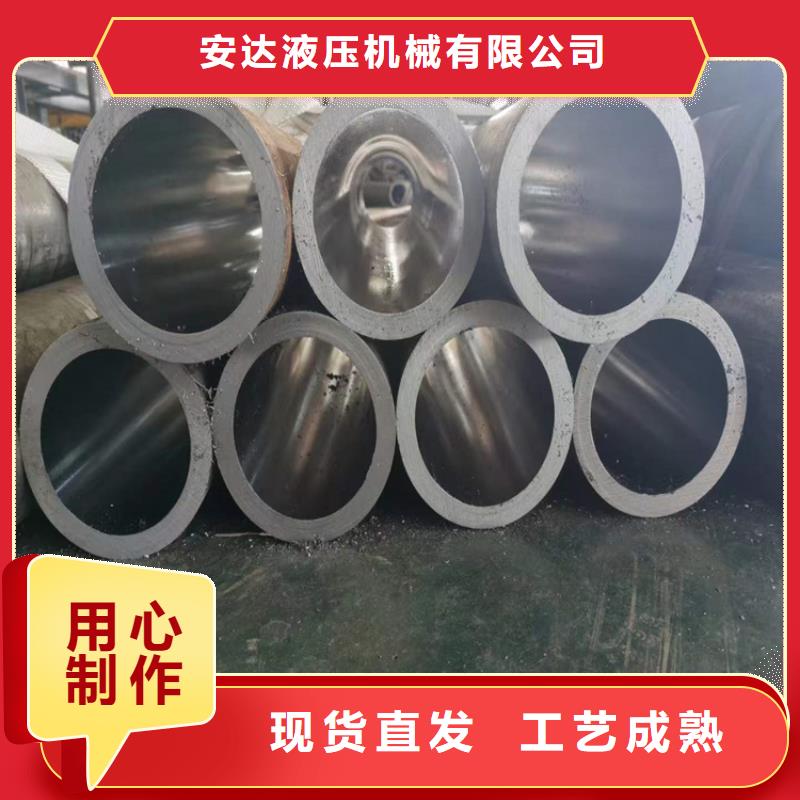

福建泉州珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管
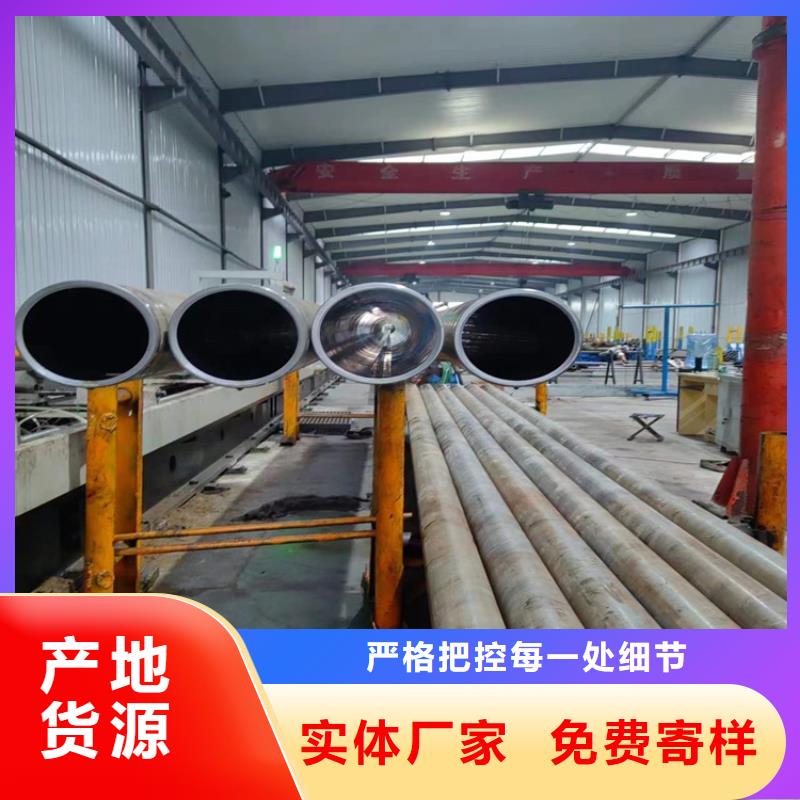
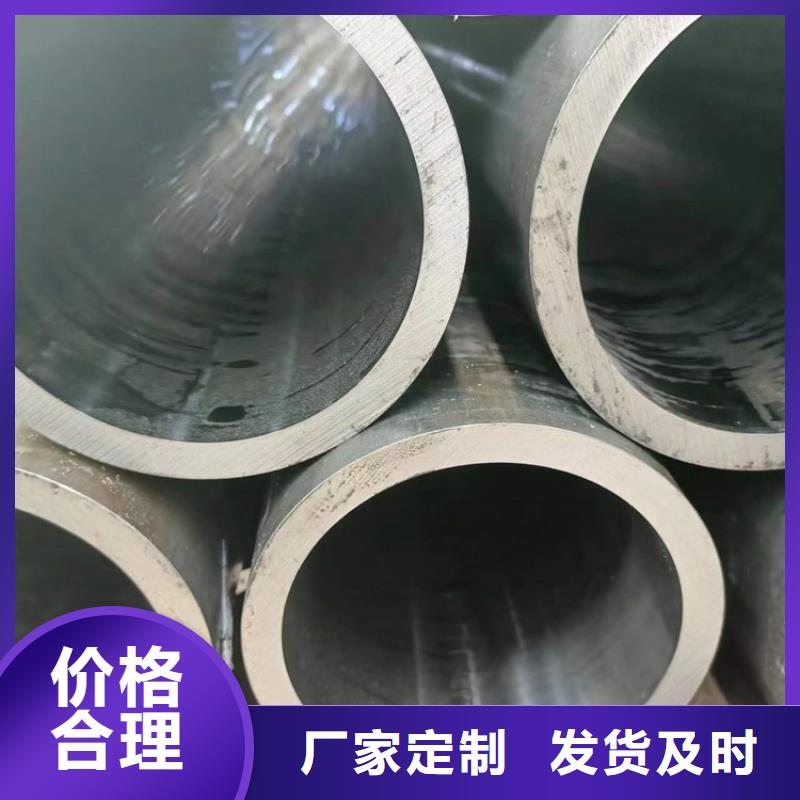

珩磨管液压机械(泉州市分公司)生产员100余人,其中工程技人员50人,厂房面积11000平方米,同时在全国各地设有分公司和销售服务网点,确保在 软轴售前、售中、售后为合作伙伴提供全套 软轴解决方案。

今年在福建省泉州市本地购买特薄壁绗磨管有了新选择,珩磨管液压机械(泉州市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的特薄壁绗磨管产品。如需购买或咨询,请随时联系我们,联系人:高经理-【13184177133】,地址:福建省泉州市辽河路燕山路交叉口南500米东首。