



我们为您准备了球墨铸铁圆钢qt600-3生产厂家产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:山西朔州球墨铸铁圆钢qt600-3生产厂家的图文介绍
我公司资金雄厚,货源充实,交通便利,主要经营(山西朔州) 本地 耐磨钢板厂家。几年来通过全体员工的共同努力,兄弟单位的友好协作,能够准确把握信息和机遇,以较快的速度,不断积累,不断完善,企业规模得以更好的发展壮大,并以优质的产品 赢得了广大客户的信赖 本公司以卓越的产品,的服务,合理的价格服务于广大客户。


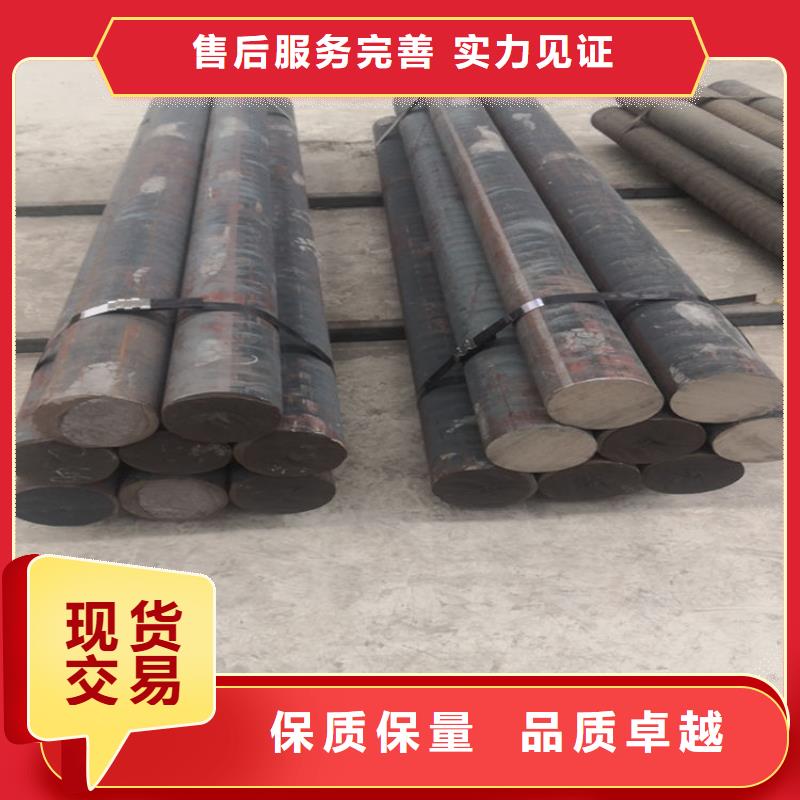
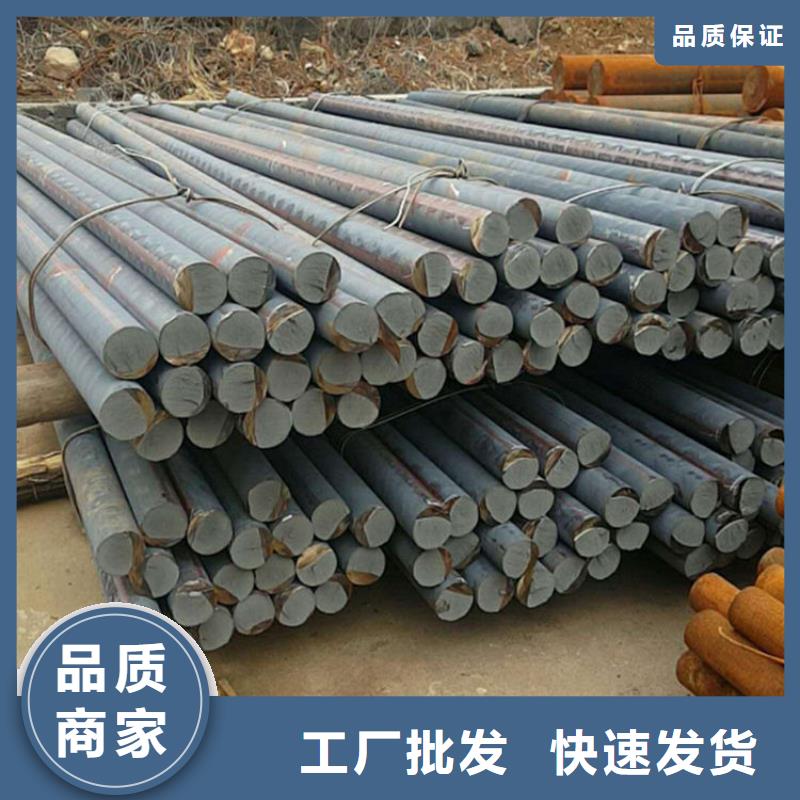
山西朔州亿锦铸铁型材有限公司专业提供山西朔州球墨铸铁棒现货,山西朔州本地铸铁棒生产厂家采用连续铸造工艺的球墨铸铁型材棒料和灰口铸铁棒料型材的单价为什么比砂型铸造的便宜很多用户曾提过这个问题。因为就铸造品质而言,铸铁型材棒料没有砂眼气孔,铸造精度高,成品率几乎接近,所以价格似乎应该比翻砂件高。实际上,由于连铸型材因必须大批量生产同规格铸铁型材棒料,所以在摊平模具费用和人工费用上展现出优势,生产成本大幅下降。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 用新型采用的技术方案,与砂型铸造相比,表现在机械性能提高,切削性能提高,表面光洁,加工余量小,可直接加工成阀体、齿轮泵外壳,液压导向套等,比实心型材的再加工提高了工效。空心铸铁型材生产,基本有三种方式,种采用垂直下拉的间歇式连铸铁管生产装置,该装置因生产的型材致密性差已被淘汰;第二种采用水平连铸加内结晶器的生产装置生产空心铸铁型材.



山西朔州亿锦铸铁型材有限公司专业提供山西朔州球墨铸铁棒现货,山西朔州铸铁棒生产厂家随着含铬量的增加,三种铬系铸铁的碳化物类型经历了由M3C向M7C3的转变过程,低铬铸铁碳化物类型以M3C为主,碳化物呈蜂窝状和网状分布,中铬铸铁碳化物类型为M3C和M7C3的混合物,碳化物数量较低铬铸铁明显增多,多以针状分布。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。 基于Matlab软件建立以铸造工艺参数为输入,拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。所以我们她选用我们常备的QT500-7铸铁型材,高温回火后延伸率高可达20%。另外两家都是德资企业,分别来自苏州太仓中德工业园和合肥中德工业园。


山西朔州亿锦铸铁型材有限公司专业提供山西朔州本地球墨铸铁棒现货,山西朔州铸铁棒生产厂家通过实验获得板形灰铸铁型材较为合理的工艺参数为:浇注温度1400℃,设计衬铁铸铁型材的消失模水平连铸工艺,模拟了其充型和凝固过程,预测了水平连铸缺陷,并进行了相应的工艺优化。按照优化后的工艺参数进行实际生产,得到了合格的铸铁型材,验证了数值模拟的可靠性。
近年来,随着计算机技术的飞速发展,水平连铸CAE技术已被大量应用于实际生产当中,如铸铁型材充型凝固过程的数值模拟、应力场数值模拟、铸铁型材观组织的数值模拟等。而在此基础上,对铸铁型材的力学性能进行预测也一直是学者研究的重点和难点之一,同时也是如今水平连铸CAE技术的热门研究方向。作为发动机类铸铁型材的发动机缸盖是极具代表性的铸铁型材产品,对其硬度性能进行实验和模拟研究具有较大的实用价值和研究意义。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。实现高质量、率的铸铁型材水平连铸拉坯生产。。缸盖铸铁型材硬度场的实验研究工作主要有,根据该灰铸铁缸盖铸铁型材的特征,设计出了一套合理可行的铸铁型材切片和硬度测量方案。在该实验设计方案的基础之上,全程追踪了该铸铁型材的生产过程,并获取了铸铁型材的浇注温度、浇注时间和浇注铁水成分等浇注参数。后对两组成品缸盖铸铁型材进行了切片并对各切片上的试验点进行了硬度测量,分别获得每个缸盖铸铁型材各85个实测的硬度试验数据值。
近年来,随着计算机技术的飞速发展,水平连铸CAE技术已被大量应用于实际生产当中,如铸铁型材充型凝固过程的数值模拟、应力场数值模拟、铸铁型材观组织的数值模拟等。而在此基础上,对铸铁型材的力学性能进行预测也一直是学者研究的重点和难点之一,同时也是如今水平连铸CAE技术的热门研究方向。作为发动机类铸铁型材的发动机缸盖是极具代表性的铸铁型材产品,对其硬度性能进行实验和模拟研究具有较大的实用价值和研究意义。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。实现高质量、率的铸铁型材水平连铸拉坯生产。。缸盖铸铁型材硬度场的实验研究工作主要有,根据该灰铸铁缸盖铸铁型材的特征,设计出了一套合理可行的铸铁型材切片和硬度测量方案。在该实验设计方案的基础之上,全程追踪了该铸铁型材的生产过程,并获取了铸铁型材的浇注温度、浇注时间和浇注铁水成分等浇注参数。后对两组成品缸盖铸铁型材进行了切片并对各切片上的试验点进行了硬度测量,分别获得每个缸盖铸铁型材各85个实测的硬度试验数据值。