以下是:湖北省武汉市江汉液压油缸筒专业生产厂家的产品参数
以下是:湖北省武汉市江汉液压油缸筒专业生产厂家的图文视频
【安达珩磨管】业务覆盖多领域场景,主营
黄陂304不锈钢珩磨管、
江岸活塞杆、
江汉绗磨管、
新洲调质活塞杆、
汉阳精拔杆、
咸宁304不锈钢珩磨管、
随州珩磨管、
孝感304不锈钢珩磨管等产品服务。
江汉液压油缸筒专业生产厂家_
珩磨管液压机械(武汉市分公司),固定电话:
【13184177133】,移动电话:
【13184177133】,联系人:
高经理,湖北省武汉市辽河路燕山路交叉口南500米东首。 湖北省,武汉市 武汉市地处江汉平原东部、长江中游,长江及其支流汉水在此交汇,形成武汉三镇(武昌、汉口、汉阳)隔江鼎立的格局,市内江河纵横、湖港交织,水域面积占全市总面积四分之一,被评为国际湿地城市。作为中国经济地理中心,武汉素有“九省通衢”之称,是中国内陆的水陆空交通枢纽、长江中游航运中心,其高铁网辐射大半个中国,是华中地区可直航全球五大洲的城市。
想要一睹江汉液压油缸筒专业生产厂家产品的真容吗?快来观看我们的视频吧!我们将带您走进一个全新的世界,感受产品的魅力与品质。
以下是:湖北武汉江汉液压油缸筒专业生产厂家的图文介绍


湖北武汉企业旺旺珩磨管绗磨管油缸管厚壁油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了厚壁油缸管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质薄壁气缸管内表面磨损处理方法 薄壁气缸管存在较深纵向拉痕的,按照实物进行测绘,由专业生产厂俺珩磨管制造工艺重新生产进行更换,近资料显示,可运用TS311减磨修补修复珩磨管。

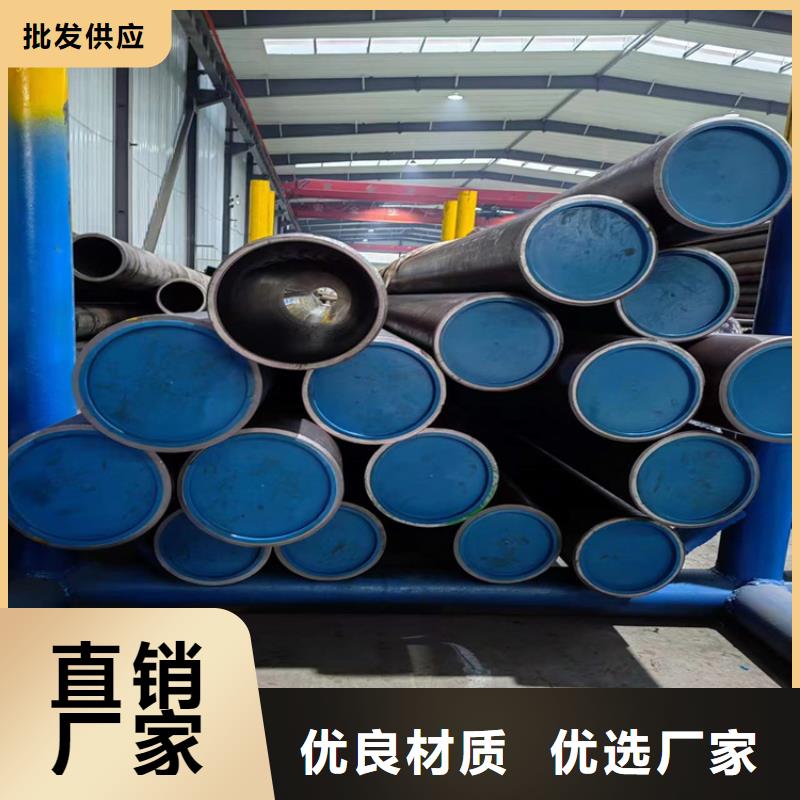

珩磨管液压机械(武汉市分公司)秉着“以服务求生存,以质量求发展”的经营理念,切实做到信用为本、客户至上,追求客户满意,提供人性化服务。珩磨管液压机械(武汉市分公司)自创立以来,不断创新,开拓进取,运用现代企业管理模式,力求做到【软轴】行业的标准、业界的良心企业,为市场的规范化、标准化贡献一份力量

湖北武汉企业旺旺珩磨管绗磨管油缸管精密绗磨管的化学成分有碳C、硅Si、锰Mn、硫S、磷P、铬Cr精密绗磨管的应用对节约钢材,提高加工工效,减少加工工序或设备投资有重要意义,可以节约 费用和加工工时,提高生产量和材料利用率,同时有利于提高产品质量,降低成本,对提高经济效益有重要意义。选用滚压油缸管的注意事项1、滚压油缸管压力选择是否正确,对滚压后表面粗糙度、尺寸、精度都有影响。一般情况下,滚压油缸管力增加,表面粗糙度提高。但是滚压力增加到一定程度,表面粗糙度不再提高。如继续增加,滚压表面开始恶化,甚至出现裂纹。2、提高工件表面粗糙度,采用滚压加工效果 。在预加工粗糙度达Ra1.6时,只要过盈量合适,粗糙度可达Ra0.2以上。但当预加工粗糙度只有Ra6.4~Ra3.2,加工表面有振动乱刀纹时,那么较深的刀纹不能被滚压光,这只有增加过盈量再次滚压。如果孔的椭圆度和锥度过大,滚压后上述缺陷仍然存在,同时粗糙度大。因此,预加工表面 小于Ra3.2,几何精度在一、二级以上,能获得小的粗糙度,较理想的精度。3、滚压油缸管材料软,塑性大,容易被滚压光。随着塑性降低,硬度的提高, 变形量随之减少。一般来说钢和铜的滚压效果较好,铸铁的效果较差。可锻铁,球墨铸铁比灰口铸铁的滚压效果要好。滚压铸铁件时,当铸件的材料硬度不均匀时,被滚压表面的缺陷(气孔、砂眼等)会马上显露出来。因此,当铸件表面缺隐较多,质量较差时不宜采用滚压工艺。4、滚压油缸管过盈量的大小对表面粗糙度和几何精度的影响很大。通过试验得知,合理的滚压过盈量为0.027~0.036mm,此时得到的表面粗糙度为小。 过盈量受多种因素的影响,因此 过盈量的确定要根据具体条件多次试验来确定。滚压工具通常有滚珠、圆柱形滚柱、圆锥形滚柱、滚轮等。但用滚珠作为变形构件可降低整个滚压工具成本。而且滚珠的精度高,硬度高,与工件接触面小,用较小的滚压力,较小的过盈量可获得较高的压强,较小的粗糙度。而且滚珠的使用寿命长,不易磨损,价格便宜,易更换。


在湖北省武汉市采购江汉液压油缸筒专业生产厂家请认准珩磨管液压机械(武汉市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:高经理-【13184177133】)。