



别再错过任何细节!花费一分钟观看管道专用厚壁无缝钢管直供产品视频,让您的购买决策更加明智。
以下是:山东济南管道专用厚壁无缝钢管直供的图文介绍


在众多的管道材料中,无缝钢管的优势是不言而喻的,这种管道材料具有中空截面的特点,既可以作为建筑用材,同时也可以作为管道运输材料,因此,市场中对于这种管道材料的需求量一直都在不断的上升,与普通的圆钢实心材料比较,这种类型的管道材料不但重量更轻,同时,也是一种经济的管道材料,因此才能在各个领域中得到广泛的和使用。
不得不说,这种类型的管道材料具有显著的优势,其中为值得一提的便是在提高材料利用率的方面,不但能从一定程度上简化制造工序,同时还能从一定程度上节约材料,所以,这种管道材料的需求量才会不断增加,总体来说,根据不同的尺寸,无缝钢管适用的领域也是完全不同的,比如,尺寸较小的管道材料,更多的是被用在机械生产领域中。
不得不说,这种类型的管道材料具有显著的优势,其中为值得一提的便是在提高材料利用率的方面,不但能从一定程度上简化制造工序,同时还能从一定程度上节约材料,所以,这种管道材料的需求量才会不断增加,总体来说,根据不同的尺寸,无缝钢管适用的领域也是完全不同的,比如,尺寸较小的管道材料,更多的是被用在机械生产领域中。


九晨钢铁制造(济南市分公司)占地28000平方米,注册资金500万元,现有职工150余人,技术骨干20人。是【合金钢管、2205不锈钢管、钢花管、钢管加工件、海洋平台管、深孔钢管】产品专业生产加工的厂家,拥有完整、科学的质量管理体系。


无缝钢管在工艺上要增加寿命,首先就要对无缝钢管进行酸洗去除表面氧化皮,然后经过润滑处理,这样对钢管进行酸洗、钝化表面处理,使表面形成一层保护膜。然后酸洗过后再用电解方法进行一次补充就可以让无缝钢管得到更进一步的保护这样无缝钢管能够大的增加他的使用寿命,提高利用率。
如今我们经济越来越强大,需要的无缝钢管也越来越多,而我们华北地区又是无缝钢管行业的重中之重。这样带动了我们经济的发展,但是也带来了一系列的污染问题。由于钢厂废液中一般都含有悬浮物、挥发物、物、六价铬、锌、油类等物质,这些有害物质渗到地下往往都会造成地下饮用水污染;
自从19召开以来,政府狠下力度,只要有污染的无缝钢管厂,一律停工检修,达标之后方可生产。这样做从短期来看是制约了我们生产的进度,但这是顺应中国的可持续发展观而做出的决定。时代是需要进步,经济也要发展,但是如果想要取得长足的发展,并且为子孙后代谋求生路的话,在各个领域中,就必须推行可持续化的道路,在发展工业的同样,也必须要注意到环境问题。因此我们无缝钢管行业遇到了前所未有的挑战,环保大整顿,为了子孙后代的一片蓝天绿水我们不得不停止无缝钢管的污染式生产,改变生产模式迫不及待。
如今我们经济越来越强大,需要的无缝钢管也越来越多,而我们华北地区又是无缝钢管行业的重中之重。这样带动了我们经济的发展,但是也带来了一系列的污染问题。由于钢厂废液中一般都含有悬浮物、挥发物、物、六价铬、锌、油类等物质,这些有害物质渗到地下往往都会造成地下饮用水污染;
自从19召开以来,政府狠下力度,只要有污染的无缝钢管厂,一律停工检修,达标之后方可生产。这样做从短期来看是制约了我们生产的进度,但这是顺应中国的可持续发展观而做出的决定。时代是需要进步,经济也要发展,但是如果想要取得长足的发展,并且为子孙后代谋求生路的话,在各个领域中,就必须推行可持续化的道路,在发展工业的同样,也必须要注意到环境问题。因此我们无缝钢管行业遇到了前所未有的挑战,环保大整顿,为了子孙后代的一片蓝天绿水我们不得不停止无缝钢管的污染式生产,改变生产模式迫不及待。


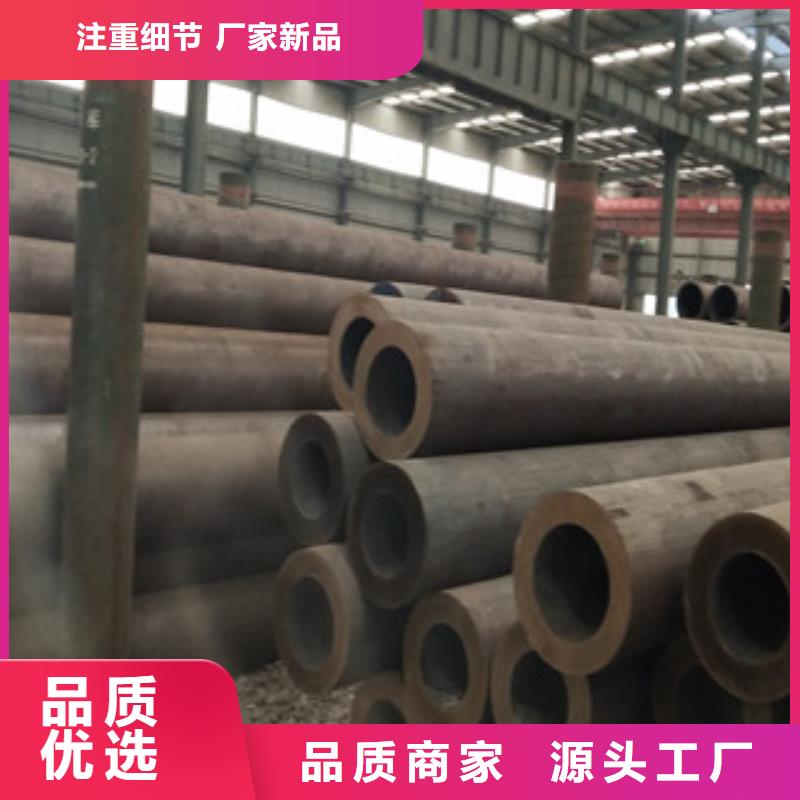
焊接Q345B无缝钢管时要注意哪些地方呢?下面本公司给您们讲解一下!
1、对接打底时,为防止底层焊道的背面被氧化,背面也需要实施气体保护。
2、为防止异型管焊接气孔之出现,焊接部位如有铁锈、油污等务必清理干净。
3、干伸长度,一般的焊接电流为250A以下时约5mm,250A以上时约20-25mm较为合适。
4、采用平特性焊接电源,直流焊接时采用反极性。使用一般的CO2焊机就可以施焊,但送丝轮的压力请稍调松。
5、电弧长度,不锈钢异型管的MIG焊接,一般都在喷射过渡的条件下来施焊,电压要调整到弧长在4-6mm的程度。
6、异型管MIG焊接容易受到风的影响,有时风而产生气孔,所以风速在0.5m/sec以上的地方,都应当采取防风措施。
7、钨极从气体喷嘴突出的长度,以4-5mm为佳,在角焊等遮蔽性差的地方是2-3mm,在开槽深的地方是5-6mm,喷嘴至工作的距离一般不超过5mm。
8、为使氩气很好地保护焊接熔池,和便于施焊操作,钨极中心线与焊接处工件一般应保持80-85°角,填充焊丝与异型管表面夹角应尽可能地小,一般为0°左右。
9、直流时采用正极性一般适合于6mm以下的异型管焊接,具有焊缝成型美观,焊接变形量小的特点保护气体为氩气,纯度为99.99%。当焊接电流为50-50A时,氩气流量为8-0L/min,当电流为50-250A时,氩气流量为2-5L/min。
1、对接打底时,为防止底层焊道的背面被氧化,背面也需要实施气体保护。
2、为防止异型管焊接气孔之出现,焊接部位如有铁锈、油污等务必清理干净。
3、干伸长度,一般的焊接电流为250A以下时约5mm,250A以上时约20-25mm较为合适。
4、采用平特性焊接电源,直流焊接时采用反极性。使用一般的CO2焊机就可以施焊,但送丝轮的压力请稍调松。
5、电弧长度,不锈钢异型管的MIG焊接,一般都在喷射过渡的条件下来施焊,电压要调整到弧长在4-6mm的程度。
6、异型管MIG焊接容易受到风的影响,有时风而产生气孔,所以风速在0.5m/sec以上的地方,都应当采取防风措施。
7、钨极从气体喷嘴突出的长度,以4-5mm为佳,在角焊等遮蔽性差的地方是2-3mm,在开槽深的地方是5-6mm,喷嘴至工作的距离一般不超过5mm。
8、为使氩气很好地保护焊接熔池,和便于施焊操作,钨极中心线与焊接处工件一般应保持80-85°角,填充焊丝与异型管表面夹角应尽可能地小,一般为0°左右。
9、直流时采用正极性一般适合于6mm以下的异型管焊接,具有焊缝成型美观,焊接变形量小的特点保护气体为氩气,纯度为99.99%。当焊接电流为50-50A时,氩气流量为8-0L/min,当电流为50-250A时,氩气流量为2-5L/min。
