以下是:湖南省张家界市注塑产品有料花怎么调机厂家,质优的产品参数
以下是:湖南省张家界市注塑产品有料花怎么调机厂家,质优的图文视频
【铭诺】以匠心打造多元场景产品,涵盖
桑植氟胶条、
武陵源硅橡胶垫、
慈利尼龙套、
郴州杀菌锅塑料隔板厂家、
长沙尼龙轮、
益阳橡胶制品、
永州[尼龙齿轮]等。
注塑产品有料花怎么调机厂家,质优,
铭诺橡塑制品(张家界市分公司)为您提供
注塑产品有料花怎么调机厂家,质优,联系人:
杜鑫鑫,电话:
【18631871991】。 湖南省,张家界市 张家界市,原称“大庸”,湖南省辖地级市,是中国重要的旅游城市之一,重点生态功能区、长江中下游重要生态屏障。全市下辖2个区、2个县,总面积9533平方千米,截至2022年末,张家界市常住人口为150.4万人。
想要探索注塑产品有料花怎么调机厂家,质优的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。
以下是:湖南张家界注塑产品有料花怎么调机厂家,质优的图文介绍
铭诺橡塑制品(张家界市分公司)位于景县景龙路南、杜桥镇草厂村西北;公司专门从事 尼龙轮的研制与生产;铭诺橡塑制品(张家界市分公司)以“科学的理念、创新的思维、优质的产品、诚信的服务”为企业宗旨;遵循“自然、科学、”的研发理念,为客户提供的产品;铭诺橡塑制品(张家界市分公司)在重视产品质量的同时,也建立了一套集技术支持、的销售服务体系;努力把我们方便、快捷、周到的服务提供给每一个客户。1863187199118631871991


湖南张家界注塑产品 3防止制品先端产生小的方法 制品产生小的原因 1-1模具内压力不足 相关联的知识 2-1 成型的设定条件应朝使材料流动性变好,模具内压力提高的方向设定 解决方法 3-1 即时:提高射出压力,提高加热料简的温度,提高模具温度,增大射出速度 3-2 短期:扩大浇口,流边,气口 3-3长期:使用流动性好的材料 . 由于材料的差异 4一1 流动性好的材料小邹纹很难产生 五。 参考事项 5-1 为了防止漩纹,放慢了射出速度,但如果射出速度慢,就会产牛小。


湖南张家界注塑产品 制品凹痕的方法 产生凹痕的原因 制品各部分厚度不同1-1 模具内在压力不足1-2 模具冷却不充分 由于冷却时间不足而产生的变形1-4 相关联的知识 21 在生产制品过程中,凹痕是不良现象中发生频率 的,注入模具的塑料在冷却时发生体积收缩,早冷却部分即表面首先硬化,内部就会产生气泡,所谓凹痕,就是冷却慢的部分在气泡收缩的方向产生了显眼的凹面。2-2收缩性大的材料也容易产生凹痕。当要改变成型条件来四痕时,应该把设定条件往收缩小的方向设定。即模温、料筒温度降低,射出压力提高,但是应该注意由此可能会引起残余内应力。 23因为凹痕以不显眼为好,所以,如果不影响外观的时候,有故意在模具上加工成腐她的模样,例如纹状、粒状等。还有,如果成型材料是 HIPS时,用降低模温来降低光洁度也有效果。但是这些方法一旦有凹痕发生,想修理磨光制品就有困难。


湖南张家界注塑产品 制品透明度不良的方法 制品透明度不良的原因“ 1-1 模具型腔光洁度不足 1-2异种材料,异物的混入 1一3材的吸 1-4材分解 15小 相关联的知识 2-1 表面如果不光滑,在表面上反光就散乱,透明度就变坏,请参考光洁度不良这一节2一2由于异种材料,异物,黑条,银条等因素也是引起透明度不良的原因解决方法 3一1 即时:降低加热料简温度,对材料进行干燥 3一2短期: 对模具研,提高模具光洁度 由于材料的差异 4一1 易分解以及吸湿的材料容易引起透明度不良的缺陷

湖南张家界注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。

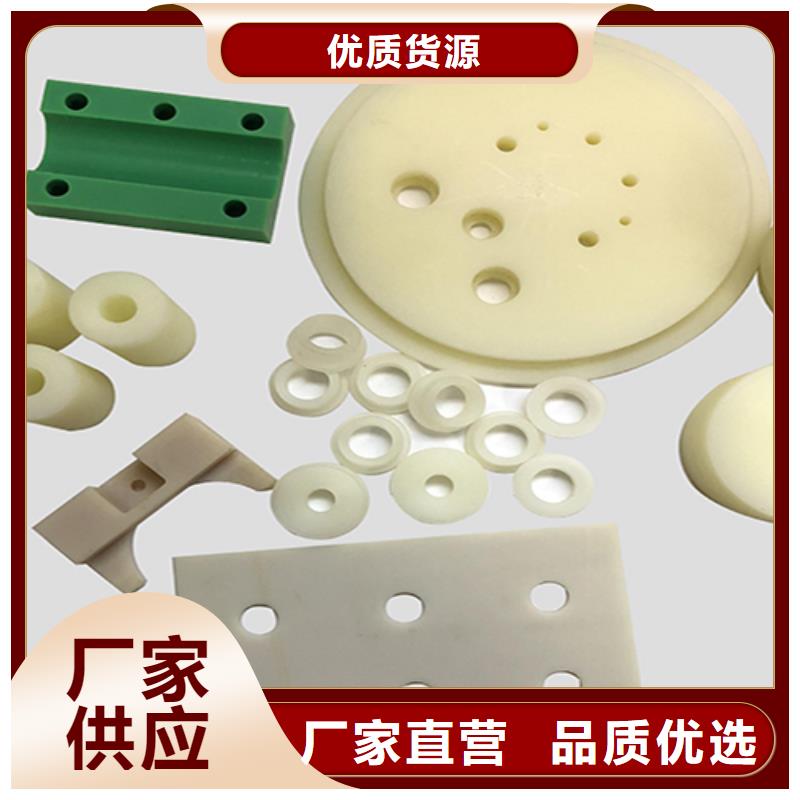

选购注塑产品有料花怎么调机厂家,质优来湖南省张家界市找铭诺橡塑制品(张家界市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:杜鑫鑫-【18631871991】,地址:[湖南省张家界市景县景龙路南、杜桥镇草厂村西北]。