

无需长篇大论,观看HT200灰铁圆棒厂家报价视频,让你瞬间爱上我们的产品。
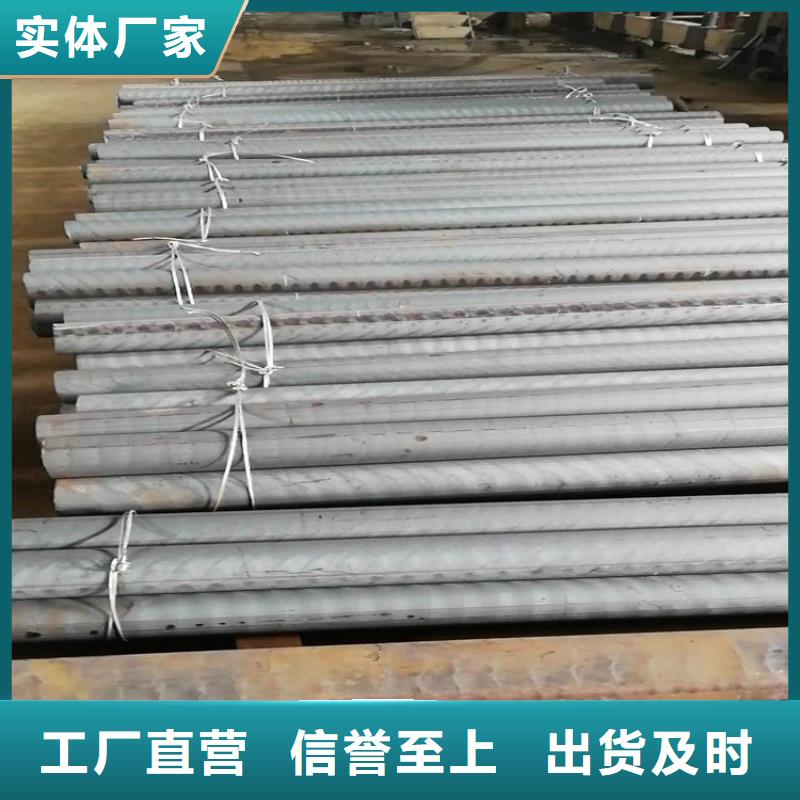
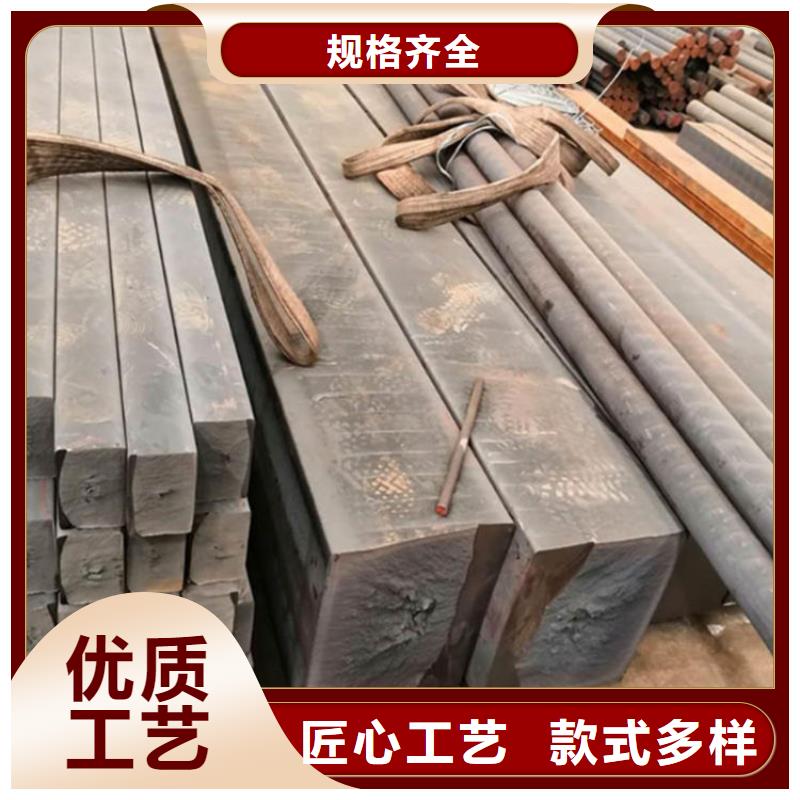
以下是:广西来宾HT200灰铁圆棒厂家报价的图文介绍
亿锦天泽钢铁(来宾市分公司)位于开发区凤凰工业园,公司主要产品有: 耐磨钢板厂家等多种系列,并可根据客户的要求,定做客户所需的产品,以满足市场需求。本公司致力于:“以诚相待,以信为本,以优取胜”的经营理念。“以科技求发展,以质量求生存”的质量方针。“真诚互沟通,服务无止境”的服务精神,愿与国内外各界朋友广泛合作,与时俱进,共创辉煌!公司为了增加客户的信任度和客户的权益,我们有专门的销售和维护团队,确保我们卖出的每一个产品都是合格的,性能是稳定的,公司一直秉着优质的服务和良好的信誉赢得了广大客户的一致好评,热忱欢迎您的指导和选用!


广西来宾亿锦铸铁型材有限公司专业提供广西来宾球墨铸铁棒现货,广西来宾本地铸铁棒生产厂家选取高铬铸铁与ZG230-450钢进行复合铸造,以达到抗磨损性、抗腐蚀性良好的目的,同时复合的双金属应具有优异的性、强度、延展性和断裂韧性等综合的机械性能。 本文以球磨机复合衬板为研发目标,主要针对复合铸造工艺以及高铬铸铁的冶炼和热处理工艺进行研究。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 采用数值模拟与非线性拟合方法进行拉坯控制规律研究。基于ProCast软件建立铸铁型材水平连铸模型,以结晶器出口凝壳厚度和铸件成裂指数为约束条件,获取不同型材的拉坯工艺参数,依据控制变量法得出拉坯工艺参数(拉坯速度、拉停比、拉坯周期)与铸造工艺参数(浇注温度、铸坯宽度、一冷强度、二冷强度)之间存在非线性,强耦合的关系,以及他们之间的控制规律。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。


广西来宾亿锦铸铁型材有限公司专业提供广西来宾球墨铸铁棒现货,广西来宾铸铁棒生产厂家克服硫以及杂质元素的影响以保证铸铁型材是必须的。稀土防止干扰元素破坏球化。研究表明,当干扰元素Pb、Bi、Sb、Te、Ti等总量为0.05wt%时,加入0.01wt%(残余量)的稀土,可以完全中和干扰,并可抑制石墨的产生。中国绝大部分的生铁中含有钛,有的生铁中含钛高达0.2~0.3wt%,但稀土镁球化剂由于能使铁中的稀土残留量达0.02~0.03wt%,故仍可保证石墨球化良好。如果在球墨铸铁中加入0.02~0.03wt%Bi,则几乎把球状石墨完全破坏;若随后加入0.01~0.05wt%Ce,则又恢复原来的球化状态,这是由于Bi和Ce形成了稳定的化合物。稀土的形核作用。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。加入稀土可使石墨球数增多的原因可归结为:稀土可提供更多的晶核,但它与FeSi孕育相比所提供的晶核成分有所不同;稀土可使原来(存在于铁液中的)不活化的晶核得以长大,结果使铁液中总的晶核数量增多


广西来宾亿锦铸铁型材有限公司专业提供广西来宾本地球墨铸铁棒现货,广西来宾铸铁棒生产厂家通过选用合理的化学成分,采用冲天炉与电炉双联的熔炼工艺,并对原铁液进行脱硫处理,获得成分稳定的低硫原铁液,然后调整球化处理温度,进行盖包法球化处理和冲入法球化处理对温度的敏感性试验。在试验的基础上,利用盖包法球化处理工艺生产高综合性能和高质量的铸铁型材。 试验结果表明,在1450~1500℃范围内,调整球化处理温度,对铁液进行盖包法球化处理,球化剂中镁的氧化烧损少,镁的吸收率和铁液残留镁量稳定,波动范围小,稳定了球化效果,提高了球铁生产的稳定性;处理后铁液含硫量低,可以减少球铁的观夹杂物,提高球铁的综合性能,特别是韧性指标,改善加工性能。 但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。