


想要更直观地了解锯床那个厂家便宜产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:江苏淮安锯床那个厂家便宜的图文介绍
我厂坐落于石像镇老官赵村3组,交通条件便利,技术实力雄厚,经济后盾强大,市场前景广阔。建贸钢筋笼绕筋机厂家(淮安市分公司)生产设备齐全,配套能力强,有一整套严格的【数控钢筋网排焊机、数控钢筋笼绕筋机、数控钢筋弯曲中心、全自动钢筋弯箍机、滚丝机、调直机】生产管理体系和质量保证体系并拥有一支素质良好的员工队伍,在【数控钢筋网排焊机、数控钢筋笼绕筋机、数控钢筋弯曲中心、全自动钢筋弯箍机、滚丝机、调直机】产品的生产方面,已形成一整套独特可靠的工艺流程与生产方法,【数控钢筋网排焊机、数控钢筋笼绕筋机、数控钢筋弯曲中心、全自动钢筋弯箍机、滚丝机、调直机】产品规格齐全,价格合理、客户至上、服务周到、让利客户、薄利多销为原则,诚实守信为宗旨。经过多年的经营,已经同全国各厂家建立了稳固的供货体系,同使用单位建立了良好的经营体系。 公司愿与各地的新老客户共同搭起一座智慧的桥梁!与您共同发展灿烂美好的明天!


参数规格
锯切范围(mm): φ400/400/400
锯带规格(mm): 11350X67X1.6
进给速度: 无级调速
锯条线速(m/min):20-65
机床总功率(kw): 4.74
工作方式: 液压
外形尺寸(mm): 2200*1150*1550
1、带锯床操作及维修人员,必须经过专业培训,掌握带锯床操作和维修技能。作业人员应确保充足睡眠,保持精力集中。
2、变速时必须先停车再打开防护罩,转动手柄使皮带放松,将三角皮带置于所需速度的槽中,然后张紧皮带,盖好防护罩。
3、除屑钢丝刷的调整应使钢丝接触带锯条的齿部,但不要超过齿的根部,注意观察钢丝刷是否能铁屑。
4、根据所加工工件的尺寸大小沿燕尾导轨调整导向臂,调整完毕后必须锁紧导向装置。
5、锯料 大直径不得超过规定,工件必须夹持牢固。
6、带锯条松紧应适当,速度和进给量必须恰当。
7、铸铁、铜、铝件不加切写削液,其它均需加写削液。
8、切削途中锯条断裂,调换新锯条后,工件必须翻身重新锯,


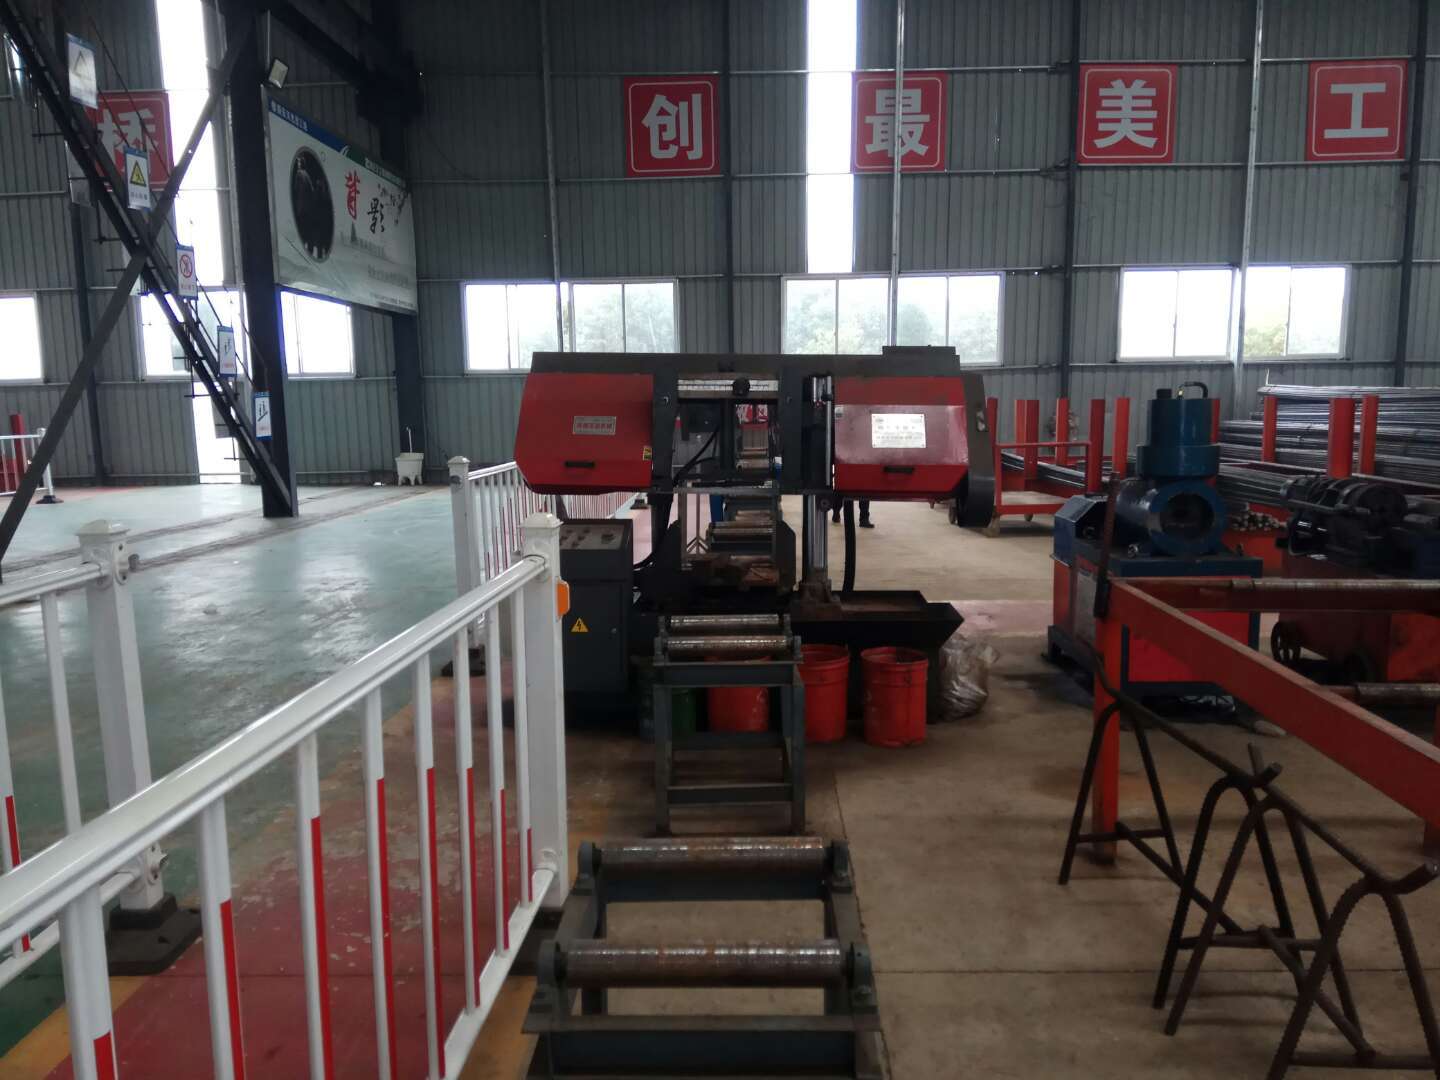
钢筋带锯床主要特点:
锯切进给采用液压控制,通过调速阀调节,实现无极调速
锯切线速度采用变频器控制,调节控制方便
锯带液压手动张紧
传动采用大功率减速机,动力强,可靠性高,满足长时间工作运转
采用PLC可编控制器,工作性能稳定
采用液压驱动滑台式送料,送料方便,快速
升降导向采用进口线性导轨,运行精度高
可配置自动排屑装置,实现锯屑自动收集
龙门结构,刚性好
大大激发了工程技术人员科技创还未用过的积极性和创造性,公司先后有数十项项成果在,省,部,局发布并获奖。 项目部驻地所在的合肥远郊磨店乡,是同一个周遭7平方公里荒无人烟的地儿,因项目部开展的是“职教城”的早期施工,需在新开垦的“地”上搞工程,借此,不应该不远离大都市,选择在大面积的荒地中入住,过起现代“部落式”的原始生活。项目部驻地没水,仅有靠新打的一口井凑合着做饭,连洗衣服都相当困难;项目部驻地缺电。

工作原理
液压传动系统由泵、阀、油缸、油箱、管路等元辅件组成的液压回路,在电气控制下完成锯梁的升降,工件的夹紧。通过调速阀可实行进给速度的无级调速,达到对不同材质工件的锯切需要。电气控制系统由电气箱、控制箱、接线盒、行程开关、电磁铁等组成的控制回路,用来控制锯条的回转、锯梁的升降、工件的夹紧等,使之按一定的工作程序来实现正常切削循环。
润滑系统开车前必须按机床润滑部位(钢丝刷轴、蜗轮箱、主动轴承座、蜗杆轴承、升降油缸上下轴、活动虎钳滑动面夹紧丝杆)要求加油。蜗轮箱内的蜗轮、蜗杆采用30号机油油浴润滑,由蜗轮箱上部的油塞孔注入,箱仙面备有油标,当锯梁位于低位置时,油面应位于油标的上、下限之间。试用一个月后应换油,以后每隔3-6个月换油1次,蜗轮箱下部设有放油塞。


锯梁下降按工作按钳,液压油通过电磁阀进入升降油缸有杆腔;无杆腔液压油通过电磁阀,单向调速阀回油箱。锯梁快降按下降按钮,液压通过电磁阀工作,油进入升降油缸有杆腔,无杆腔油通过电磁阀回油箱。锯梁上升按上升按钮,液压油通过电磁阀进入升降油缸的无杆腔;有杆腔油经过电磁阀回油箱。工件松开按钳松按钮,液压油通过电磁阀进入夹紧油缸右边;左边液压油能过电磁阀回油箱,左钳口向左运动工件松开。
系统的模拟输入输出模块,使锯削过程的具有广泛的意义,如:锯床只要增加锯条变形的反馈,即可对锯削速度进行自适应调整。增加伺服阀,即可对锯削过程的速度和位置控制进行优化。系统的管理功能使材料和工件的管理更方便。系统的中文界面和实时的图形状态显示,使操作更友好更直观。由于系统采用标准PC,使锯削的网络化管理更便捷。
系统的模拟输入输出模块,使锯削过程的具有广泛的意义,如:锯床只要增加锯条变形的反馈,即可对锯削速度进行自适应调整。增加伺服阀,即可对锯削过程的速度和位置控制进行优化。系统的管理功能使材料和工件的管理更方便。系统的中文界面和实时的图形状态显示,使操作更友好更直观。由于系统采用标准PC,使锯削的网络化管理更便捷。
