 云 发 布-




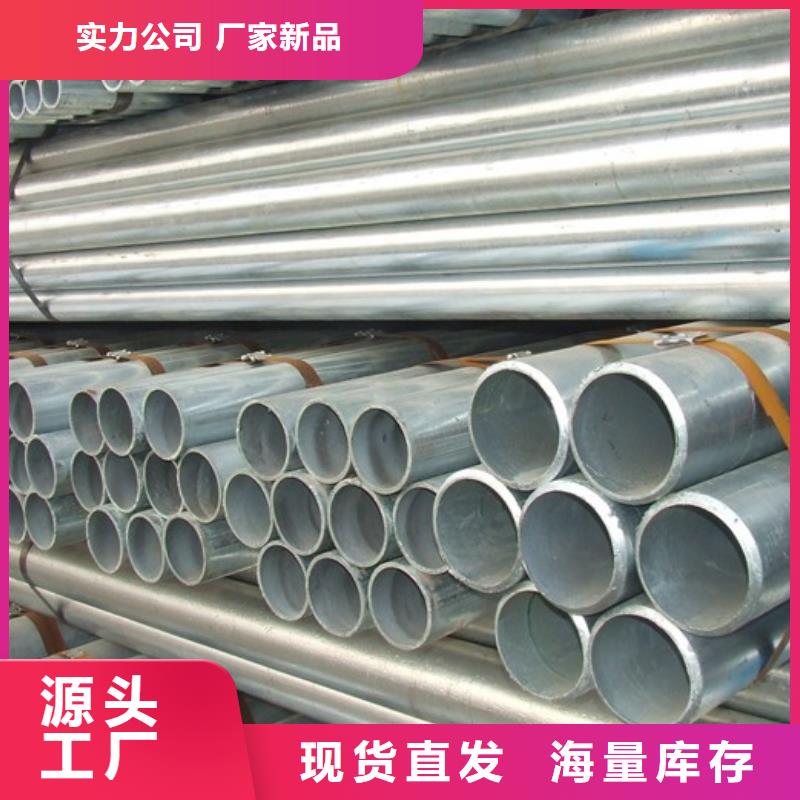

简约不浮华,不简单实用。我们的【无缝钢管45#精密钢管种类多质量好】产品视频用直观的方式展现产品的实用性和价值。
以下是:广东深圳【无缝钢管45#精密钢管种类多质量好】的图文介绍
鑫森通达无缝钢管(深圳市分公司)专业从事 精密钢管、无缝钢管套丝、定尺无缝钢管、固溶无缝钢管、空心气瓶管、钢结构无缝钢管的研发、设计、销售、现场施工、售后服务为一体的生产厂家。公司拥有完善的管理制度和强大的 精密钢管、无缝钢管套丝、定尺无缝钢管、固溶无缝钢管、空心气瓶管、钢结构无缝钢管研发技术力量及先进的施工设备、经验丰富的施工队伍。多年来我们在实现更新科研技术的基础上不断开拓创新。公司宗旨:秉承以质量求生存、以信誉求发展。愿与各领域同仁一道携手并进、共同发展 精密钢管、无缝钢管套丝、定尺无缝钢管、固溶无缝钢管、空心气瓶管、钢结构无缝钢管。真诚希望光临参观指导和洽谈!


奥氏体不锈钢管打底层的焊接,以往采用手工钨极氩弧焊配以实芯焊丝施焊方式,管内充Ar避免焊缝根部氧化,保证焊缝内部质量。但是管内充Ar在现场施工 难度大,设备、罐体联头和长管道焊接时充Ar量大,特别是高空作业更不利于施工,且辅助用工多,很不经济。为处理这些问题,保证焊缝质量,在施工中,对打 底层采用药芯焊丝钨极氩弧焊(TIG),填充、盖面采用气体维护金属极电弧焊(MAG)。
打底焊接时,焊枪角度、焊丝角度与碳钢焊接根本相同。
在焊接过程中,焊枪要做圆弧形摆动,其目的是使铁水和熔渣加速别离,便于察看熔池。同时,可增加母材坡口两侧热输入量,避免呈现单边未熔合。在填充焊丝时,应将焊丝送到熔池根部,并向下轻压一下,以保证根部熔透及根部内成形。
焊丝送入、取出的频率要比实芯焊丝快。焊丝取出的间隔应使焊丝的端部在氩气维护区内,以免端部氧化。
收弧时,应将弧坑填满。如发现弧坑裂纹、缩孔等缺陷,应肃清洁净后再焊.以保证焊缝质量。盖面焊时,焊前留意喷嘴及导电嘴能否清算洁净,气体流量的大小能否适宜,清算打底层外表,控制层间温度。
因填充、盖面层用气体维护焊,焊丝伸出长度的长短对焊接过程的稳定性影响较大,焊丝伸出长度越长,焊丝电阻值增大,焊丝过热而成段凝结,结果焊接过程不 稳定,金属飞溅严重,焊缝成形不良,对熔池的维护不好;焊丝伸出长渡过短,则焊接电流增大,喷嘴与工件的间隔缩短,焊接视野不清,焊道成形不良,同时还会 使喷嘴过热,形成飞溅物粘住或梗塞喷嘴,从而影响气体流量。
在MAG焊过程中,焊丝伸出长度为8~9mm,焊枪摆动幅度、频率、速度及边缘停留时间配适宜当,动作谐和分歧,随时调整焊枪角度,使焊缝外表边缘熔合划一,成形美观,以保证填充及盖面层质量。
焊接时,焊枪角度要跟管子轴线垂直,由于管子是圆的,所以焊枪角度要随时变化,这样才干保证焊缝质量,防止焊缝产生气孔、夹渣等现象。
焊时采用小月牙形摆动,两侧稍作停留稳弧,中间速度稍快,这样能够防止焊出的焊缝凸起、不平整;上、下接头都要越过中心线5~10mm,后半圈填充、盖面仰焊接头时,可把前半圈引弧焊接位置磨一个缓坡,使后半圈接头时不致于产生缺陷;
填充时,要留意坡口边缘不要被电弧擦伤,以备盖面层焊接。
盖面时,应在坡口边缘稍作停顿,以保证熔池与坡口更好地熔合,焊接过程中焊枪的摆动幅度和频率要相顺应,以保证盖面层焊缝外表尺寸和边缘熔合划一。
打底焊接时,焊枪角度、焊丝角度与碳钢焊接根本相同。
在焊接过程中,焊枪要做圆弧形摆动,其目的是使铁水和熔渣加速别离,便于察看熔池。同时,可增加母材坡口两侧热输入量,避免呈现单边未熔合。在填充焊丝时,应将焊丝送到熔池根部,并向下轻压一下,以保证根部熔透及根部内成形。
焊丝送入、取出的频率要比实芯焊丝快。焊丝取出的间隔应使焊丝的端部在氩气维护区内,以免端部氧化。
收弧时,应将弧坑填满。如发现弧坑裂纹、缩孔等缺陷,应肃清洁净后再焊.以保证焊缝质量。盖面焊时,焊前留意喷嘴及导电嘴能否清算洁净,气体流量的大小能否适宜,清算打底层外表,控制层间温度。
因填充、盖面层用气体维护焊,焊丝伸出长度的长短对焊接过程的稳定性影响较大,焊丝伸出长度越长,焊丝电阻值增大,焊丝过热而成段凝结,结果焊接过程不 稳定,金属飞溅严重,焊缝成形不良,对熔池的维护不好;焊丝伸出长渡过短,则焊接电流增大,喷嘴与工件的间隔缩短,焊接视野不清,焊道成形不良,同时还会 使喷嘴过热,形成飞溅物粘住或梗塞喷嘴,从而影响气体流量。
在MAG焊过程中,焊丝伸出长度为8~9mm,焊枪摆动幅度、频率、速度及边缘停留时间配适宜当,动作谐和分歧,随时调整焊枪角度,使焊缝外表边缘熔合划一,成形美观,以保证填充及盖面层质量。
焊接时,焊枪角度要跟管子轴线垂直,由于管子是圆的,所以焊枪角度要随时变化,这样才干保证焊缝质量,防止焊缝产生气孔、夹渣等现象。
焊时采用小月牙形摆动,两侧稍作停留稳弧,中间速度稍快,这样能够防止焊出的焊缝凸起、不平整;上、下接头都要越过中心线5~10mm,后半圈填充、盖面仰焊接头时,可把前半圈引弧焊接位置磨一个缓坡,使后半圈接头时不致于产生缺陷;
填充时,要留意坡口边缘不要被电弧擦伤,以备盖面层焊接。
盖面时,应在坡口边缘稍作停顿,以保证熔池与坡口更好地熔合,焊接过程中焊枪的摆动幅度和频率要相顺应,以保证盖面层焊缝外表尺寸和边缘熔合划一。


关于可倾瓦A333GR.6无缝管作用的介绍
流体诱发失稳是由于流体流动产生的切向力引起的,只要减小A333GR.6无缝管这个切向力,无疑会大大提高系统的稳定性。
采用可倾瓦轴承可以达到这个目的,因为可倾瓦轴承有多个活支瓦块,每一个瓦块都能形成油楔,若不考虑瓦块的惯性和支点摩擦,那么每个瓦块产生的油膜力总可以通过其支点和轴颈中心,即总保持与外载荷交于一点,这样便不会产生一个推动轴颈作涡动运动的力。
提高初始稳定界限转速的目的是使转子不锈钢储罐工作在稳定的转速上,从而防止涡动和振荡的发生。初始稳定界限转速与流体平均速率入成反比,七水硫酸亚铁而与系统的径向刚度成正比,因而,要提高初始稳定界限转速,就需要减小流体平均速率入,增大系统的径向刚度。
另外,还可以减小流体平均速率:
(l)采用反涡旋技术干扰流体的周向运动。例如在设计上可采用逆转向的进油方式、在轴瓦上开轴向槽等。在发生油膜涡动和振荡时及时开启顶轴油泵的方法在临时处理机组实际运行中发生的失稳现象收到了很好的效果。
(2)通过轴承几何形状的改变来干扰周围流体的流动。可采用非圆筒瓦(椭圆瓦)和活支瓦块式轴承(可倾瓦),在这类轴承中,流体的环流要比圆柱轴承弱得多


