



想要探索小口径汽缸管实时报价的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。
以下是:山东威海小口径汽缸管实时报价的图文介绍
27SiMn缸筒产品案例遍布全国各地,多年来凭着“诚实守信”的经营作风和“顾客的需求就是我们的愿望”的营销理念以及“质优价惠”赢得了客户的好评。九冶管业(威海市分公司)可以根据不同用户的需求进行设计生产。 27SiMn缸筒产品质量保证,价格从优,欢迎您的惠顾!

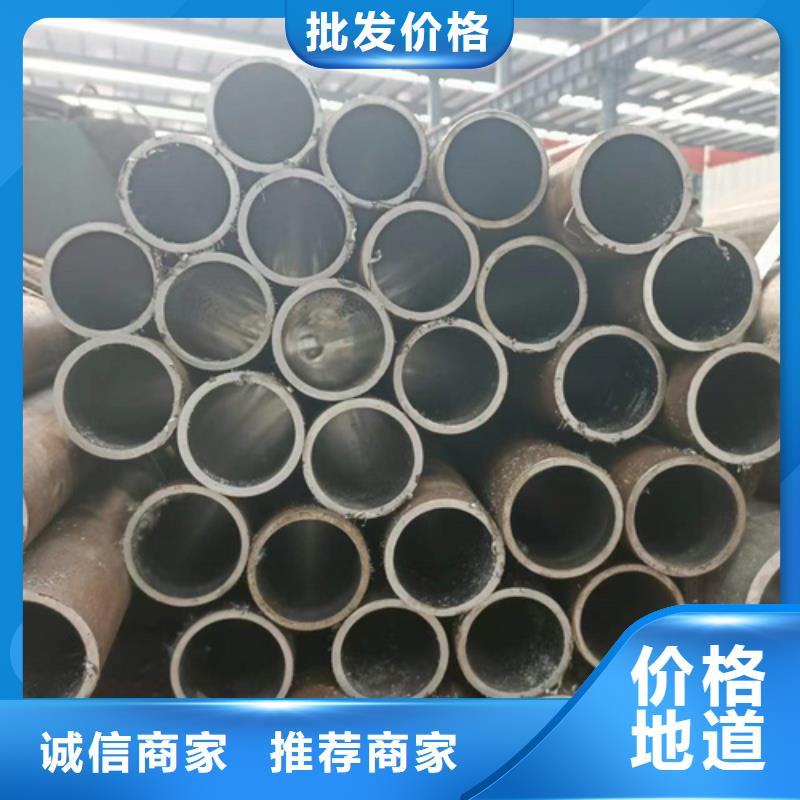
珩磨管的实用性如何。珩磨管的工作其实说简单点就是为了减少工件的表面粗糙程度,但是很多人并不知道珩磨管到底是怎样工作的,下面我们就简单的来了解一下珩磨管是怎样工作的吧。在珩磨管工作的时候,会有一个砂条。砂条上会放上很多磨粒,如果给这些磨粒够多的压力,那么珩磨管就会以相应的速度,然后对工件的表面进行摩擦。这样的挤压和挂侧就可以细细的减少工件的表面粗糙程度。还有就是在砂条运转和上下运动的时候,那些磨粒会在表面形成相应运动轨迹。珩磨管的切速是比较低的,这样就能够大大增加珩磨的效率。1.珩磨管,其用珩磨机来珩磨的话,那么,其在内孔直径上,可以达到多少?珩磨机的珩磨,其是通过珩磨油石条来进行,并对所要珩磨的表面进行修整研磨,达到预期加工效果。所以,对通过珩磨机珩磨得到的珩磨管,其在内孔直径上,一般的,是为5到500毫米这一范围内。2.在液压缸筒的生产制造上,其是否有珩磨工序?此外,珩磨管,其是否可以当作油缸管来使用?


珩磨管的布置要求珩磨管有别于普通的管材,因此不管是它的加工方式,还是管路布置,都有非常特殊的要求。围绕着这两方面的内容进行详细的描述,以便于使珩磨管的功效得到充分的发挥。珩磨管实质上是一种经过特殊处理的高精密无缝钢管,其良好的性能使得它在各个领域中都有不错的使用效果。珩磨管在布置的时候,不管是排列还是走向都应该整齐一致,而且应层次分明。尽量采用水平或垂直的方式进行布置,而且在平行度和垂直度等方面也有严格的规定。珩磨管的切割也比较降低,如果直径是大于50mm的话, 是采用机械加工方法切割,确保管子切割面的平整,不能有毛刺、氧化皮、熔渣等缺陷存在。


怎样修复珩磨管的表面缺陷1、加大冷拔变形量增加冷拔变形道次,加大总变形量,可以达到降低麻点深度,减小珩磨磨削余量的目的。2、优选热轧管坯料冷拔管麻点缺陷均是由热轧管所引起的,所以,通过选择锈蚀程度小、壁厚均匀的热轧管,可以减少麻点缺陷,提高缸筒的成材率。3、热轧管内孔缺陷清理珩磨管的基本构成液压油缸缸筒是珩磨管的主体,其内孔一般采用镗削、铰孔、滚压或珩磨管等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,减少磨损;液压油缸缸筒要承受很大的液压力,因此,应有足够的强度和刚度。端盖在缸筒的两端,与缸筒形成密闭油腔,因此,端盖及其连接件都应有足够的强度。设计时既要考虑强度,又要选择工艺性较好的结构形式。导向套对活塞或柱塞起导向和支承作用,有些液压缸不设导向套,直接用端盖孔导向,这种结构简单,但磨损后需要更换端盖。


三、加工范围广主要加工各种圆柱形孔:珩磨管通孔、轴向和径向有间断的孔,如有 径向孔或槽的孔、键槽孔、花键孔、盲孔、多台阶孔等。另外,用专用珩磨头,还可加工圆锥孔、椭圆孔等,但由于珩磨头结构复杂,一般不用。用外圆珩磨工具可以珩磨圆柱体,但其去除的余量远远小于内圆珩磨的余量。珩磨可以加工任何材料,金刚石和立方氮化硼磨料的应用,进一步拓展了珩磨的运用领域,同 时也大大提高了珩磨加工的效率。四、切削余量少为达到图纸所要求的精度,采用珩磨加工是所有加工方法中去除余量少的一种加工方法。在珩磨加工中,珩磨工具是以工件作为导向来切除工件多余的余量而达到工件所需的精度。珩磨时,珩磨工具先珩工件中需去余量大的地方,然后逐渐珩至需去除余量少的地方。五、纠孔能力强