深入了解注塑产品塑料垫片注塑详细参数产品,一部视频就够了,快来观看!
以下是:六安裕安注塑产品塑料垫片注塑详细参数的图文介绍
铭诺橡塑制品(六安市裕安区分公司)在多年的 尼龙轮实践中,积累了丰富的 尼龙轮市场经验。公司从产品出售到售后服务,进行层层把关。为客户提供放心 尼龙轮产品,公司坚持,以人为本,品质为先,持续改进的企业发展观。欢迎新老客户前来洽谈。
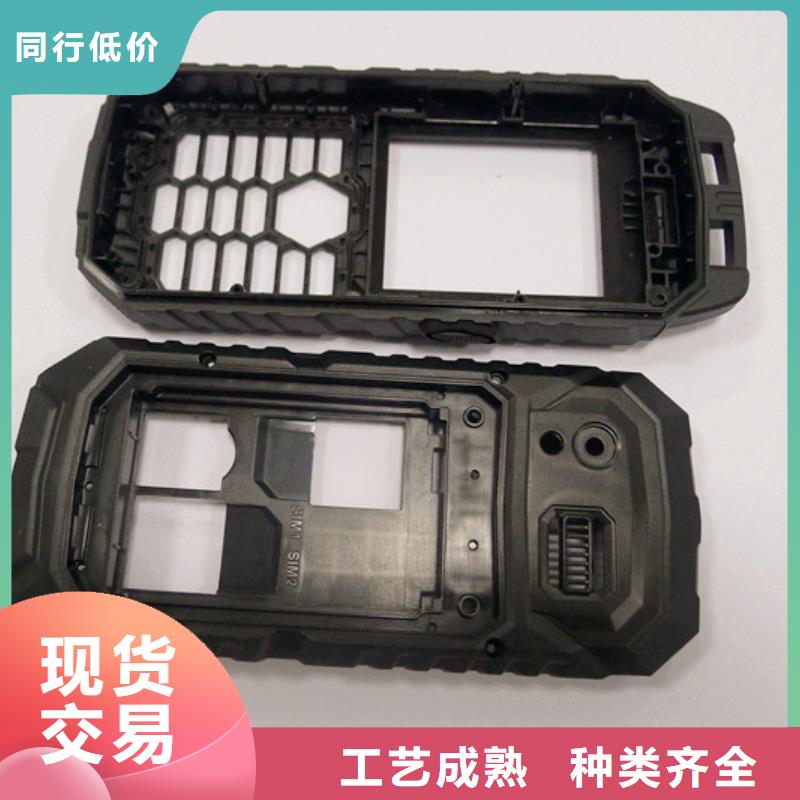

六安裕安本地注塑产品 制品缺料的方法 一,产生缺料的原因: 1-1注塑机压力的不足 1-2 模具内压力的不足 1-3 材料流动性的不足 1-4 型腔内空气逸出不良 1-5浇口不平衡(每模出数多的时候 关联的知识:21 缺料一般是由模具的形状和材料的流动性来决定的。当是由于成型条件设定而引起的却料时,成型的条件设定应朝材料流动性好的方向设定即提高模温、料筒温度,提高射出速度和射出压力 无水印 2-2 型腔内的排气通边设计不高明时,造成模具内空气难逸出,除了引起制品缺料外,还是引起制品糊斑和融合痕的原因。


六安裕安注塑产品 解决方法 3-1 即时:对热处理后安装的模具部件、螺丝等进行脱脂处理。 3-2 长期:把材料换成耐裂纹的材料。 四、 由于材料的差异 4-1 聚苯乙稀种类的材料 GP 值弱HI次之。AS、ABS 比较强 4-2聚稀类的材料中,聚乙稀(PE) 对特定的溶剂弱,聚丙稀 (PP)非常强 五、参考事项: 5-1 用成型条件想得到没有残余应力的制品,即想依靠成型条件的微小控制得到无残余应力在现实中是不可能的。 5-2 要注意:耐药品性能数据高的时候是制品无应力状态下,在有应力的场合有显著的作用差异。 5-3 应力龟裂可以利用残余应力来测定,在聚苯乙烯中用浸在煤油中来检察残余应力的位置。


六安裕安注塑产品 07 (8)型腔的厚度同填充长度,大体上成直线比例。 5-3 填充 长度 (L)同型腔的厚度(T)的比值L/T 为成型材料流动性的标准L/T 比值 材料 PVC(硬)150-100 PVC (软)240-160 PC150-100 PA6320-200 PS200-220 PP280-160 280-200 、制品银条痕的方法 产生银条的原因 1-1 材料中的水分和挥发性液体的气化 1-2 材料的分解 1-3 材料的剪切