以下是:山东省威海市Q345R焊管全国发货的产品参数
以下是:山东省威海市Q345R焊管全国发货的图文视频
【鹏鑫】持续拓展产品矩阵,现有
乳山圆管、
荣成小口径厚壁无缝钢管、
文登无缝钢管、
烟台42CrMo厚壁无缝钢管、
青岛耐高压无缝钢管、
济宁无缝钢管调质、
淄博无缝钢管弯头加工、
滨州无缝钢管厂等,满足不同场景需求。
Q345R焊管全国发货,
鹏鑫钢铁(威海市分公司)为您提供
Q345R焊管全国发货的资讯,联系人:
李经理,电话:
【052788266888】。 山东省,威海市 威海市,别名威海卫,山东省辖地级市,地处中国华东地区、山东半岛东端,位于北纬36°41′—37°35′,东经121°11′—122°42′之间,属北温带季风型大陆性气候,四季变化和季风进退都较明显,总面积5799.84平方千米。截至2022年末,威海市常住人口为291.78万人。截至2023年1月,威海市辖2个市辖区,代管2个县级市,市政府驻环翠区新威路1号。
想要探索Q345R焊管全国发货的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。
以下是:山东威海Q345R焊管全国发货的图文介绍
鹏鑫钢铁(威海市分公司)始终坚持“创新务实,追求卓越,诚信守约,用户至上;以质量求生存,以科技求发展”的经营理念。秉承“员工与企业共成长,企业与合作伙伴共同发展”的指导思想。以科学的管理为基础,以的人才为支撑,以不断创新的激情为动力,以打造的“鹏鑫钢铁(威海市分公司)”品牌为己任,企业形象,创造出更好的 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品。
山东威海Q235B螺旋焊管钢材指的是一种低碳钢,其中Q指的是钢材的屈服点,数字代表其屈服点的数值,B指的钢材的质量等级。Q235B钢材是我国使用比较多的一种钢材,化学成分主要是碳、硅、锰、铬、镍、铜等。Q235B焊管钢材具有一定的伸长率和强度,韧性和铸造性都比较好,因此比较容易冲压和焊接,并且Q235B钢材的价格还比较便宜。因此在许多地方都有一定的应用,比如机械零件制造、建筑桥梁的焊接构件等。由Q+数字+质量等级符号+脱氧方法符号组成。它的钢号冠以“Q”,代表钢材的屈服点,后面的数字表示屈服点数值,单位是MPa例如Q235表示屈服点(σs)为235MPa的碳素结构钢。②必要时钢号后面可标出表示质量等级和脱氧方法的符号。
山东威海螺旋焊管是将低碳碳素结构钢或低合金结构钢钢带按一定的螺旋线的角度(叫成型角)卷成管坯,然后将管缝焊接起来制成,它可以用较窄的带钢生产大直径的钢管。其规格用外径*壁厚表示,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。螺旋焊管生产厂家应持有颁发的工业产品生产许可证。许可证制度要求螺旋焊管的生产厂家首先应通过认定的检定机构的审查考核,具备相应的生产手段、检验设备,体系运行良好有效,产品应符合标准的等级和质量规范的要求,经工业产品生产许可证办公室确认后发证。所以螺旋焊管生产厂家均有较为完善的体系和质量控制的运作程序。由于热轧卷板的材质技术性能和生产技术工艺要求较高,故一方面国内符合标准的生产厂家比钢板生产厂家要少。

焊管高频焊接方法 焊管采用这种焊接方法时,接触头可设置在离会合点不同距离上。管坯运动时,接触头可沿待焊边上面或下面滑动。接触头从上面放置在待焊边上的方案用得*广,因为采用这种方案可以使焊接装置结构简单可靠。焊管高频焊接主要是利用高频电流的趋肤效应和邻近效应,使电流高度集中在待焊边上,从而能在百分之一秒时间内将其加热到焊接温度1230℃左右,然后在挤压辊的作用下进行压力焊接。 焊管高频焊接方法,根据向被焊件馈电方式不同,可分为传导馈电和感应馈电两种。采用传导馈电焊接时,借助于两个接触头2和3把高频电流传到管坯1上。焊接电流沿管坯坡口两侧流过,并通过挤压辊5附近的坡口两侧会合点形成回路。在管坯两侧坡口上的电流方向是相反的,因此,邻近效应使电流集中于坡口的表面, 电流频率越高,电流就越集中于其表面。阻抗器4提高了坡口加热的集中程度,因为它增大了电流环绕管坯流过的感抗。 现在的焊管焊接技术已经时发展的非常纯熟,开始慢慢的摆脱之前的老套,逐渐采用全新的技术,并且严格保证了焊缝技术的优越性。未来的钢材市场,科技市场中国必将走在前沿。

小口径焊管保养的六个步骤 合适的保养方法,对后期小口径焊管的使用将起着事半功倍的效果。进行定期的保养,避免小口径焊管漏水,显得非常的有必要。 1、定期检查各小口径焊管否完善,是否有沉积物、结焦、水锈层等结垢附着,并即时进行清洗。在这同时还必须检查各小口径焊管与橡胶垫圈的粘合是否紧密,橡胶垫圈本身是否完好,以免橡胶垫圈脱胶与损坏而引起的漏泄。 2、板式热交换器压紧螺帽与上下导杆,应经常武动乾坤加润滑油脂进行润滑。 3、各仪表调节应有专人负责,并严格执行操作规程进行操作与维护。 4、当需更换的橡胶垫圈或修补脱胶部分时,需将该小口径焊管取下,放在桌上,将旧垫圈拆下,或在脱胶处将小口径焊管凹槽的胶水遗迹用细砂纸擦尽,再用四氯化碳或三氯乙烯等溶剂把凹槽内的油迹擦尽,再把新橡胶的垫圈的背部用细砂纸擦毛,同样用四氯化碳或三氯乙烯溶剂把油迹擦尽。然后在凹槽和橡胶垫圈背面均薄薄敷上一层胶水,待稍干一下,以不粘手指,但仍发粘为度,即将橡胶垫圈嵌入槽内,四周压平,敷一层滑石粉,随即将小口径焊管装上设备机架轻轻夹紧。根据胶水说明书要求隔大周皇族一段时间即可投产使用。 5、每次将小口径焊管重新压紧时,须注意上一次压紧时的刻度位置,切勿使橡胶垫圈压过度,以致降低垫圈使用寿命。 6、更换小口径焊管橡胶垫圈时,须将该段全部更新,以免各片间隙不均,影响传热效果。


冷轧焊管工艺流程 冷轧焊管具有承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口压扁无裂缝等特点,冷轧焊管主要用于机械结构、液压设备及汽车摩托车的气动或液压元件,如气缸或油缸等。 冷轧焊管生产基本的工艺流程是:热轧毛管—>毛管检查、修磨—>毛管酸洗—>毛管酸洗后复检—>冷拔—>精拉道次前矫直—>酸洗、润滑—>精拉—>成品前处理—>入库。 冷轧焊管生产需要注意事项: 1、毛管 冷轧焊管毛管壁厚要均匀、内外表面缺陷少;要配置外表面抛光及内孔缺陷清理设备。 2、复检 冷轧焊管与普通冷拔钢管相比,冷轧焊管生产增加了热轧毛管酸洗复检工序,主要是要保证毛管外表面无折叠、裂纹等缺陷,排除掉内表面存在折叠、严重划线、麻面等缺陷的毛管。 3、工具 一般冷轧焊管生产所使用的工具的表面光洁度要求在Ra0.4以上,尺寸精度达到H3以上,硬度要求在HRC70以上。同时要求拉拔过程中不能出现顶头或模具粘钢现象。 4、退火 退火在所有的冷轧焊管生产中是非常重要的工序,退火质量的好坏既影响钢管的性能也影响氧化铁皮的。冷轧焊管需要配置无氧化光亮退火炉设备。 5、酸洗 冷轧焊管在硫酸酸洗过程中容易形成以Fe2O3、Fe3O4为主的“黑渣”,在后续生产中形成表面黑斑。Fe2O3、Fe3O4易溶于盐酸,为防止黑斑形成则在酸池中加入5-10g/l的NaCl。 6、润滑 冷轧焊管应选用树脂作润滑剂,这种润滑与磷化加润滑(皂化)相比有明显的区别,拔制出来的钢管呈现铁基体的本色,既有高的光洁度又有冷轧管般的漂亮外观色泽。 生产冷轧焊管的工业控制包括模具设计、退火、酸洗、润滑等条件控制,同时应在毛管质量检测、整修方面做好工作。

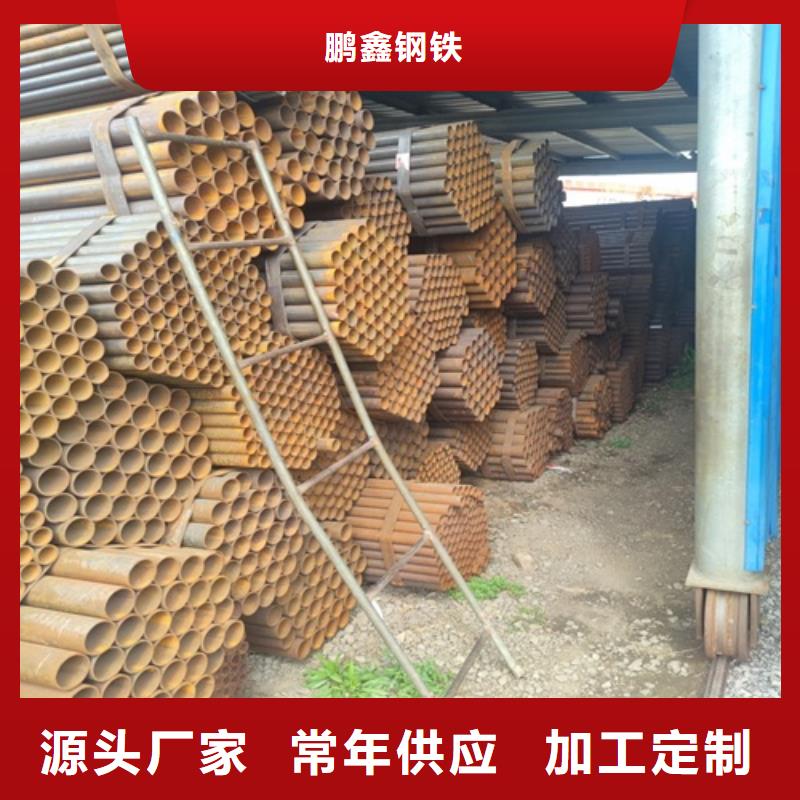
Q345R焊管全国发货,鹏鑫钢铁(威海市分公司)专业从事Q345R焊管全国发货,联系人:李经理,电话:【052788266888】,以下是Q345R焊管全国发货的详细页面。