以下是:湖北省宜昌市LSY系列管型螺旋输送机学校的产品参数
以下是:湖北省宜昌市LSY系列管型螺旋输送机学校的图文视频
【衡泰】以匠心打造多元场景产品,涵盖
西陵斗式机、
枝江螺旋输送机、
远安震动给料机、
随州粉尘加湿搅拌机、
黄冈粉尘加湿搅拌机、
武汉斗式机、
咸宁埋刮板输送机等。
LSY系列管型螺旋输送机学校,
衡泰重工机械制造(宜昌市分公司)为您提供
LSY系列管型螺旋输送机学校的资讯,联系人:
刘女士,电话:
【13731735184】。 湖北省,宜昌市 宜昌市是湖北省重要的综合交通枢纽,境内三峡机场是航空一类口岸、鄂西渝东国际门户机场;宜昌东站是“四纵四横”沪汉蓉铁路节点车站;宜昌北站是“八纵八横”沿江高铁和呼南高铁枢纽车站;宜昌BRT是全国单条线路长、车站多的快速公交系统。
想要更直观地了解LSY系列管型螺旋输送机学校产品吗??产品视频,带你走进产品世界
以下是:湖北宜昌LSY系列管型螺旋输送机学校的图文介绍

湖北宜昌螺旋输送机的螺旋叶片与机壳间隙正常范围通常在3-10mm,具体数值会受设备类型、物料特性等因素影响,以下是具体介绍:- 根据设备类型和规格:一般来说,小型螺旋输送机的间隙相对较小,如TLSS型系列螺旋输送机,机壳内壁与螺旋叶片间两侧的间隙应相等,允许误差为2mm,底部的间隙允许误差为±2mm。对于螺旋公称直径为φ600-φ800mm的螺旋输送机,螺旋叶片与机壳双侧间隙≥7.5mm。- 根据物料特性:输送颗粒小、硬度低、流动性好的物料,如粮食、油菜籽等,间隙可以较小,一般在3-5mm。而输送颗粒大、硬度高、磨琢性强的物料,如矿石、石块等,为了减少叶片和机壳的磨损,间隙需要适当增大,通常在5-10mm。- 根据安装角度:水平安装的螺旋输送机,螺旋叶片和机壳之间的间隙保持正常范围即可。倾斜安装的输送机,由于物料要高度,受物料自身重力影响,为防止物料过多掉落,螺旋叶片和机壳之间的间隙要比水平方向的小一些。


湖北宜昌填充系数对螺旋输送机输送效率的核心影响是“先升后降的非线性关系”:在合理区间内(0.15~0.45),效率随填充系数增大而;超出上限(>0.45)后,效率会急剧下降,具体影响逻辑和细节如下: 一、核心影响逻辑:效率与填充系数的关联原理1. 填充系数决定“叶片有效推送的物料量”,低填充时,叶片与物料接触不充分,大量空间闲置,物料易因离心力滑动,输送效率低。2. 随着填充系数升高,叶片与物料接触面积增大,闲置空间减少,推送效率逐步,直至达到“效率峰值区间”。3. 超过合理上限后,物料在管内过度堆积,会产生挤压、堵塞,物料滑动阻力和管内压力急剧上升,叶片有效推送能力下降,效率反而下滑。 二、不同填充系数区间的效率表现| 填充系数区间 | 输送效率特征 | 核心原因 ||--------------|--------------|----------|| 0.15~0.25(低填充) | 效率偏低,随填充度增长缓慢 | 物料量少,叶片与物料接触不足,物料易滑动,有效推送占比低 || 0.25~0.35(中填充) | 效率稳步,与填充度正相关 | 叶片与物料充分接触,无明显挤压,物料流动顺畅,推送效率化 || 0.35~0.45(高填充) | 效率接近峰值,增长速率放缓 | 物料量充足,仍能顺畅流动,但若超过0.4,开始出现轻微挤压,阻力上升 || >0.45(超填充) | 效率急剧下降,甚至趋近于0 | 物料堵塞管体,叶片被“料塞”卡滞,推送力无法有效传递,部分物料反向回流 | 三、关键影响场景与注意事项1. 不同物料的“效率峰值区间”有差异:- 粉状物料:峰值区间0.3~0.35,超过后易扬尘、管内压力升高,效率下滑快。- 粒状物料:峰值区间0.35~0.45,颗粒流动性好,耐受更高填充度,效率峰值更宽。- 粘性/块状物料:峰值区间0.2~0.25,超过后易粘连、卡滞,效率快速下降。2. 倾斜/长距离输送的效率衰减:- 倾斜输送(θ>20°):物料受重力影响易下滑,需在水平填充度基础上降低10%~20%,才能维持相同效率,否则效率衰减更快。- 长距离输送(>30m):物料滑动损耗累积,填充度过高会加剧磨损和阻力,效率峰值区间会向“低填充端”偏移。3. 超填充的隐性效率损耗:- 即使未完全堵塞,超填充也会导致物料输送速度变慢、回流增加,实际有效输送量远低于理论值,同时伴随电机过载、设备磨损加剧,间接降低长期运行效率。 四、实操建议:控制填充系数以化效率1. 按物料类型锁定“效率峰值区间”,避免偏离:粉状取0.3~0.35,粒状取0.35~0.45,粘性/块状取0.2~0.25。2. 若需效率,优先在峰值区间内微调,而非盲目提高填充度;若峰值区间仍无法满足流量需求,可通过增大螺旋直径、调整螺距或转速实现。3. 运行中通过“进料量调节”控制填充系数:若发现物料输送变慢、电机电流升高,说明可能接近超填充,需减少进料量,将填充度拉回合理区间。要不要我帮你整理一份常见物料填充系数-效率对应表,明确每种物料的效率峰值区间、填充度和调整方法,方便你控制效率?
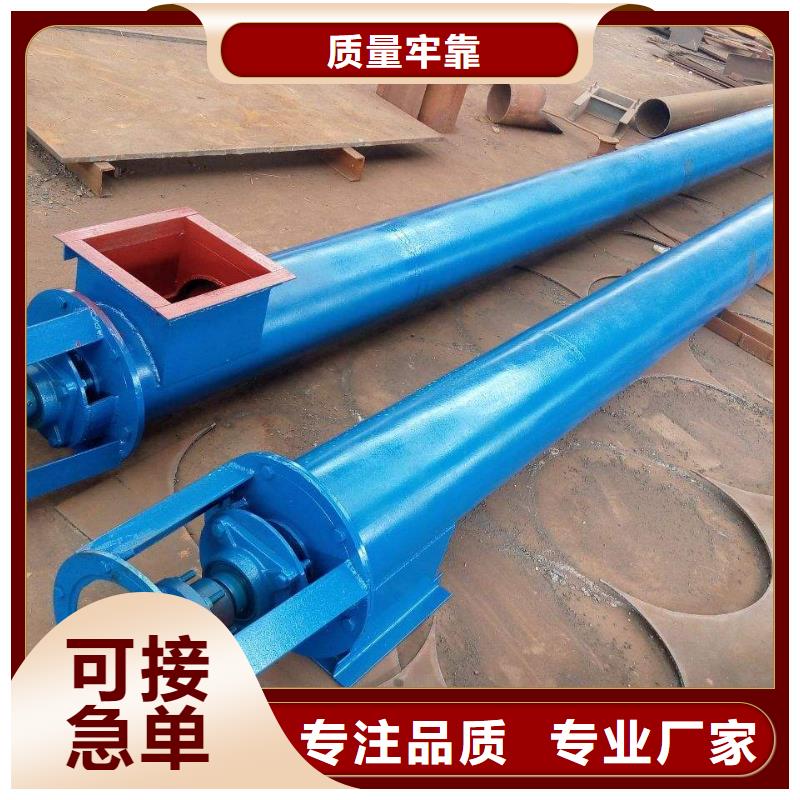


湖北宜昌螺旋输送机适合输送粉状、粒状、小块状的松散物料,核心适配无强粘性、无超大块、中低磨琢性的物料,具体分类及典型例子如下: 一、主流适配物料(按形态分类)# 1. 粉状物料(流动性好/中)典型例子:面粉、淀粉、水泥粉、粉煤灰、煤粉、滑石粉、奶粉、咖啡粉、调味品粉、化工粉末。适配要点:优先选管型全封闭机型+实体叶片,防扬尘、无残留。# 2. 粒状物料(规则/不规则颗粒)典型例子:粮食(小麦、玉米、大米)、塑料粒子、化肥颗粒、饲料颗粒、石英砂、小石子、糖果颗粒、坚果。适配要点:低转速+低螺距叶片,避免颗粒破碎;中低磨琢性选普通碳钢/不锈钢,高磨琢性选耐磨材质。# 3. 小块状物料(单块粒径≤50mm)典型例子:煤块、矿石碎块、建筑垃圾颗粒、果干、饼干碎、肉块丁、陶粒、再生骨料。适配要点:加大叶片与机壳间隙,选带式/窄带叶片,防卡滞;高磨琢性需耐磨材质。# 4. 轻度粘性/易结块物料(预处理后可输送)典型例子:酒糟、发酵面团碎、受潮面粉、轻微潮湿的砂石、市政污泥(脱水后)。适配要点:桨叶式叶片+防粘涂层,U型敞开式机型便于清理,搭配破拱装置。 二、按行业细分的常见适配物料| 行业 典型适配物料 农业/粮食 粮食、饲料、杂粮颗粒、秸秆颗粒、酒糟 建材/基建 水泥粉、粉煤灰、砂石、砂浆、陶粒、再生骨料 化工/橡塑 化工颗粒、塑料粒子、树脂粉、化肥、酸碱盐颗粒矿山/煤炭 煤粉、煤块、矿石颗粒、尾矿砂、石英砂 食品/医药 面粉、白糖、奶粉、咖啡粉、坚果、中药粉 环保/污水 脱水污泥、生物质燃料、垃圾焚烧飞灰 三、不适配/需谨慎输送的物料高粘性/糊状物料:如湿黏土、未脱水污泥、巧克力酱,易粘连堵塞。超大块/超高硬度物料:粒径>50mm的石块、金属硬块,易卡滞损坏设备。极端磨琢性物料:如刚玉颗粒、高纯度石英砂,需定制超耐磨机型,否则维护成本极高。纤维状物料:如长秸秆、纤维废料,易缠绕轴体导致堵塞。易燃易爆/强腐蚀物料:需特殊定制(防爆电机、耐腐蚀材质),普通机型不可用。 核心适配原则1. 物料形态:粉状/粒状/小块状(≤50mm),松散无强粘结性。2. 物理性质:堆积密度0.5-2.5t/m3,含水率≤20%(特殊物料除外),中低磨琢性为主。3. 特殊需求:腐蚀性物料选不锈钢/特种合金,高温物料选耐热钢,卫生级需求选食品级不锈钢。要不要我帮你整理一份物料适配快速判断表,明确不同物料的适配机型、叶片类型和材质建议,方便你快速判断是否适合输送?


在多年的 斗式机生产经营实践中,我们公司逐渐形成了“诚信为本、关注用户、促进双赢”的经营理念。在这一理念的指导下,我们把“为用户提供优质 斗式机产品与服务,不断提高用户满意度”做为公司的追求目标,为了接近和实现这一目标,衡泰重工机械制造(宜昌市分公司)上下倾注了全部心血和精力,积j i在提高 斗式机生产技术, 斗式机产品档次,改善 斗式机产品质量,降低 斗式机产品成本等方面,进行着不懈的努力,收到了良好的成果。


湖北宜昌螺旋输送机叶片与机壳间隙调整过程中,如何保证同轴度?保证同轴度的核心是:以螺旋轴两端轴承座为基准,通过“基准校准→测量→对称调整→反复复核”的流程,控制轴的径向跳动和机壳同心度。 一、先明确同轴度合格标准- 螺旋轴径向跳动≤0.3mm/m(每米长度允许偏差不超过0.3mm)。- 螺旋轴与机壳的同心度偏差≤2mm,确保叶片四周与机壳间隙均匀(差值≤2mm)。- 轴承座安装面水平度≤0.2mm/m,避免底座倾斜导致轴偏移。 二、核心控制步骤(按顺序执行)# 1. 基准定位:固定轴承座安装基准- 清理轴承座与底座的接触面,去除油污、杂物和锈蚀,保证贴合平整(无缝隙)。- 用水平仪校准轴承座安装面,通过加垫片调整,使两端轴承座的水平度一致(偏差≤0.2mm/m)。- 确保两端轴承座的中心连线与机壳中心line重合,可通过拉线法辅助定位(在机壳两端拉一条细线,对准机壳内壁中点,调整轴承座使轴中心与细线对齐)。# 2. 测量:实时监测同轴度偏差- 用百分表测量:将百分表吸附在机壳固定部位,探针垂直接触螺旋轴表面(靠近轴承座处和轴中段各设1个测量点)。- 手动缓慢转动螺旋轴(每转90°记录1次数值),全程记录百分表的与小读数,差值即为径向跳动值。- 长距离输送机(>5m)需分段测量,每2-3m增设1个测量点,避免中段轴体偏移未被发现。# 3. 对称调整:避免单侧受力导致偏移- 调整轴承座时,必须按“对称、分步”原则操作:松开轴承座螺栓后,在底座或侧面加/减垫片时,两侧垫片厚度需一致(偏差≤0.1mm)。- 若百分表显示轴偏向左侧,需在轴承座左侧加垫片或右侧减垫片,调整量为径向跳动偏差的1/2,避免过度调整。- 调整过程中,同步用塞尺检查叶片与机壳的间隙,确保间隙均匀性与同轴度同步达标。# 4. 反复复核:锁定合格状态- 每调整1次轴承座,需手动转动螺旋轴,复测百分表数值,直至径向跳动≤0.3mm/m。- 紧固轴承座螺栓时,按对角线顺序分步拧紧(每步拧至半紧,全部半紧后再逐次拧紧),避免单侧紧固导致轴移位。- 螺栓锁紧后,再次转动轴体复测,确认同轴度无变化,再进行后续间隙微调。 三、关键辅助措施- 工具校准:调整前检查百分表(确保精度≤0.01mm)、水平仪(精度≤0.02mm/m),避免工具误差影响测量。- 排除部件变形:若轴体本身弯曲(径向跳动超标且无法通过轴承座调整修正),需先校直或更换螺旋轴。- 机壳同步校准:调整轴的同时,用水平仪校验机壳水平度(≤0.5mm/m),机壳变形会间接影响同轴度,需同步校正。要不要我帮你整理一份同轴度校准操作记录表,明确测量点、标准值、实测值和调整措施,方便现场记录和追溯?


LSY系列管型螺旋输送机学校_衡泰重工机械制造(宜昌市分公司),固定电话:【13731735184】,移动电话:【13731735184】,联系人:刘女士,湖北省宜昌市西环工业区。