
深入了解注塑产品变形解决方案-注塑产品变形解决方案到厂参观产品,一部视频就够了,快来观看!
以下是:山西注塑产品变形解决方案-注塑产品变形解决方案到厂参观的图文介绍
铭诺橡塑制品(山西省分公司)的 尼龙轮产品质量上乘,价格低廉,我们一直在不断的提高 尼龙轮产品质量和技术水平、流水线生产出的 尼龙轮产品可以让您放心。 尼龙轮产品质量可靠,深受新老客户的认可和好评。


山西注塑产品 解决的方法 3-1 即时:降低射出压力,降低加热料筒温度。降低射出速度 3-2 短期的:对模具发生飞边的面进行研磨 3-3 长期的:模具使用硬质钢的材料。 由于材料的差异 4-1 因流动性好的材料也就容易产生飞边,所以模具分型面要做得严密 4-2结晶性材料在熔融时因粘度很低。特别需要模具分型面的严密 参考事项 5-1 应注意,对模具加过大的压力也会产生飞边,分型面之间,夹人异物既损伤模具,又会产生飞边。 5-2模具材料通常使用 S50C 等材料(日本 JS 标准相当于国产 50钢)使用 HRC30 的预先硬化过的特殊钢,在分型面就很难产生飞边

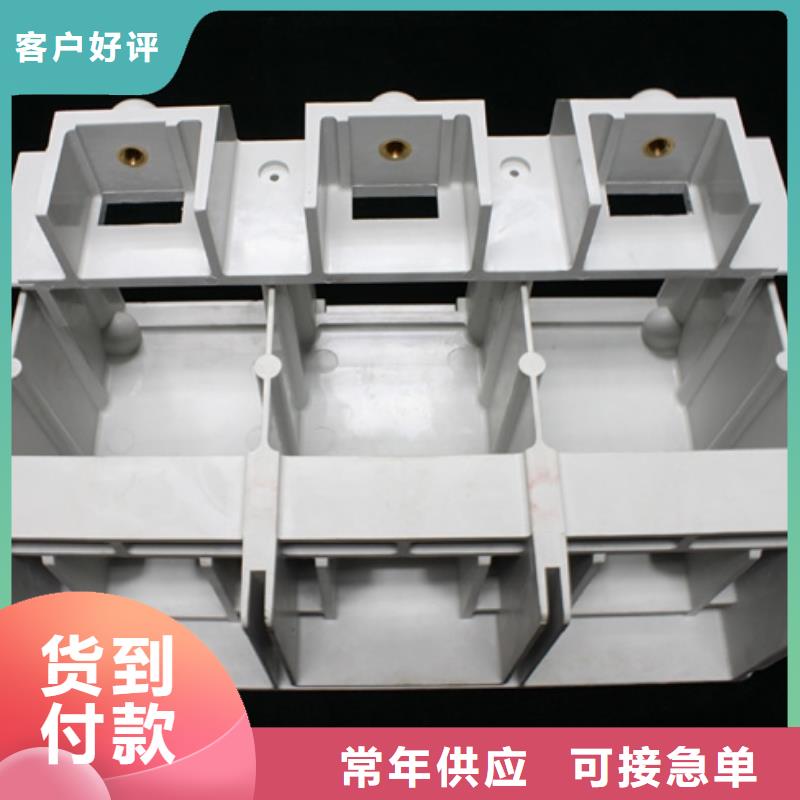

山西注塑产品 解决方法。 3-1 即时:在模具内充分冷却固化(延长冷却时间记时器),提高料简温度,降低射出压力。3-2 短期: 使模具冷却均匀化 3-3 长期:避免制品厚度的差异,在制品厚度大的地方设置浇口(1-1),因直线容易引起翘曲,做成大的 曲线,制品可逆弯曲的模具,增加顶出 杆个数,增加脱模斜度。 四、于材料的差异: 4-1 结晶性的材料(聚乙稀、聚丙稀、聚甲醛、尼龙)成型收缩率大,还有容易引起偏向,非结晶性材料(聚乙稀、ABS)容易引起残余应力.


山西注塑产品 立生波流纹的原肉 1-1 因开始冷却固化的树脂进入了模腔 1-2 模具温度太低 相关联的知识: 2-1在注口,溜边中冷却的树脂在半固化状态进入模腔,一同模具接触马上固化,然后再进入深度模腔而形成了波流状态。 2一2 因制品厚度的不同也容易产生波流纹 解决的方法 3-1 即时:提高料筒温度,提高模具温度 3-2 短期:提高模具的光洁度。 3-3长期:把材料改成流动性好的材料 四.根据材料的不同 4一1流动性好的材料不易形成波流纹4-2 聚苯乙烯形成波流纹的原因至今还不太清楚。