以下是:湖南省张家界市冷拔绗磨管的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 冷拔绗磨管供应范围覆盖湖南省、长沙市、衡阳市、邵阳市、湘潭市、株洲市、张家界市、岳阳市、常德市、益阳市、怀化市、娄底市、湘西市、永州市、郴州市 武陵源区、慈利县、桑植县等区域。 |
以下是:湖南省张家界市冷拔绗磨管的图文视频


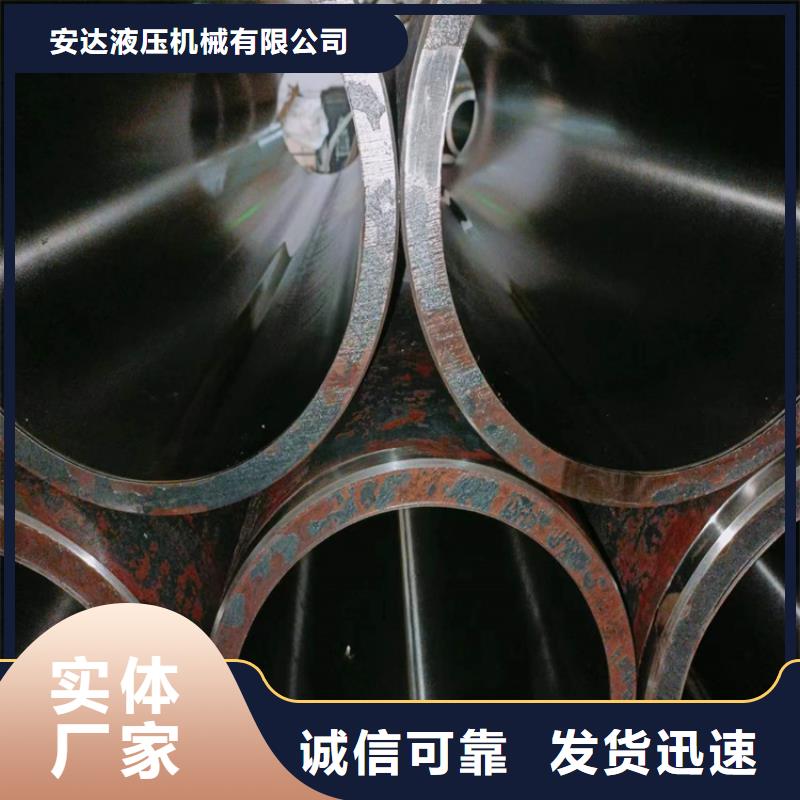


【导语】:【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:慈利绗磨管、桑植绗磨管、武陵源316不锈钢珩磨管、长沙珩磨管、怀化活塞杆、湘西油缸缸芯、娄底镀铬棒、郴州304不锈钢珩磨管等。冷拔绗磨管,珩磨管液压机械(张家界市分公司)为您提供冷拔绗磨管,联系人:高经理,电话:【13184177133】。 湖南省,张家界市 张家界市位于湖南省西北部,澧水中上游,属武陵山区腹地,是湘鄂渝黔革命根据地的发源地和中心区域,因旅游建市,是湖南开放的窗口、迎宾的客厅、全域旅游的龙头和美丽中国的靓丽名片,被誉为“扩大的盆景,缩小的仙境”。
想要了解冷拔绗磨管产品吗?点击观看我们上传的视频介绍,它将用更直观的方式展现产品的特点和优势,让您对产品有更深入的了解。
以下是:湖南张家界冷拔绗磨管的图文介绍


湖南张家界本地珩磨管油缸管绗磨管为进一步提高珩磨生产率,珩磨工艺朝着强力珩磨、自动控制尺寸的自动珩磨、电解珩磨和超声珩磨等方向发展。我公司本着不端创新和进步的理念,在不断加强各种缸筒的研究和创新的基础上,增加在液压机械等方面的发展,这无疑是给企业的发展带来了无穷的力量和希望!经过这些年的发展,不断的开发新产品来配合客户需求,使产品的各项优越性得到快速,产品被广泛应用于冶金、锻压、铸造、机床、矿山、起重、船舶、煤炭、运输、化工、科研、军工等工业领域。绗磨管是一种通过冷拔或热轧处理后的一种高精密的钢管材料。绗磨管是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。滚压管
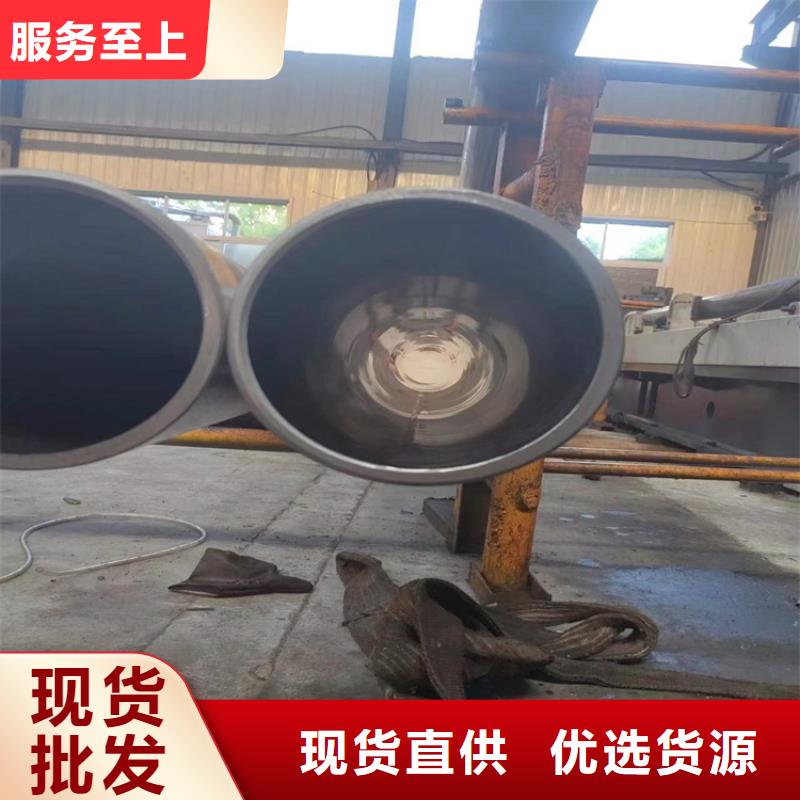
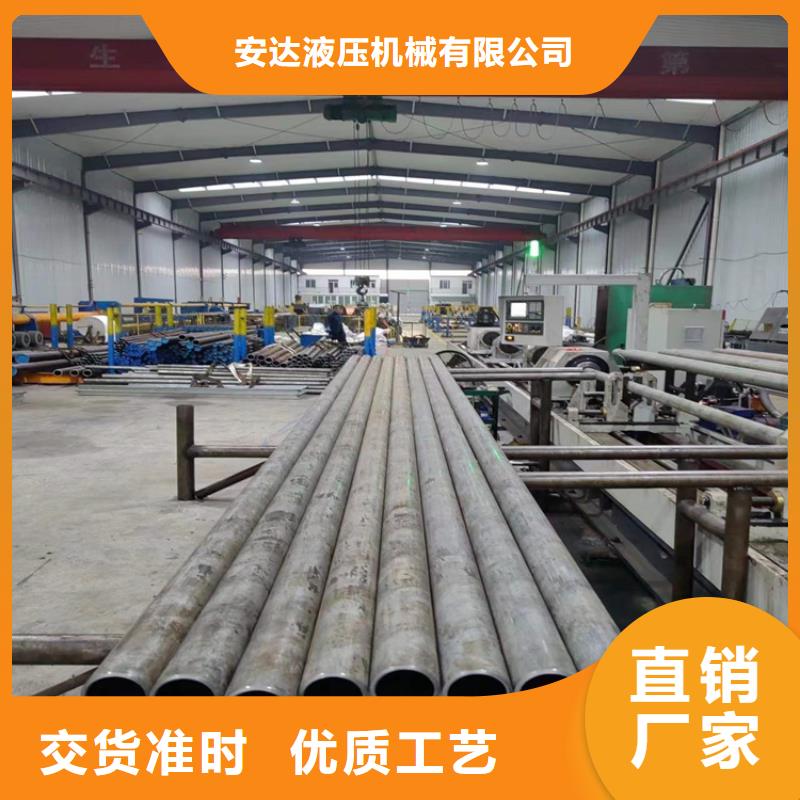

珩磨管液压机械(张家界市分公司)位于辽河路燕山路交叉口南500米东首,地理位置优越,交通十分便捷。主要生产[城市软轴]等产品。凭借雄厚的技术力量、精良的生产设备,我们形成了完整的产品系列,拥有技术实力的管理人员,完善的质量保证体系,完备的检验手段。在企业的发展过程中我们特别重视新技术、新产品的引进和开发,不断实现产品的升级换代,以优良的质量、完善的服务赢得了用户,占领了市场, 多年来我厂以质优的产品、优良的售后服务、可靠的信誉,赢得了众多客户的一致赞赏和信赖。我厂将继续在箱柜行业里以超前的意识、高超的技艺、良好的质量理念与广大客户携手合作,开发制造合格的产品。
冷拔绗磨管


湖南张家界本地珩磨管油缸管绗磨管珩磨管淬火裂纹的成因 马氏体的本质脆性是珩磨管淬火裂纹的内因,而马氏体的晶体结构、化学成分、冶金缺陷等是马氏体本质脆性的影响因素;各种工艺条件、零件尺寸形状等引起的宏观内应力的大小、方向、分布状态等是珩磨管淬火裂纹的外因。下面将从微观到宏观,从内部到外部对钢件的珩磨管淬火裂纹进行分析。2.1 马氏体本质脆性——钢件珩磨管淬火裂纹的内因
众所周知,中高碳钢珩磨管淬火后,其韧性低,脆性大,易产生显微裂纹和宏观开裂。这主要是由马氏体的本质脆性决定的。而马氏体的本质脆性又决定于材料的冶金质量、含碳量和合金元素、原始组织状态、马氏体的组织结构、显微应力及显微裂纹等。
滚压管


湖南张家界珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管

【总结】:冷拔绗磨管,珩磨管液压机械(张家界市分公司)为您提供冷拔绗磨管产品案例,联系人:高经理,电话:【13184177133】。