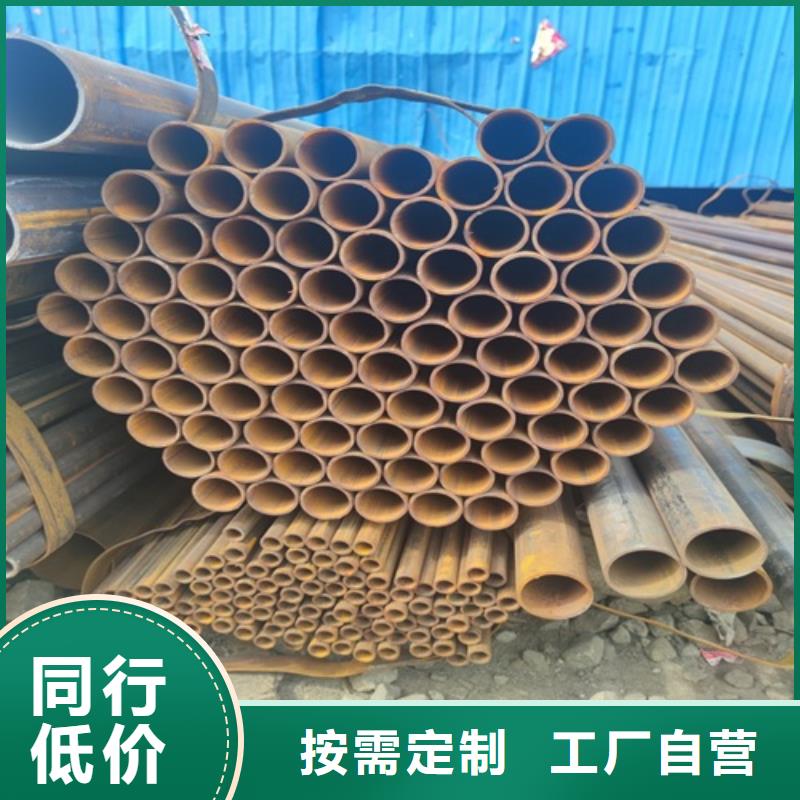
以下是:广西省来宾市薄壁焊管生产厂家的产品参数
以下是:广西省来宾市薄壁焊管生产厂家的图文视频
【鹏鑫】为客户提供多样化产品,包括
忻城镀锌钢管厂、
兴宾无缝钢管光谱检测、
贵港低中压锅炉无缝钢管、
玉林气缸筒无缝钢管、
钦州化工无缝钢管、
崇左Q345B大口径无缝钢管、
南宁锅炉无缝钢管等,适配多元场景需求。
薄壁焊管生产厂家,
鹏鑫钢铁(来宾市分公司)为您提供
薄壁焊管生产厂家产品案例,联系人:
李经理,电话:
【052788266888】。 广西壮族自治区,来宾市 来宾市(壮文:Laizbinh),别称世界瑶都,广西壮族自治区辖地级市,位于北纬23°16′10′′~24°28′14′′,东经108°24′39′′~110°27′18′′。居广西壮族自治区中部偏东北,故有“桂中”之称。行政区域总面积1.34万平方千米。来宾市地处亚热带,受季风环流影响,夏季盛行温暖湿润的海洋气团,冬季多寒冷干燥的大陆气团,故夏长冬短,雨热同季。截至2022年末,来宾市常住人口为207.78万人。截至2022年,来宾市辖1个市辖区、4个县,代管1个县级市,市政府驻兴宾区城北街道人民路1号。
薄壁焊管生产厂家的详细视频已经上传,从产品的外观到内在,从功能到性能,视频将为您呈现一个真实、的产品形象。
以下是:广西来宾薄壁焊管生产厂家的图文介绍

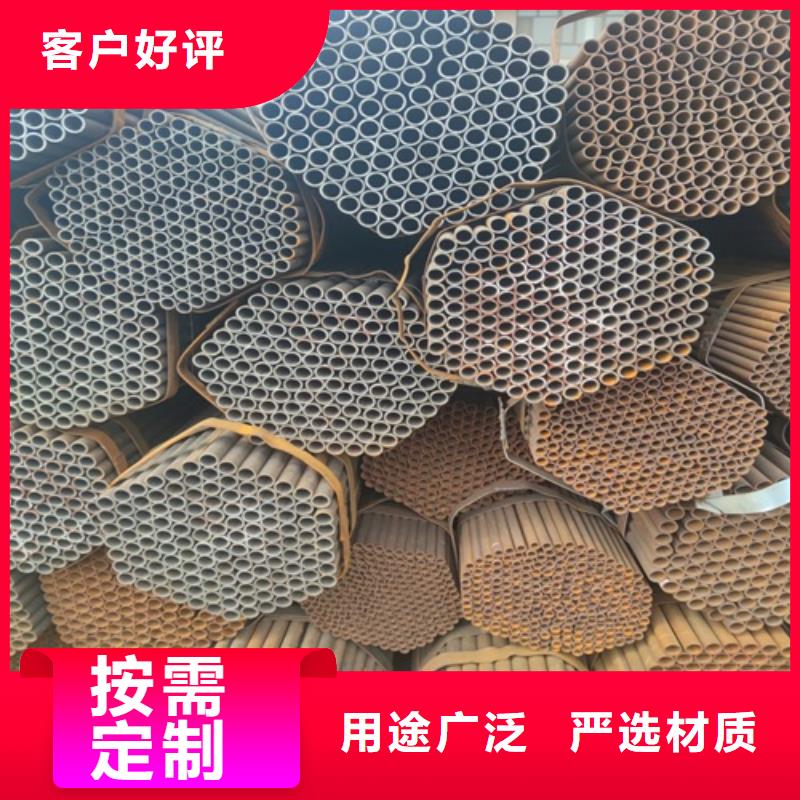
焊接钢管也称焊管,是用钢板或钢带经过卷曲成型后焊接制成的钢管钢管。焊接钢管生产工艺简单,生产效率高,品种规格多,设备资少,但一般强度低于无缝钢管。20世纪30年代以来,随着优质带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提高,焊接钢管的品种规格日益增多,并在越来越多的领域代替了无缝钢管。 焊接钢管按焊缝的形式分为直缝焊管和螺旋焊管。直缝焊管生产工艺简单 ,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~ ,租生产速度较低。因此,较小口径的焊管大都采用直缝焊,大加径焊管则大多采用螺旋焊。


鹏鑫钢铁(来宾市分公司)产品根据“国标”制造,高质量的 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品是企业发展的根本,在严把质量关的同时, 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品的每个部件都选自国内标准企业,还可根据客户要求用进口部件,只有不断提高 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品质量,才能满足客户日趋严格的质量要求,公司的发展源于自身对产品质量严格要求。在严格自身质量管理的同时,关健部件采用高品质进口产品。公司视 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管产品质量为企业生命,十分注重产品的不断开发和更新,强化质量保证体系,加强质量检测和监控。

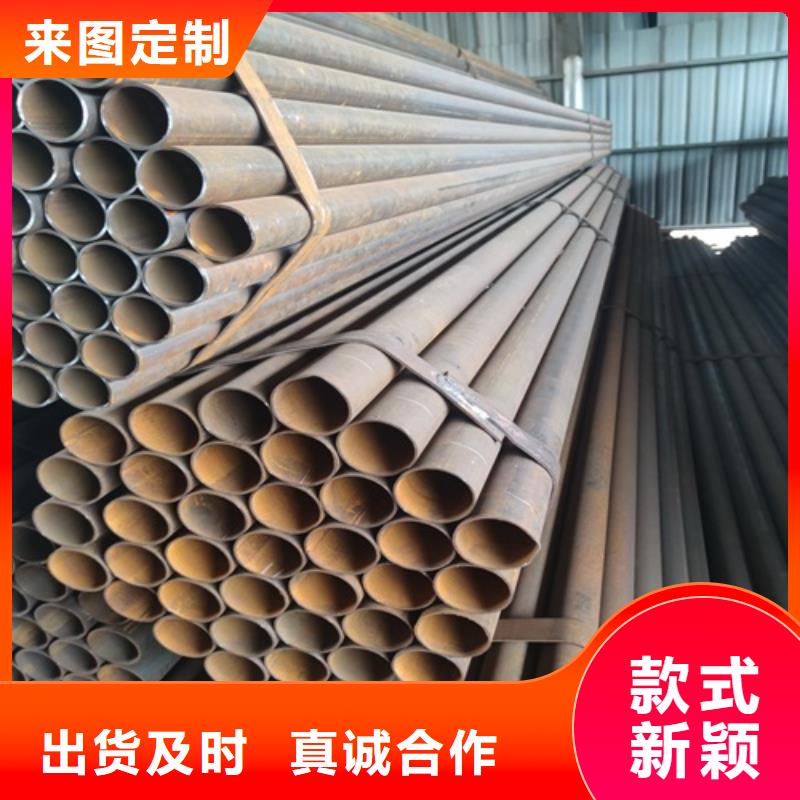
焊管的主要生产步骤 焊管是以带钢卷板为原材料,经常温挤压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。 原材料在投入前都要经过严格的理化检验,带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。 采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送;采用外控或内控辊式成型。;采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。 焊管焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了的螺旋焊缝的无损检测覆盖率。再采用空气等离子切割机将钢管切成单根。切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。 焊管的焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。)每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。


冷轧焊管工艺流程 冷轧焊管具有承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口压扁无裂缝等特点,冷轧焊管主要用于机械结构、液压设备及汽车摩托车的气动或液压元件,如气缸或油缸等。 冷轧焊管生产基本的工艺流程是:热轧毛管—>毛管检查、修磨—>毛管酸洗—>毛管酸洗后复检—>冷拔—>精拉道次前矫直—>酸洗、润滑—>精拉—>成品前处理—>入库。 冷轧焊管生产需要注意事项: 1、毛管 冷轧焊管毛管壁厚要均匀、内外表面缺陷少;要配置外表面抛光及内孔缺陷清理设备。 2、复检 冷轧焊管与普通冷拔钢管相比,冷轧焊管生产增加了热轧毛管酸洗复检工序,主要是要保证毛管外表面无折叠、裂纹等缺陷,排除掉内表面存在折叠、严重划线、麻面等缺陷的毛管。 3、工具 一般冷轧焊管生产所使用的工具的表面光洁度要求在Ra0.4以上,尺寸精度达到H3以上,硬度要求在HRC70以上。同时要求拉拔过程中不能出现顶头或模具粘钢现象。 4、退火 退火在所有的冷轧焊管生产中是非常重要的工序,退火质量的好坏既影响钢管的性能也影响氧化铁皮的。冷轧焊管需要配置无氧化光亮退火炉设备。 5、酸洗 冷轧焊管在硫酸酸洗过程中容易形成以Fe2O3、Fe3O4为主的“黑渣”,在后续生产中形成表面黑斑。Fe2O3、Fe3O4易溶于盐酸,为防止黑斑形成则在酸池中加入5-10g/l的NaCl。 6、润滑 冷轧焊管应选用树脂作润滑剂,这种润滑与磷化加润滑(皂化)相比有明显的区别,拔制出来的钢管呈现铁基体的本色,既有高的光洁度又有冷轧管般的漂亮外观色泽。 生产冷轧焊管的工业控制包括模具设计、退火、酸洗、润滑等条件控制,同时应在毛管质量检测、整修方面做好工作。

您是想要在广西省来宾市采购高质量的薄壁焊管生产厂家产品吗?鹏鑫钢铁(来宾市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的薄壁焊管生产厂家产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:李经理-【052788266888】,地址:《广西省来宾市山东聊城经济开发区武夷山路》。