


联系我们

衬胶管道【衬胶管】实力厂家直销
更新时间:2026-11-08 05:29:35 ip归属地:日照,天气:小雨,温度:6-14 浏览次数:6 公司名称: 纵横机械制造(日照市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 232 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 厂家/产地 | 纵横机械/洛阳 |
| 主要材料 | 橡胶 |
| 生产工艺 | 热硫化或冷粘 |
| 产品规格 | 按要求订做 |
| 断裂强度 | 17 |
| 扯断伸长率 | 550 |
| 衬里硬度 | 60±5 |
| 定伸应力 | 10 |
| 剥离强度 | 7 |
| 磨耗减量 | 0.1 |
| 应用领域 | 矿山、电力、冶金、化工等 |
| 连接方式 | 法兰连接 |
| 范围 | 衬胶管道【衬胶管】供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 东港区、岚山区、五莲县、莒县等区域。 |




纵横机械制造(日照市分公司)从事 地埋衬塑管道、印染衬塑管、钢衬HDPE管、内衬PO钢管、高压衬塑管、工艺管道衬塑管产品研发与制造多年,积累了丰富的 地埋衬塑管道、印染衬塑管、钢衬HDPE管、内衬PO钢管、高压衬塑管、工艺管道衬塑管行业经验,为客户提供独到的解决方案,以诚信、实力和产品质量获得业界的认可!


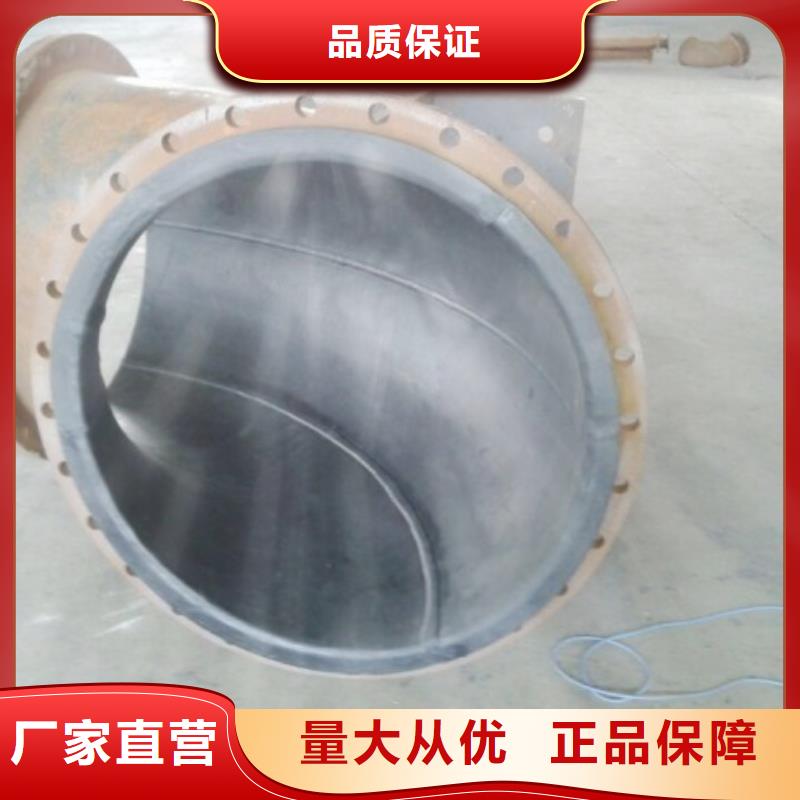
在电力行业中热电厂在生产运转过程中都会燃烧大量的煤,而煤中常常含有量的硫元素,这些硫元素经过燃烧之后会释放出大量二氧化硫,如果不加以治理,就会对环境造成巨大危害。这也是目前电力行业普遍要使用脱硫设备的主要原因。而衬胶管道在这里主要起到介质输送的作用,是电厂脱硫系统中发挥着重要作用。衬胶管道结构优良,管材的增强骨架钢管与橡胶层使用高性能的粘合剂复合为一个整体,客服了钢管耐压耐磨塑料、橡胶耐磨不耐压以及玻璃钢脆抗冲击性能差等缺点,同时具备钢管和耐磨橡胶的共同优点,综合性价比。脱硫衬胶管道可以在-50°C~+150°C的范围内长期使用,衬胶层不会因温度变化而与钢架脱开。
要掌握衬胶管道运用于什么制造行业,先要掌握衬胶管道生产工艺流程、产品特性及其优点和缺点等技术性专业知识,随后再依据自身的具体应用必须有效的挑选管路商品。历经硫化后的衬胶管道必须对两边突面开展整修,确保密封性实际效果,随后刚开始做外界无缝钢管防腐蚀解决,依据应用状况不一样应用不一样色调的防腐材料。较为后,一支高品质的衬胶管道才算生产制造进行,能够 交货客户应用。


衬胶管道的综合成本比衬陶瓷管道费用低一倍左右,可节省大量资金用于其他设备维护。在试用过程中发现,内衬复合陶瓷管道不适用于小管径的石灰石原浆液,主要是该浆液颗粒度大,磨损快,这种情况还是建议选用衬胶管道。衬胶管道长期使用之后在输送介质的长期腐蚀冲击下,有可能会出现胶皮破损或者脱落现象,二次衬胶的成本相对较高,衬陶瓷管道的使用寿命较衬胶管道长一些。
衬胶钢管不可以去现场生产。衬胶钢管生产之前都要对钢管进行焊接以及质量检验,即使现场可以满足焊接条件,但钢管焊接质量的检测无法满足,其中压力试验就无法满足;其次,衬胶钢管、衬胶罐体在衬胶之前都要进行喷砂除锈、打磨等工艺,打磨可以在现场完成,但喷砂除锈需要专门的设备以及场地,很难满足;即使解决了以上问题,衬胶钢管生产必不可少的工艺就是高温、高压硫化,这需要大型的硫化罐以及加温、加压设备,现场根本无法达到生产要求。


脱硫管道硫化的时候要注意,根据不同的胶板,硫化的温度,压力,时间都不同这得需要有工程师亲自调整温度,压力以及硫化时间,否则会影响衬胶管道的质量。产品热硫化后可以抗拉伸度、韧性、粘结强度,增强耐磨、耐腐蚀能力,所以热硫化是不可缺少的制作工艺!我公司的脱硫衬胶管道采用常温冷粘,热硫化工艺制作,使用耐磨抗腐蚀耐高温橡胶制作,不仅仅只生产衬胶钢管,还代加工一些罐体衬胶,叶轮衬胶,设备衬胶,槽体衬胶,还对外现场脱硫塔衬胶工程。


硫化制造技术要求:
1)安装硫化封头后:
密封面的衬胶层及密封圈须用模压硫化工艺生产。不应有径向贯通划痕。
硫化封头密封性好,须能保压0.6MPa以上。
2)硫化三要素:
按照作业指导书规定时间、温度、压力硫化,硫化工作必须严格依照材料的硫化曲线进行操作。
3)内衬固化后:
固化橡胶检验和接收后,紧接着要进行修整。应当磨去瑕疵和表面杂质以得到光滑、规整的表面。
粘接强度硫化试样及检验:
为了质量控制之目的,应随同正在安装内衬的高压蒸气负载的管子准备一个衬有橡胶并且粘接同一批次生胶板,备用检测粘接强度。粘接强度大于12KN/m,检验方法按GB/T 15254-2014 《硫化橡胶与金属粘接180°剥离试验》的规定执行。
外防腐技术要求(根据甲方要求实施)
1)钢管外壁处理
钢材表面油污,采用喷砂除锈,达到Sa 2.5级(SSPC称近白级),Sa 2.5级正式名称为:“非常彻底的喷射或抛射除锈”,其定义为:钢材表面应无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹应仅是点状或条纹状的轻微色斑。
2)三油两布,定型胶、刷胶、缠带。
3)GB 50268和SY/T 0447的要求,对防腐层进行外观、厚度、漏点和粘结力检验。外观、厚度、漏点应在防腐层实干后、充分固化前检验,粘结力可在实干或固化后检验


